Saltar al contenido principal

Cizalla para chatarra

Cizalla de cocodrilo para el corte de barras, perfiles y chatarra metálica

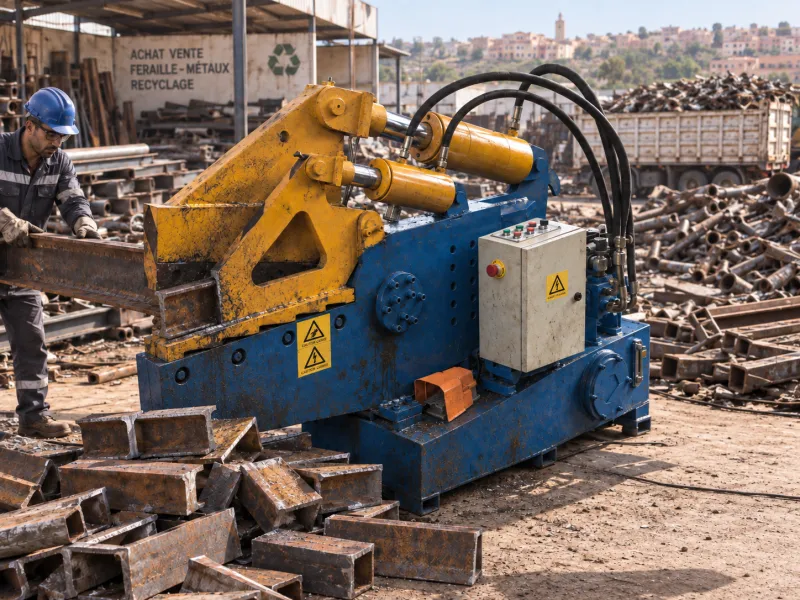
Las cizallas de cocodrilo TITAN están diseñadas para el cizallado en frío de barras metálicas, perfiles metálicos, tubos metálicos y chatarra metálica de pequeñas y medianas dimensiones. Permiten cortar chatarra larga o difícil de manejar por su tamaño en piezas más cortas y con un tamaño más adecuado para su posterior manipulación, transporte, clasificación o carga en horno. En la serie TITAN Q43, la fuerza de corte, la apertura de cuchillas y el número de cortes por minuto se seleccionan en función del tipo de metal, la forma y las dimensiones de la sección transversal, la capacidad de procesamiento requerida y las especificaciones de corte. El método de alimentación también se selecciona según los requisitos del proyecto y, si se requiere, puede incorporarse un sistema de alimentación automática.

Cizalla de cocodrilo para el corte de barras, perfiles y chatarra metálica

Materiales adecuados y resultados de corte

La forma y las dimensiones de la sección transversal de la chatarra, junto con la longitud de corte requerida, determinan las exigencias reales de corte. La serie TITAN Q43 se utiliza principalmente para el cizallado en frío de barras metálicas, perfiles metálicos, tubos metálicos y chatarra metálica de pequeñas y medianas dimensiones. La capacidad de corte y la configuración del equipo se seleccionan de acuerdo con las condiciones reales del material.

Materiales habituales

Las cizallas de cocodrilo de la serie Q43 pueden cortar distintos tipos de barras, perfiles y tubos metálicos, además de chatarra metálica de pequeñas y medianas dimensiones apta para este tipo de corte.

El nombre del material solo permite determinar de forma preliminar su idoneidad. Para determinar si puede cortarse eficazmente, también deben considerarse la forma y las dimensiones de la sección transversal y las especificaciones de corte requeridas. El modelo adecuado debe seleccionarse finalmente a partir del material real.

Condiciones del material que influyen en el corte

Forma de la sección transversal

Forma de la sección transversal

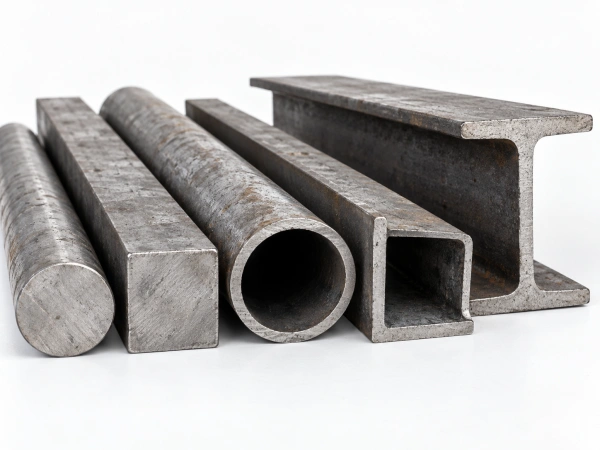
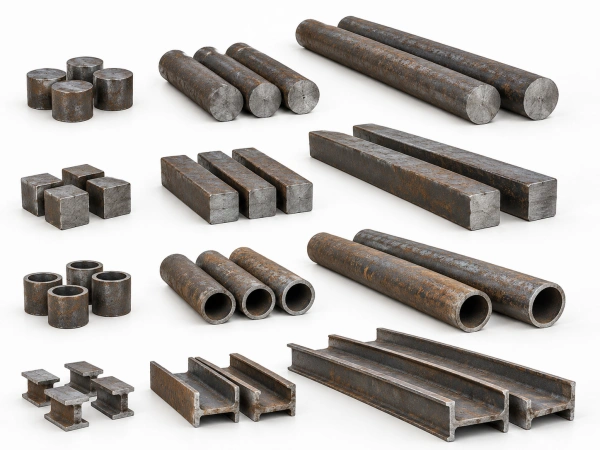
La barra redonda, la barra cuadrada, el tubo de acero y perfiles como el canal de acero o la viga tipo I presentan diferentes formas de sección transversal. Al seleccionar el equipo, debe considerarse la forma del material para determinar la apertura de cuchillas y la capacidad de corte necesarias.

Dimensiones de la sección transversal

Dimensiones de la sección transversal

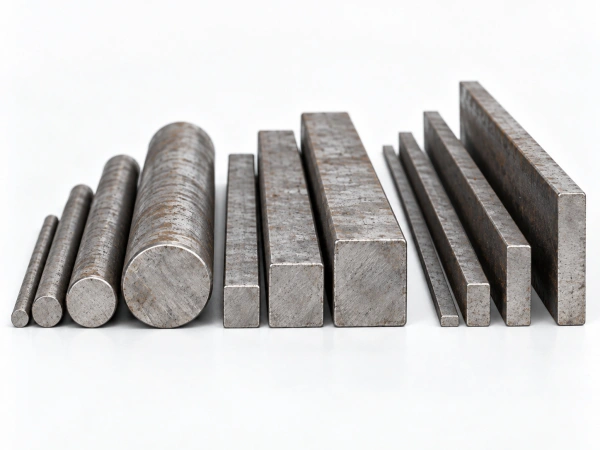
Incluso para un mismo material, las diferencias de diámetro, ancho, espesor o dimensiones generales de la sección cambian las exigencias de corte del equipo. Antes de seleccionar el modelo deben proporcionarse las dimensiones reales de la chatarra; el nombre del material por sí solo no basta.

Longitud de corte objetivo

Longitud de corte objetivo

La longitud requerida de las piezas cortadas depende de las necesidades posteriores de manipulación, transporte o carga en horno. Definir la longitud de corte requerida ayuda a determinar el método de alimentación y corte más adecuado.

Resultados de pruebas de corte

Los siguientes datos corresponden a pruebas reales de materiales realizadas con cizallas de cocodrilo de la serie TITAN Q43. Muestran el comportamiento del equipo con materiales, dimensiones de sección y modelos específicos. Los resultados pueden variar según el estado del material, la configuración del equipo y las condiciones reales de operación.

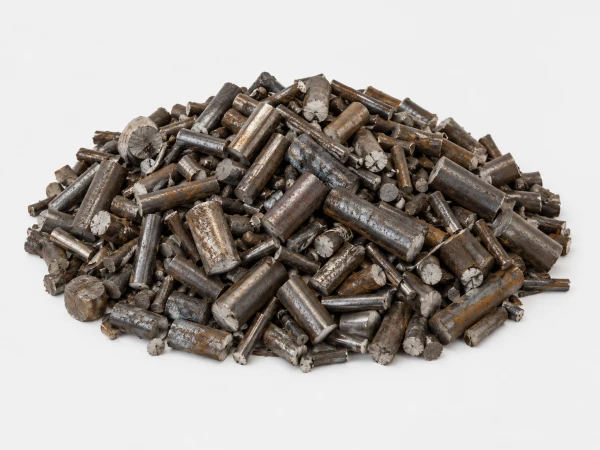
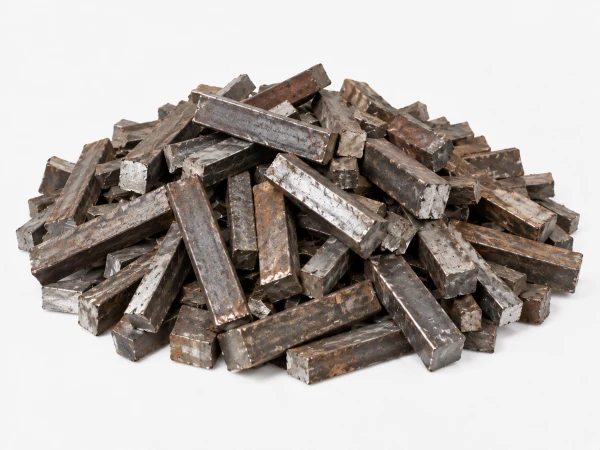
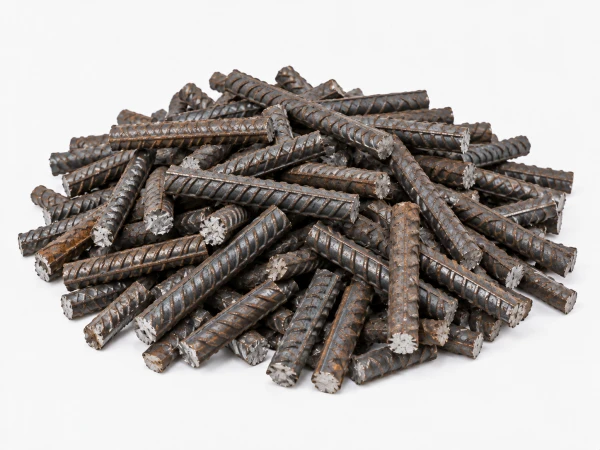
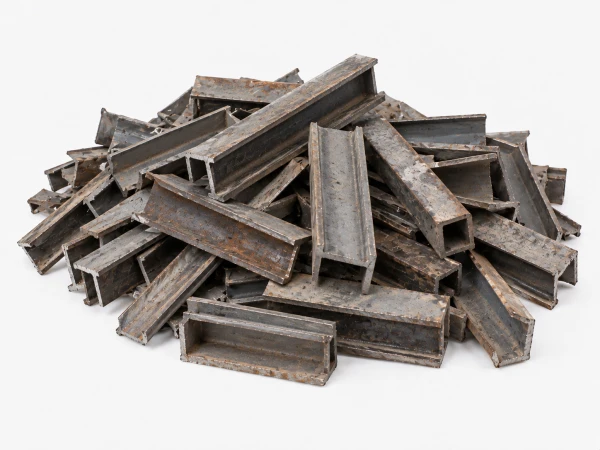
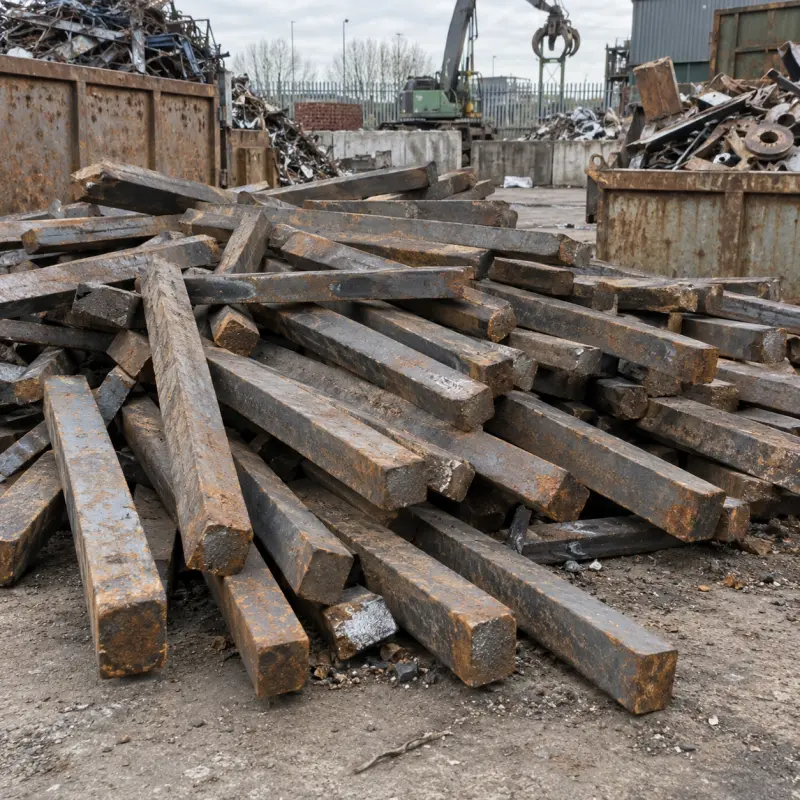
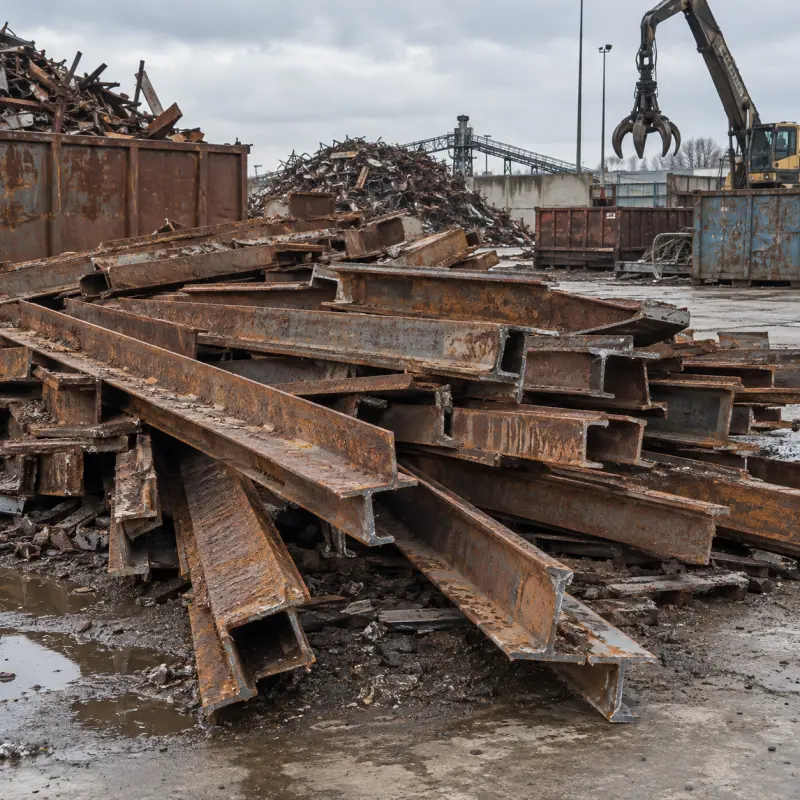
Input Material
Barra cuadrada de acero
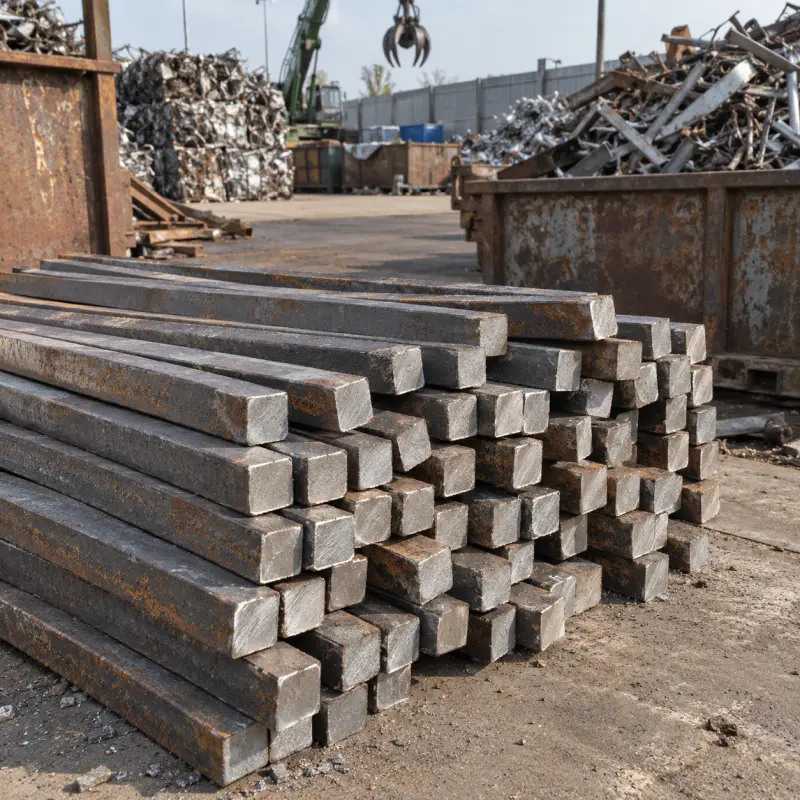
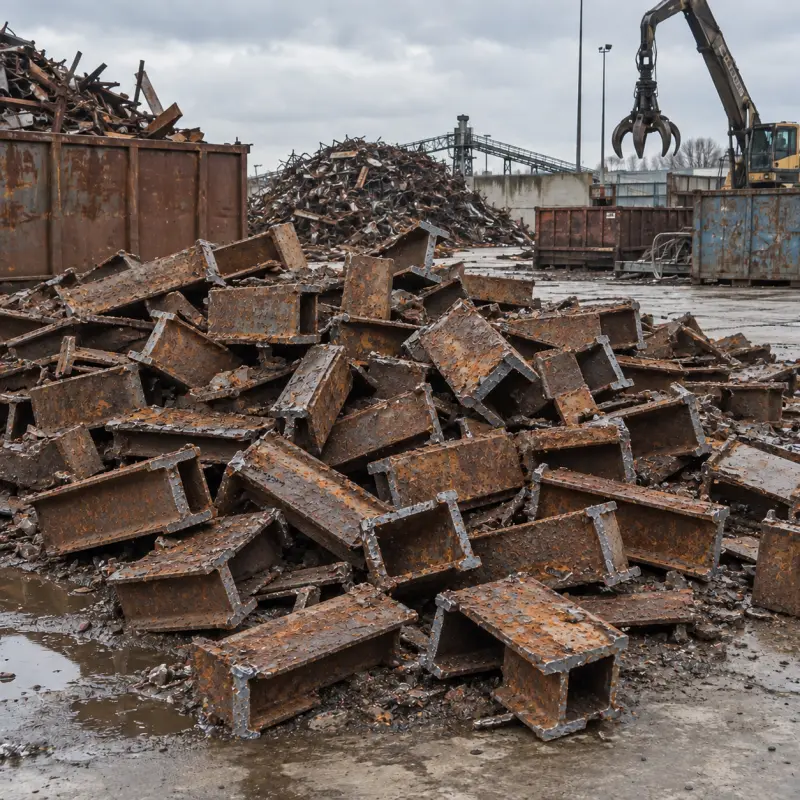
Output Briquette
Barra cuadrada de acero
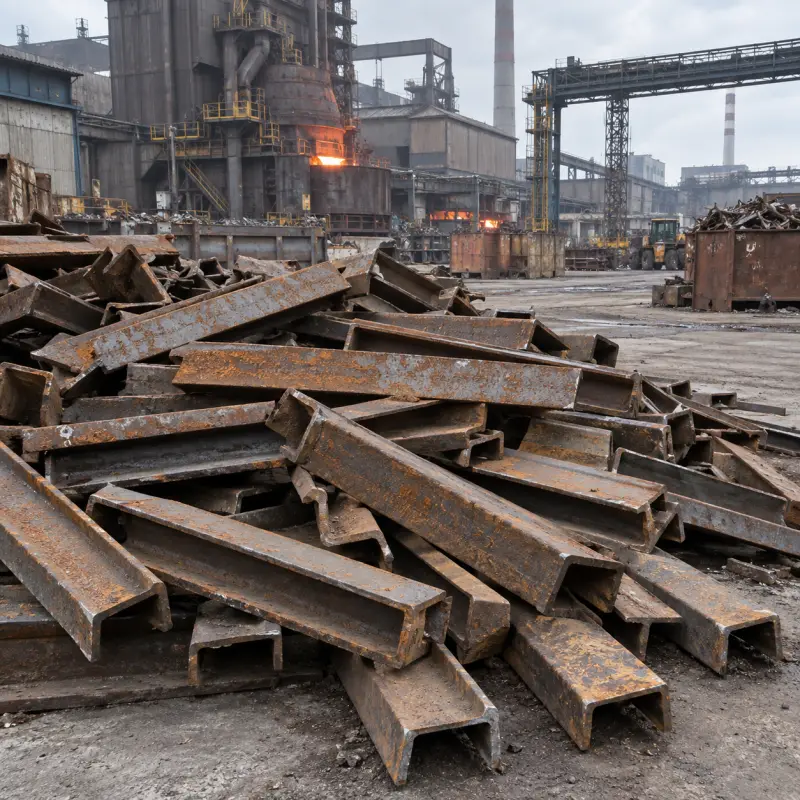
Input Material
Canal de acero
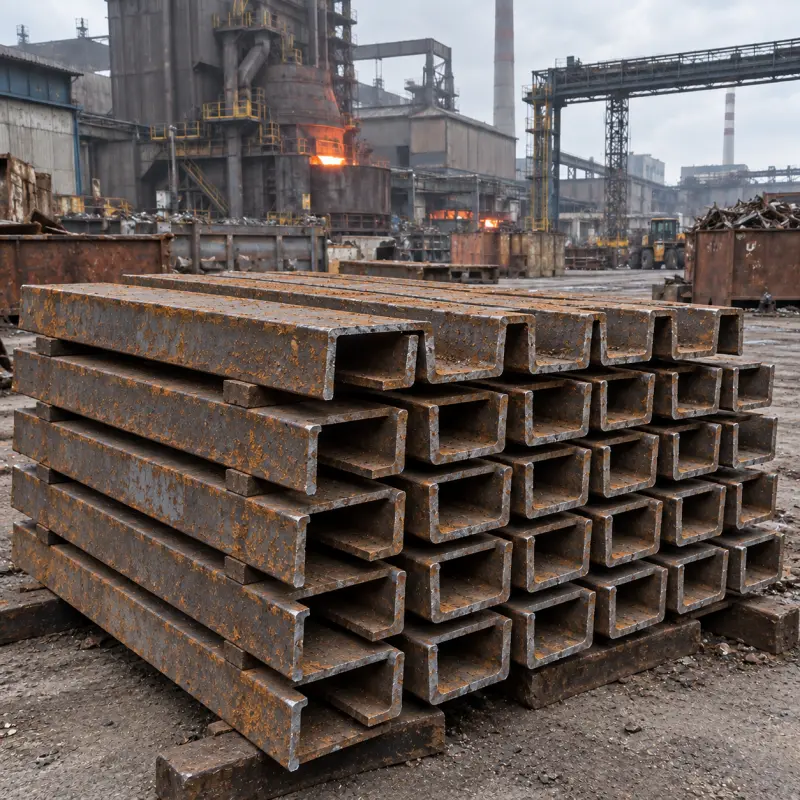
Output Briquette
Canal de acero
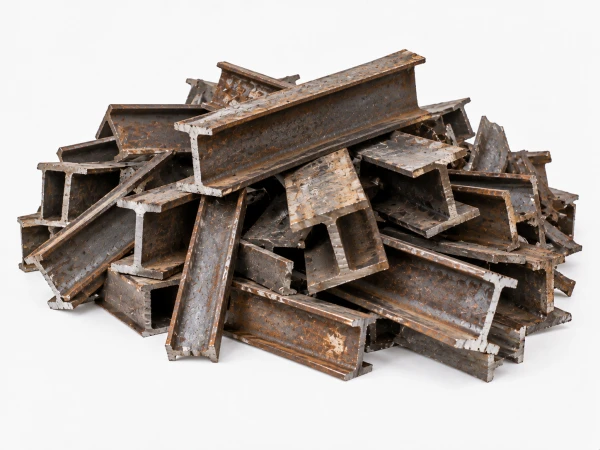
Input Material
Viga de acero tipo I
Output Briquette
Viga de acero tipo I

Los datos anteriores corresponden a registros de pruebas reales con materiales, dimensiones y configuraciones de equipo específicos. No deben interpretarse como valores fijos aplicables a todas las condiciones de trabajo. La capacidad de corte, el número de cortes por minuto y el consumo de energía eléctrica dependen de la sección y las dimensiones del material, del modelo del equipo y de las condiciones de operación.

Selección del modelo y configuración del equipo

La serie TITAN Q43 de cizallas de cocodrilo ofrece diferentes fuerzas de corte, longitudes y aperturas de cuchillas, así como distintas configuraciones de accionamiento. El modelo adecuado debe seleccionarse considerando en conjunto el tipo de metal, la forma y las dimensiones de la sección transversal, la longitud de corte objetivo, la capacidad de procesamiento y las condiciones de alimentación, y no únicamente la fuerza de corte.

Modelos y especificaciones de la serie Q43

La serie Q43 incluye siete modelos estándar con fuerzas de corte de 1200 kN a 5000 kN. Según el modelo, la fuerza máxima de corte, la longitud de cuchilla y la apertura máxima de cuchillas definen diferentes rangos de capacidad para adaptarse a barras, perfiles y tubos metálicos, así como a chatarra metálica de pequeñas y medianas dimensiones con distintas especificaciones.

ModeloFuerza máxima de corteLongitud de cuchillaApertura máxima de cuchillasPotencia del motor
Q43-12001200 kN800 mm340 mm15 kW
Q43-16001600 kN800 mm380 mm2 × 18.5 kW
Q43-20002000 kN1000 mm460 mm22 kW
Q43-25002500 kN1200 mm530 mm2 × 15 kW
Q43-31503150 kN1200 mm530 mm2 × 18.5 kW
Q43-40004000 kN1500 mm670 mm2 × 22 kW
Q43-50005000 kN1600 mm700 mm2 × 22 kW

Estos son los parámetros estándar de los equipos TITAN de la serie Q43. Definen el rango básico de capacidad de cada modelo y no deben interpretarse como especificaciones de corte fijas que un determinado material pueda alcanzar en todas las condiciones de trabajo. El modelo adecuado debe confirmarse según las propiedades del material y la forma y las dimensiones de su sección transversal.

Cómo seleccionar el modelo Q43 adecuado

Seleccionar una cizalla de cocodrilo consiste en hacer coincidir las especificaciones del material con la capacidad de corte, la longitud y la apertura de cuchillas del equipo y los requisitos de operación en el sitio. Saber únicamente que se trata de "chatarra de acero" o de un "perfil metálico" normalmente no es suficiente para determinar el modelo correcto.

  1. 01

    Material y forma de la sección transversal

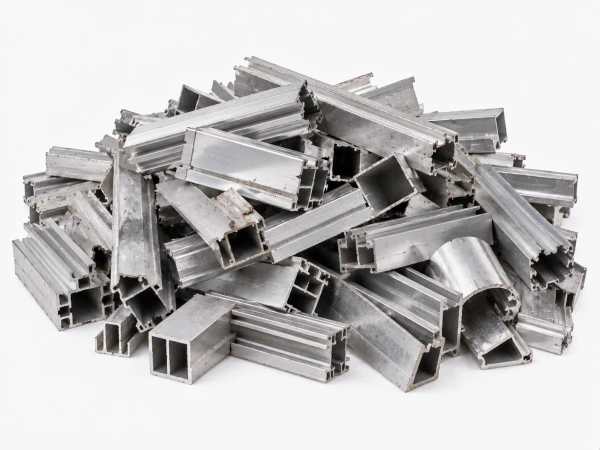
    Primero debe identificarse si el material es barra redonda, barra cuadrada, tubo de acero, canal de acero, viga de acero tipo I, placa de acero, perfiles de aluminio u otro tipo de chatarra metálica. Incluso con dimensiones exteriores similares, distintos metales y formas de sección transversal pueden presentar diferentes requisitos de corte.

  2. 02

    Dimensiones de la sección transversal

    Deben proporcionarse el diámetro real de la barra redonda, la dimensión del lado de la barra cuadrada y el ancho, espesor u otras dimensiones relevantes de los perfiles. Las dimensiones de la sección transversal son una referencia importante para determinar la fuerza de corte y la apertura de cuchillas necesarias, y constituyen uno de los factores clave para elegir entre los distintos modelos Q43.

  3. 03

    Longitud y apertura de cuchillas

    La longitud de cuchilla y la apertura máxima de cuchillas varían según el modelo. Para materiales con secciones transversales mayores o que requieren más espacio de trabajo en la zona de corte, deben considerarse conjuntamente la fuerza de corte y la longitud y apertura de cuchillas, en lugar de comparar únicamente el “tonelaje” del equipo.

  4. 04

    Longitud de corte objetivo

    La longitud requerida de las piezas cortadas debe definirse según las necesidades posteriores de manipulación, transporte, clasificación o carga en horno. El proceso de corte debe organizarse considerando también la longitud del material de entrada y el método de alimentación.

  5. 05

    Capacidad de procesamiento y método de alimentación

    El ritmo de operación y el método de alimentación deben determinarse según la cantidad de material que se necesita procesar por día o por turno, la longitud del material de entrada, el peso de cada pieza y la dotación de personal. Para proyectos que requieren alimentación continua, puede incorporarse un sistema de alimentación automática como configuración opcional, no como equipo estándar.

No seleccione el equipo únicamente por la fuerza de cortePor ejemplo, los modelos Q43-2500 y Q43-3150 tienen una longitud de cuchilla estándar de 1200 mm y una apertura máxima de cuchillas de 530 mm, pero difieren en la fuerza máxima de corte y la configuración del motor. Por lo tanto, pasar a un modelo superior no significa simplemente obtener una "mayor apertura"; también puede ofrecer una capacidad de corte diferente manteniendo la misma longitud y apertura de cuchillas. Para seleccionar el modelo deben compararse conjuntamente las especificaciones del material, la fuerza de corte y la longitud y apertura de cuchillas.

Configurar el puesto de corte según el flujo de materiales en planta

Una cizalla de cocodrilo normalmente no se selecciona de forma aislada. La manera en que el material de entrada se alimenta al equipo, cómo se trasladan las piezas después del corte y la dotación de personal y el ritmo de operación en planta influyen en la configuración final.

  1. 01

    Confirmar las condiciones del material de entrada

    Defina el tipo de metal, la forma y las dimensiones de la sección transversal, la longitud del material de entrada y la longitud de corte objetivo para establecer las condiciones básicas de selección.

  2. 02

    Seleccionar el modelo Q43

    De acuerdo con la capacidad de corte, la longitud de cuchilla y la apertura de cuchillas que requiere el material real, determine el rango de equipo adecuado entre Q43-1200 y Q43-5000.

  3. 03

    Definir el método de alimentación

    Organice la alimentación según la longitud y el peso del material de entrada, la capacidad de procesamiento y la dotación de personal. Cuando el proyecto lo requiera, puede incorporarse un sistema de alimentación automática para adaptarse a operaciones de corte continuo.

  4. 04

    Organizar el flujo del material después del corte

    Según el proceso del proyecto, las piezas más cortas obtenidas después del corte pueden pasar a las etapas posteriores de manipulación, transporte, clasificación, almacenamiento o carga en horno.

Proceso de cizallado de la Q43 y diseño de ingeniería clave

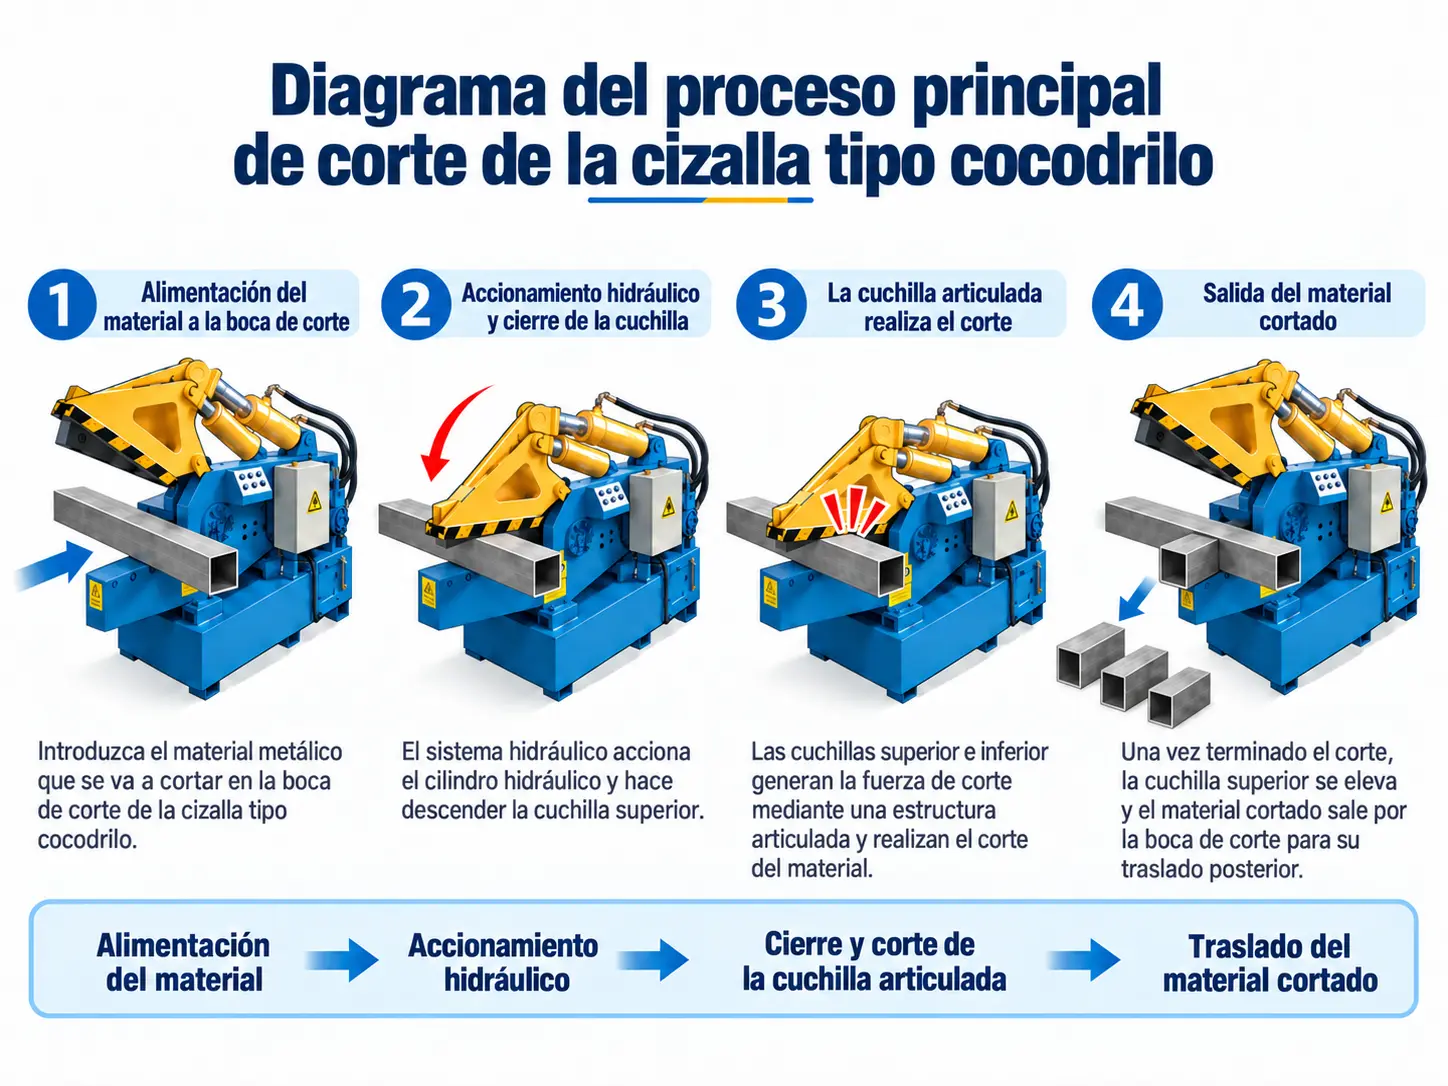
La serie TITAN Q43 utiliza un sistema hidráulico para accionar el cierre de la mandíbula de corte articulada y realizar el cizallado en frío de barras, perfiles y tubos metálicos, así como chatarra metálica de pequeñas y medianas dimensiones que entra en la zona de corte. El proceso real de corte depende conjuntamente de la estructura de la mandíbula, la fuerza de corte, las dimensiones de las cuchillas y las características de la sección transversal del material.

Cómo corta metal una cizalla de cocodrilo

Proceso de corte de la cizalla de cocodrilo Q43
Alimentación del material → accionamiento hidráulico → cierre y corte de la mandíbula articulada → transferencia del material cortado
  1. 01

    Entrada del material en la zona de corte

    Las barras, perfiles, tubos u otra chatarra metálica adecuada se introducen en la mandíbula de corte abierta. La posición de alimentación se determina de acuerdo con la longitud de corte objetivo.

  2. 02

    Accionamiento hidráulico del corte

    El motor acciona la bomba hidráulica, que presuriza el aceite. El sistema hidráulico transmite esta presión al cilindro hidráulico y proporciona la fuerza de accionamiento necesaria para cerrar la mandíbula de corte.

  3. 03

    La mandíbula de corte articulada completa el corte

    El cilindro hidráulico acciona el cierre de la mandíbula de corte. Los elementos de corte superior e inferior se cierran de forma similar a la boca de un cocodrilo y actúan sobre la sección transversal del metal para realizar el corte en frío.

  4. 04

    El material cortado pasa a las etapas posteriores

    Una vez realizado el corte, las piezas más cortas salen de la zona de corte y el material de entrada puede seguir avanzando para el siguiente corte. Después, el material cortado pasa a las etapas posteriores de manipulación, almacenamiento, transporte, clasificación o carga en horno.

Características de ingeniería clave para un corte estable

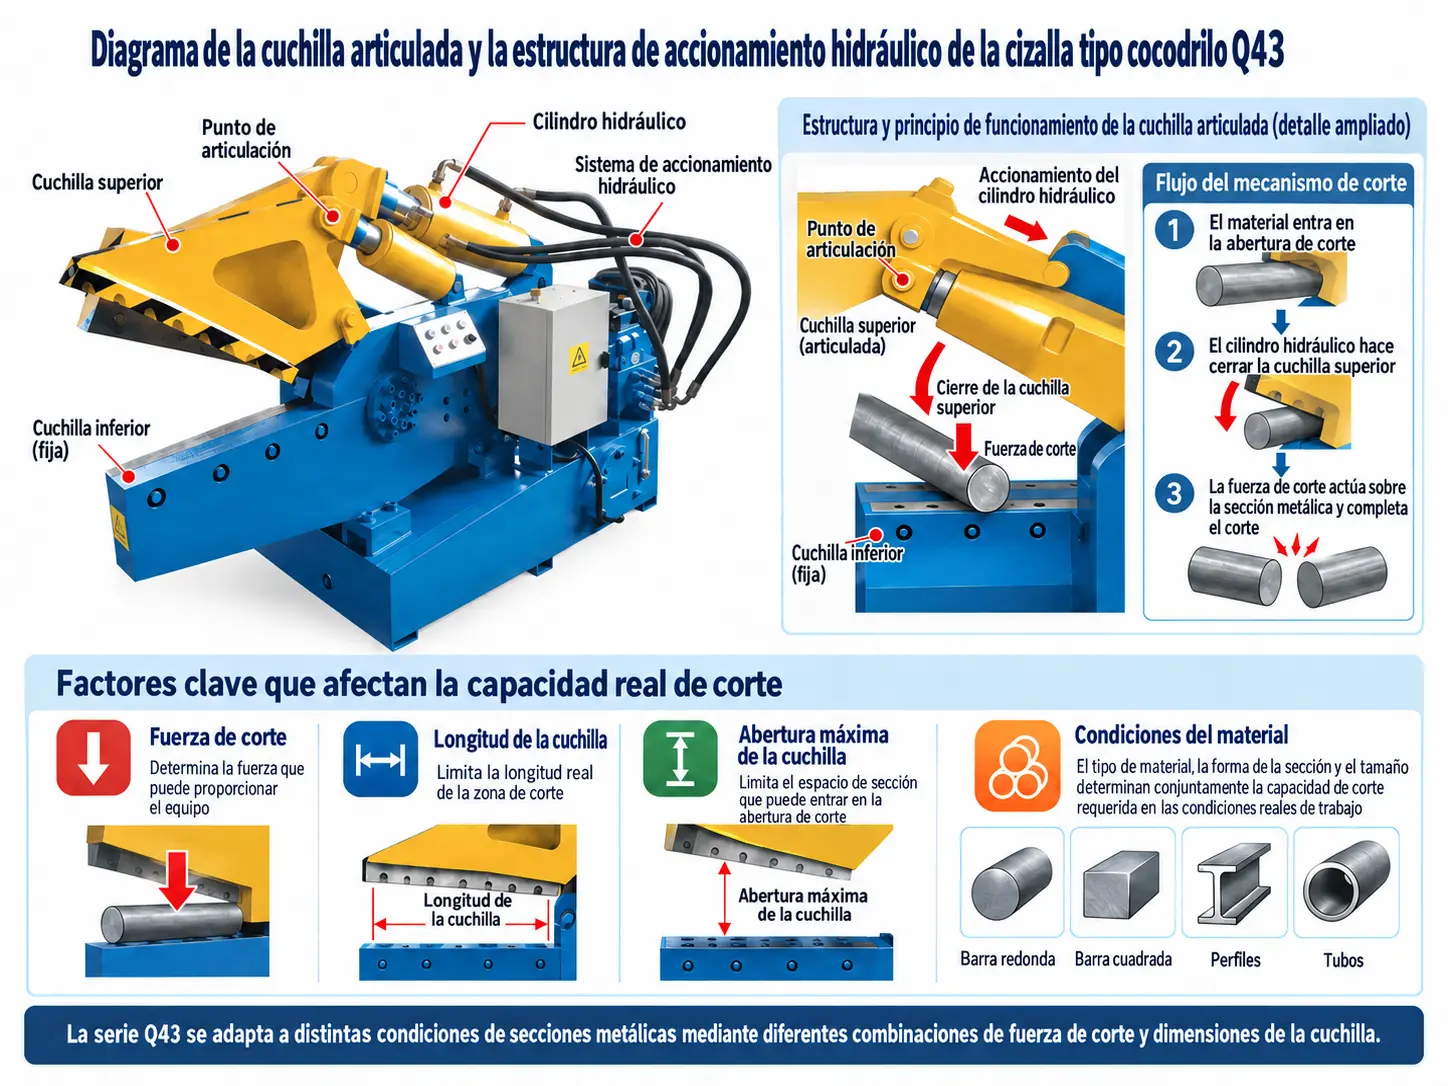
La cizalla de cocodrilo Q43 completa el ciclo de corte mediante el funcionamiento conjunto del bastidor, las cuchillas de corte, el sistema hidráulico y el sistema de control eléctrico. Estos elementos forman una estación de corte completa para la entrada del material, la transmisión de potencia, la ejecución del corte y el control de operación.

  • Mandíbula de corte articulada

    La estructura articulada abre y cierra los elementos de corte para cizallar el metal. Los distintos modelos Q43 disponen de diferentes longitudes de cuchilla y aperturas máximas de cuchillas para trabajar con barras, perfiles y tubos, además de otros tipos de chatarra aptos para el corte y con diferentes dimensiones de sección transversal.

  • Sistema de accionamiento hidráulico

    El sistema hidráulico está compuesto por la bomba hidráulica, el depósito de aceite, las tuberías, el cilindro hidráulico y otros componentes relacionados. Accionada por el motor, la bomba hidráulica genera presión hidráulica, que el sistema transmite al cilindro para producir el movimiento de corte. Los distintos modelos Q43 ofrecen niveles de fuerza de corte correspondientes a diferentes requisitos de sección del material.

  • Cuchillas de corte de aleación de alta resistencia

    Las cuchillas de corte actúan directamente sobre la sección transversal del metal. La serie TITAN Q43 utiliza cuchillas de aleación de alta resistencia y configura la longitud de cuchilla y las dimensiones de la zona de corte de acuerdo con cada modelo para responder a diferentes materiales y condiciones de sección transversal.

  • Control eléctrico y protección durante la operación

    El sistema de control eléctrico está compuesto por componentes eléctricos, sensores y PLC. Junto con el monitoreo de presión, los interruptores de límite y las guardas, permite controlar la acción de corte y proteger el equipo durante la operación.

Proyectos reales con cizallas de cocodrilo Q43

Las cizallas de cocodrilo de la serie TITAN Q43 se han utilizado en proyectos reales con diferentes materiales y condiciones de procesamiento de chatarra en distintos países. Desde chatarra de acero en diferentes formas y perfiles de aluminio hasta chatarra de acero de distintos tipos en una misma operación, el modelo y la configuración del equipo se seleccionan según la sección transversal del material, los requisitos de corte y las condiciones de producción en planta. Los siguientes resultados corresponden a proyectos específicos de clientes.

Los resultados anteriores corresponden a proyectos específicos de clientes y no deben interpretarse como valores de rendimiento fijos para todos los materiales o condiciones de trabajo. La capacidad real de corte, la capacidad de procesamiento, el número de operadores y la calidad del corte dependen del tipo de material, de la forma y las dimensiones de la sección transversal, del modelo del equipo, del método de alimentación y de las condiciones de operación en planta.

Opinión del cliente

Comentarios de un cliente que utiliza este equipo TITAN en un proyecto real de procesamiento de chatarra.

5 / 5

El equipo de ingeniería de TITAN entendió los retos que presenta la chatarra de acero de grandes dimensiones y proporcionó una solución de cizallado confiable que mejoró la productividad y redujo la necesidad de procesamiento manual.

Nacer BouimadagheneDirector de Producción
Proyecto del cliente

Marruecos | Cizallado de chatarra de acero

Modelo del equipoQ43-5000

Ver proyecto

De la instalación y puesta en operación al soporte a largo plazo

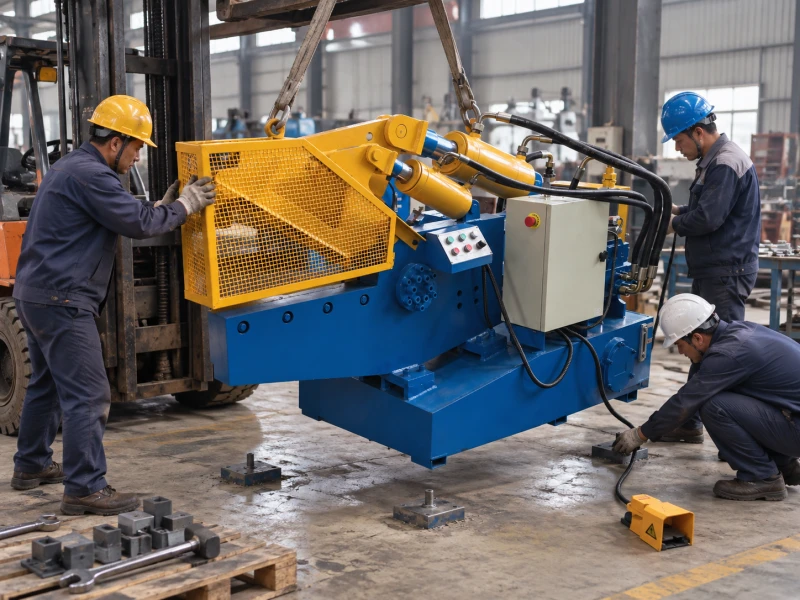
El servicio de TITAN no termina con la entrega del equipo. Según los requisitos del proyecto, podemos proporcionar la instalación y el comisionamiento del equipo, así como capacitación de operadores. Una vez que el equipo entra en operación, podemos brindar soporte técnico para su funcionamiento continuo mediante diagnóstico remoto, servicio de campo y suministro de refacciones.

Comisionamiento y capacitación en sitio
Los ingenieros de TITAN pueden proporcionar comisionamiento del equipo, orientación operativa y soporte técnico en sitio según los requisitos del proyecto.
  1. 01
    Instalación del equipo

    Posicionamiento y conexiones del sistema

    De acuerdo con el modelo Q43 y la configuración del proyecto, se realiza el posicionamiento del equipo, las conexiones eléctricas y, cuando sean necesarias, las conexiones hidráulicas o de tuberías, dejando el equipo preparado para el comisionamiento integrado.

    • Posicionamiento de la máquina principal
    • conexiones eléctricas
    • conexiones hidráulicas y de tuberías necesarias
  2. 02
    Comisionamiento del sistema

    Pruebas integradas y verificación del ciclo de corte

    Se realiza el comisionamiento conjunto de los sistemas hidráulico, eléctrico y de control. Se revisan la presión hidráulica, la apertura y el cierre de la mandíbula de corte, el funcionamiento de los finales de carrera y la lógica de control para confirmar que el equipo pueda completar la secuencia de alimentación y corte conforme al proceso establecido.

    • Revisión del sistema hidráulico
    • verificación del movimiento de la mandíbula de corte y las acciones de control
    • prueba del ciclo de corte
  3. 03
    Capacitación de operadores

    Operación y mantenimiento básico

    La capacitación se basa en la operación real del equipo e incluye arranque y paro, alimentación y corte, manejo de anomalías, operación segura y mantenimiento rutinario básico. Esto permite a los operadores familiarizarse con la operación básica y la secuencia de trabajo de la cizalla de cocodrilo Q43.

    • Arranque, paro y operación de corte
    • manejo de anomalías y operación segura
    • mantenimiento rutinario básico
  4. 04
    Soporte a largo plazo

    Diagnóstico remoto, servicio de campo y suministro de refacciones

    Una vez puesto en operación el equipo, TITAN puede ayudar con el diagnóstico remoto a partir de los síntomas de falla, la información de alarmas y el estado de operación. Si se requiere una intervención adicional, podemos proporcionar servicio técnico de campo y el soporte de refacciones correspondiente según las condiciones del proyecto.

    • Diagnóstico remoto de fallas
    • servicio técnico de campo
    • suministro de refacciones originales
12 mesesGarantía del equipo completoLas piezas de desgaste y otros elementos se rigen por los términos de la garantía
Diagnóstico remotoSoporte técnicoAsistencia para diagnosticar fallas en los sistemas hidráulico, eléctrico y de control
Refacciones originalesSoporte de refacciones a largo plazoSoporte para componentes hidráulicos y eléctricos, sellos y piezas de desgaste relacionadas

El alcance específico de la instalación, el servicio de campo y la garantía se determina según la configuración del proyecto, la región de entrega y los términos contractuales.

Preguntas frecuentes sobre cizallas de cocodrilo

¿Qué tipos de chatarra puede cortar una cizalla de cocodrilo?
La serie TITAN Q43 se utiliza principalmente para el cizallado en frío de barra redonda de acero, barra cuadrada de acero, varilla corrugada, canal de acero, viga tipo I, viga tipo H, placa de acero, tubo de acero, perfiles de aluminio, así como otras barras, perfiles, tubos y chatarra metálica de pequeñas y medianas dimensiones. El nombre del material solo permite una evaluación preliminar. La idoneidad real para el corte debe confirmarse según el tipo de metal, la forma de la sección transversal y las dimensiones específicas.
¿Cómo se determina si un material y una sección transversal pueden cortarse?
No basta con saber si se trata de “acero” o “perfil”, ni con conocer únicamente la fuerza de corte del equipo. Es necesario confirmar conjuntamente el tipo de metal, la forma de la sección transversal y las dimensiones reales, como diámetro, lado, ancho y espesor. Después, estos datos deben compararse con la fuerza máxima de corte, la longitud de cuchilla y la apertura máxima de cuchillas del modelo Q43 correspondiente. Para materiales especiales o secciones no convencionales, se recomienda realizar una prueba de corte con material real antes de definir el modelo final.
¿Qué significan los números de modelos como Q43-1200, Q43-2500 y Q43-5000?
El número del modelo Q43 corresponde al nivel de fuerza máxima de corte del equipo. Por ejemplo, el Q43-1200 tiene una fuerza máxima de corte de 1200 kN, mientras que el Q43-5000 alcanza 5000 kN. Sin embargo, la selección del modelo no debe basarse únicamente en la fuerza de corte. La longitud de cuchilla y la apertura máxima de cuchillas también varían entre modelos, por lo que la elección final debe hacerse de acuerdo con la sección transversal real del material y las condiciones de producción.
¿Se puede ajustar la longitud de corte? ¿Una cuchilla más larga produce piezas más largas?
La longitud de corte y la longitud de cuchilla son conceptos diferentes. La longitud de cuchilla describe la zona de corte que pueden cubrir las cuchillas del equipo, mientras que la longitud de las piezas cortadas depende principalmente de la posición del material dentro de la zona de corte o del incremento de alimentación. Con alimentación manual o una configuración de alimentación automática, la longitud de corte objetivo puede definirse de acuerdo con los requisitos posteriores de manipulación, transporte, clasificación o carga en horno.
¿La cizalla de cocodrilo Q43 puede equiparse con alimentación automática?
Puede configurarse un sistema de alimentación automática según los requisitos del proyecto. La necesidad de alimentación automática debe evaluarse de acuerdo con la longitud del material de entrada, el peso de cada pieza, la capacidad de procesamiento requerida, la disponibilidad de personal y el ritmo de producción. Para aplicaciones con menor capacidad de procesamiento o con materiales que cambian con frecuencia, puede que no sea necesario utilizar un sistema de alimentación automática complejo. En proyectos que requieren corte continuo, puede evaluarse una configuración de alimentación adecuada.
¿Cómo se determina el modelo Q43 final? ¿Los materiales especiales requieren una prueba de corte?
El modelo final debe seleccionarse considerando conjuntamente el tipo de metal, la forma y las dimensiones de la sección transversal, la longitud del material de entrada, la longitud de corte objetivo, la capacidad de procesamiento requerida y las condiciones de alimentación, en lugar de comparar únicamente el “tonelaje” del equipo. Para materiales especiales, secciones no convencionales o materiales cuya idoneidad no pueda confirmarse únicamente a partir de los parámetros, puede proporcionarse chatarra real representativa para realizar una prueba de corte. Los resultados de la prueba sirven después como base para definir el modelo del equipo y el alcance de la configuración.

Prepare esta información para seleccionar una cizalla de cocodrilo

Cuanto más se acerque la información del material a las condiciones reales de trabajo, más fácil será determinar con precisión la fuerza de corte necesaria, las dimensiones de la zona de corte, el modelo Q43 y la configuración de alimentación.

  • Material y forma de la sección transversal|¿Qué material necesita cortar?

    Indique el tipo de metal y si el material corresponde a barra redonda, barra cuadrada, tubo de acero, canal de acero, viga tipo I, placa de acero, perfiles de aluminio u otra forma de sección transversal. Si maneja varios tipos de chatarra, proporcione por separado los principales tipos de material.

  • Dimensiones de la sección transversal|¿Qué tamaño tiene realmente el material?

    Proporcione el diámetro de la barra redonda, el lado de la barra cuadrada o las principales dimensiones de la sección transversal de los perfiles, como ancho y espesor. El nombre del material por sí solo no es suficiente para determinar la capacidad de corte y las dimensiones de la zona de corte necesarias.

  • Longitud del material de entrada y longitud de corte objetivo|¿A qué longitud desea cortar el material?

    Indique la longitud aproximada del material de entrada y la longitud deseada de las piezas después del corte, o los requisitos del proceso posterior, por ejemplo para manipulación, transporte, clasificación, almacenamiento o carga en horno.

  • Capacidad de procesamiento|¿Cuánta chatarra necesita cortar por turno o por día?

    Indique la cantidad de chatarra metálica que necesita procesar por hora, por turno o por día en condiciones normales de producción, así como el tiempo aproximado de operación. Esto permite evaluar si la capacidad del equipo y el ritmo de producción son adecuados.

  • Sitio y método de alimentación|¿Cómo se introducirá el material en el equipo?

    Indique el espacio aproximado disponible para la instalación y si planea utilizar alimentación manual, alimentación con asistencia mecánica o alimentación automática. Si el equipo debe integrarse en un proceso existente de tratamiento de chatarra de acero, indique también los procesos previos y posteriores, así como los requisitos de distribución en planta.