Saltar al contenido principal

Briquetadora de virutas metálicas

Briquetadora de virutas metálicas para producir briquetas de alta densidad

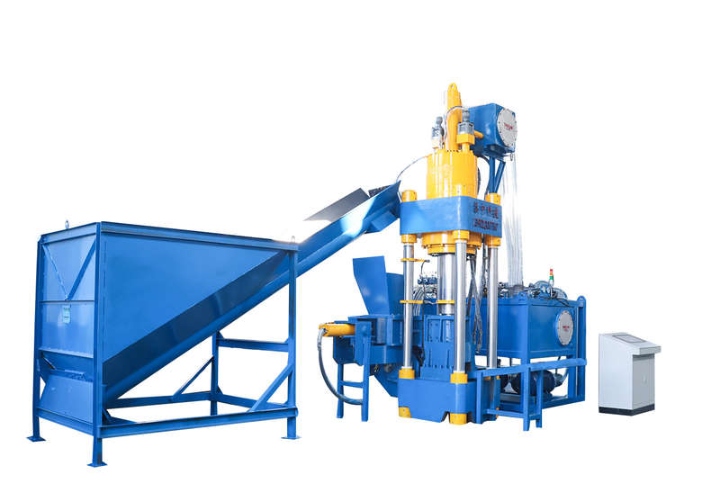
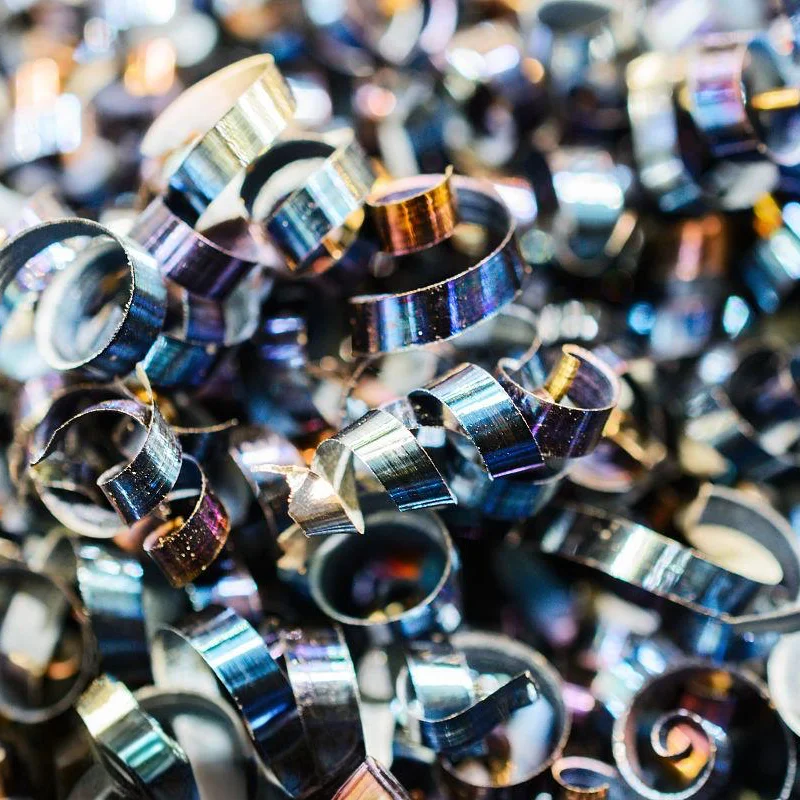
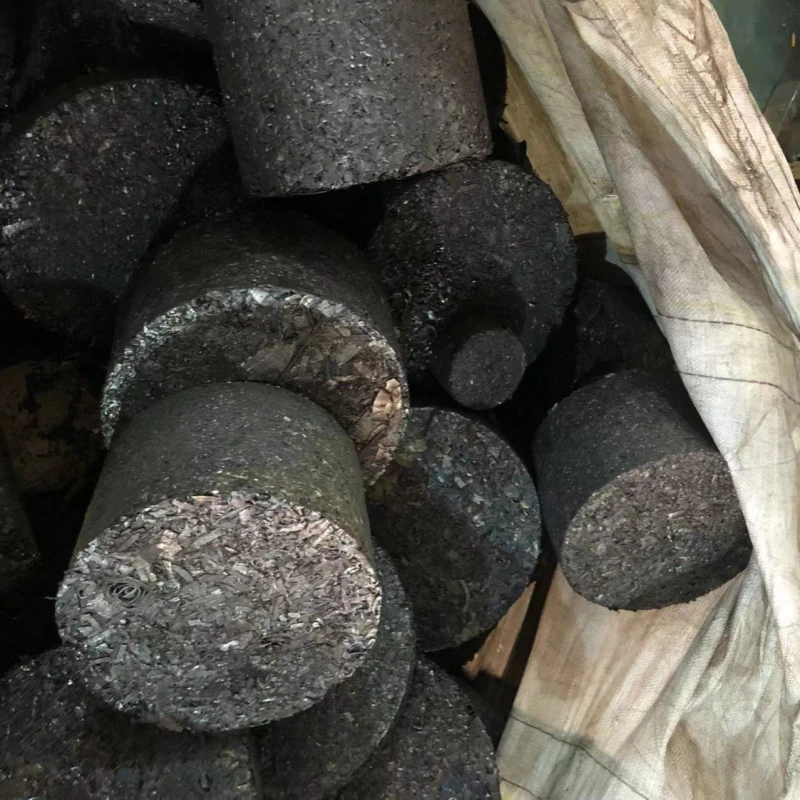
Las briquetadoras de virutas metálicas TITAN compactan virutas metálicas sueltas, virutas de torno y otros residuos metálicos finos para formar briquetas densas y uniformes. El material compactado ocupa menos espacio y mantiene una forma más estable, lo que facilita su almacenamiento, transporte y refundición. Durante el briquetado, también puede separarse parte del fluido de corte o del aceite presente en las virutas, lo que mejora la eficiencia en el manejo de los residuos y ayuda a aumentar el valor del metal recuperado. Según el tipo de metal, la geometría de la viruta, el contenido de líquido y la capacidad de procesamiento requerida, TITAN puede configurar la fuerza de prensado, el método de alimentación y el nivel de automatización de acuerdo con las condiciones reales de operación y los requisitos de producción.

Briquetadora de virutas metálicas para producir briquetas de alta densidad

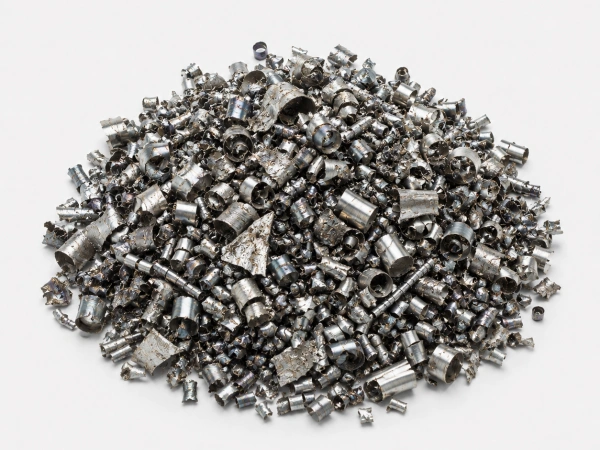
Materiales aptos y resultados de briquetado

El tipo de metal, la geometría de la viruta y el contenido de líquido influyen en la alimentación y en la formación de la briqueta. TITAN ajusta la capacidad de prensado, el método de alimentación y el pretratamiento necesario según las condiciones reales del material.

Materiales más comunes

Las prensas briquetadoras de virutas metálicas TITAN son aptas para procesar distintos tipos de virutas metálicas, virutas de torno y otros residuos metálicos finos.

El tipo de metal es solo el primer paso en la selección del equipo. La geometría de la viruta, el contenido de líquido y la presencia de contaminantes también influyen en el método de alimentación, la configuración del equipo y el resultado final del briquetado.

Condiciones de alimentación que influyen en el briquetado

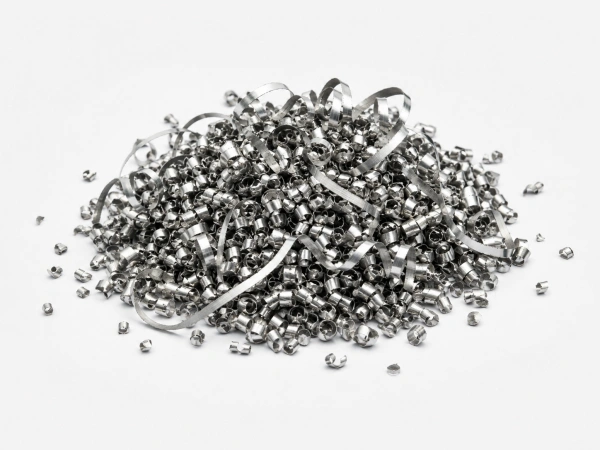
Geometría de la viruta

Geometría de la viruta

Las virutas cortas y con buena fluidez suelen alimentarse de forma más estable. Las virutas largas y fibrosas, así como las virutas enredadas, requieren una evaluación más detallada del comportamiento de alimentación y pueden necesitar pretratamiento.

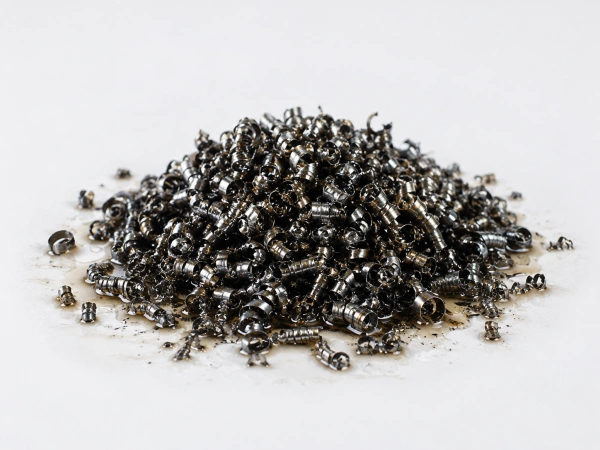
Contenido de líquido

Contenido de líquido

Las virutas metálicas que contienen fluido de corte o aceite pueden briquetarse, y durante el prensado puede separarse parte del líquido. Si el contenido de líquido es elevado, puede ser necesaria la separación de fluidos antes del briquetado.

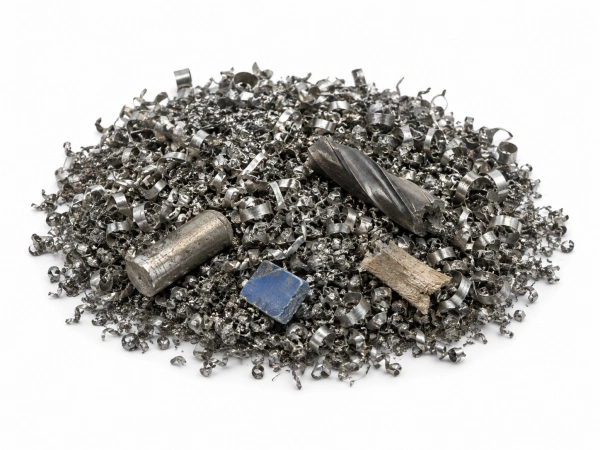
Contaminantes y objetos extraños

Contaminantes y objetos extraños

Los contaminantes no metálicos, como plásticos, fragmentos de madera, tela, arena y piedras, así como los objetos sólidos de mayor tamaño —por ejemplo, herramientas rotas, extremos de barra y piezas de desecho—, deben separarse en la medida de lo posible antes del briquetado.

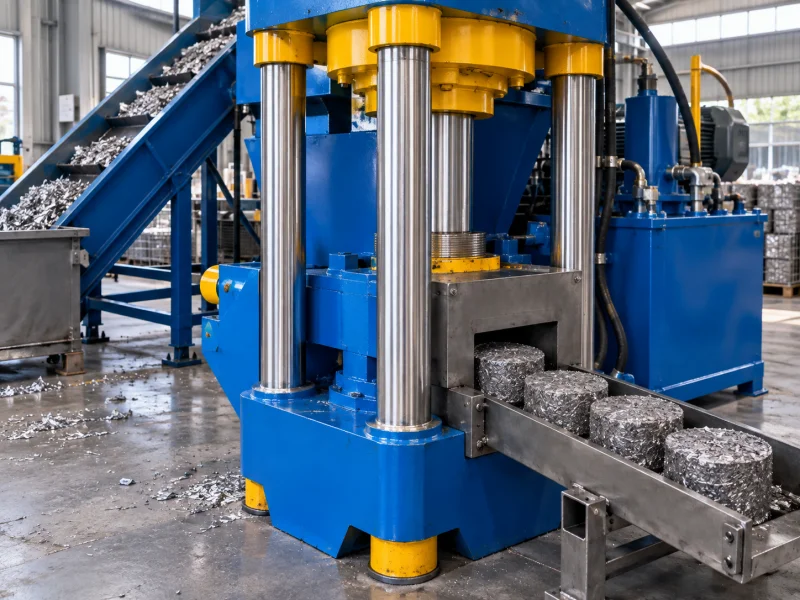
Resultados reales de briquetado

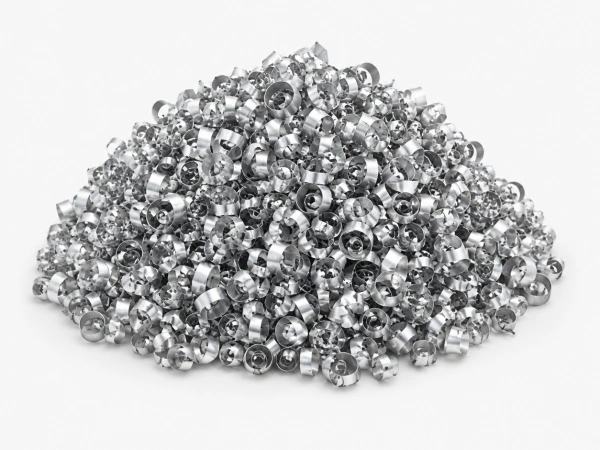
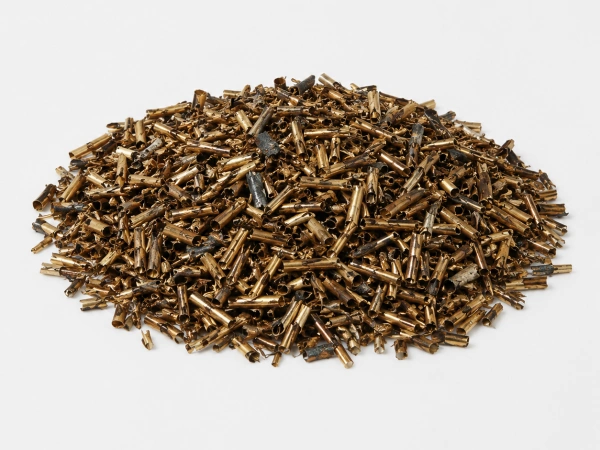
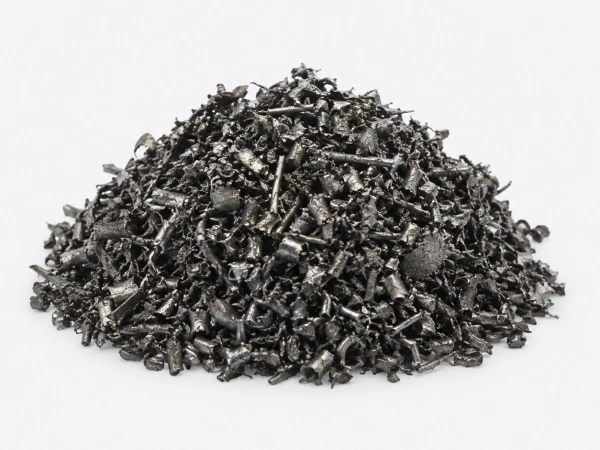
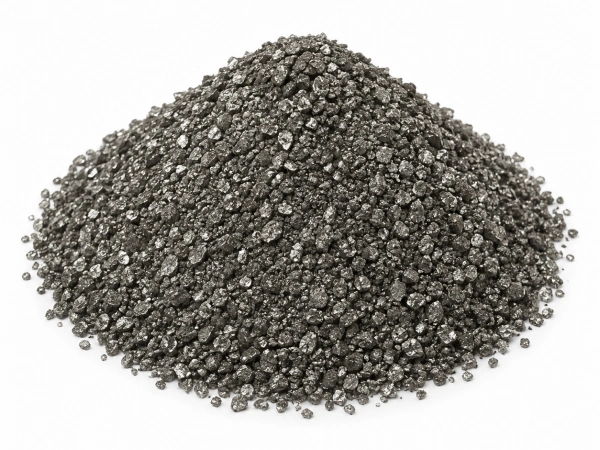
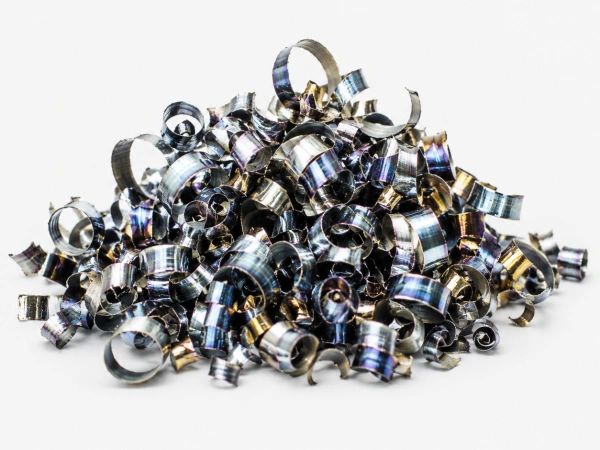
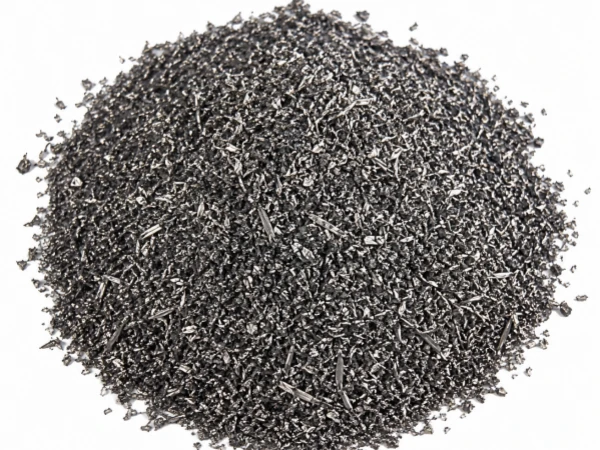
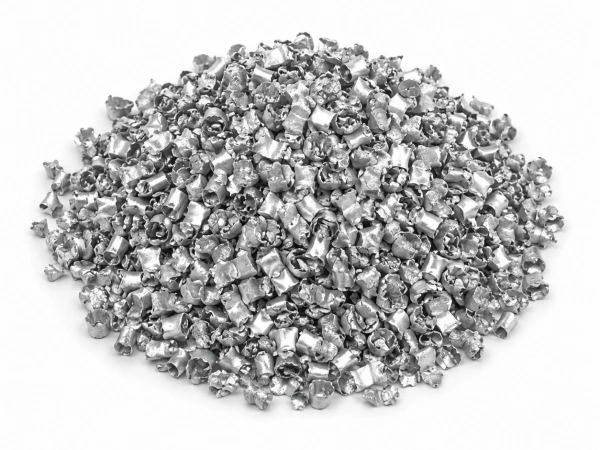
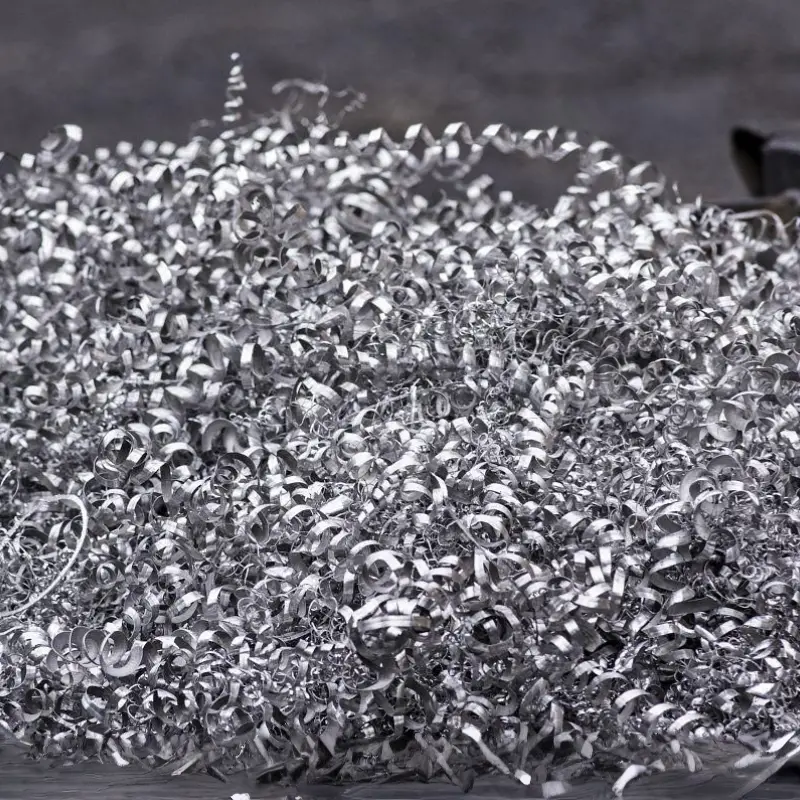
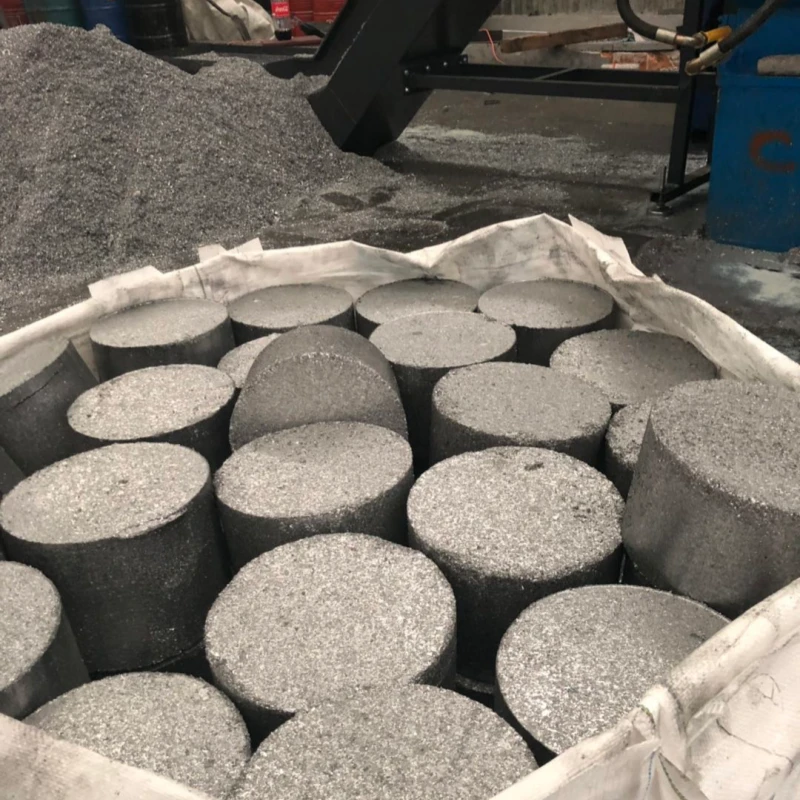
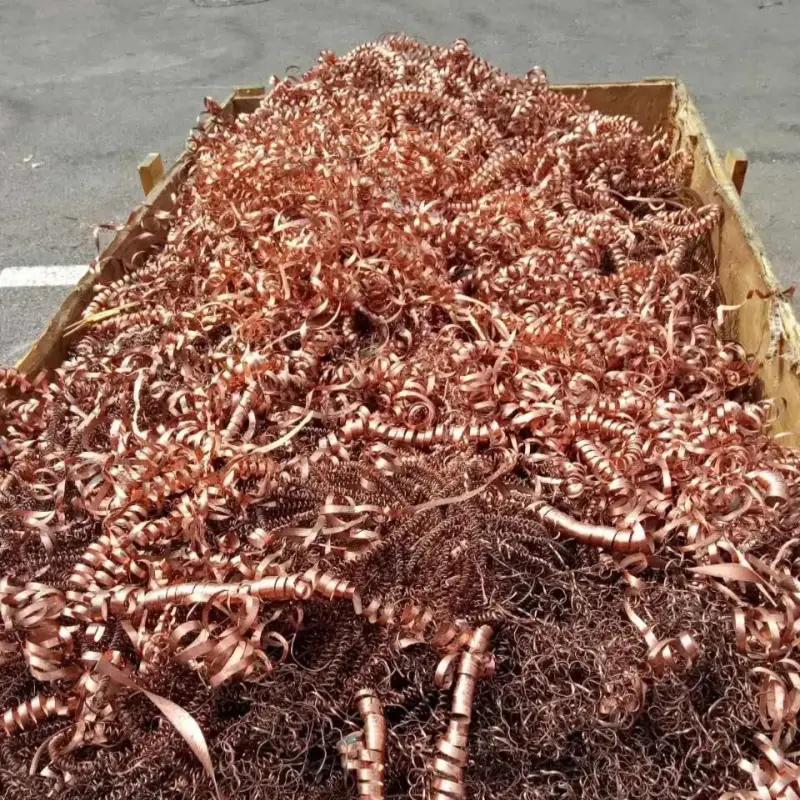
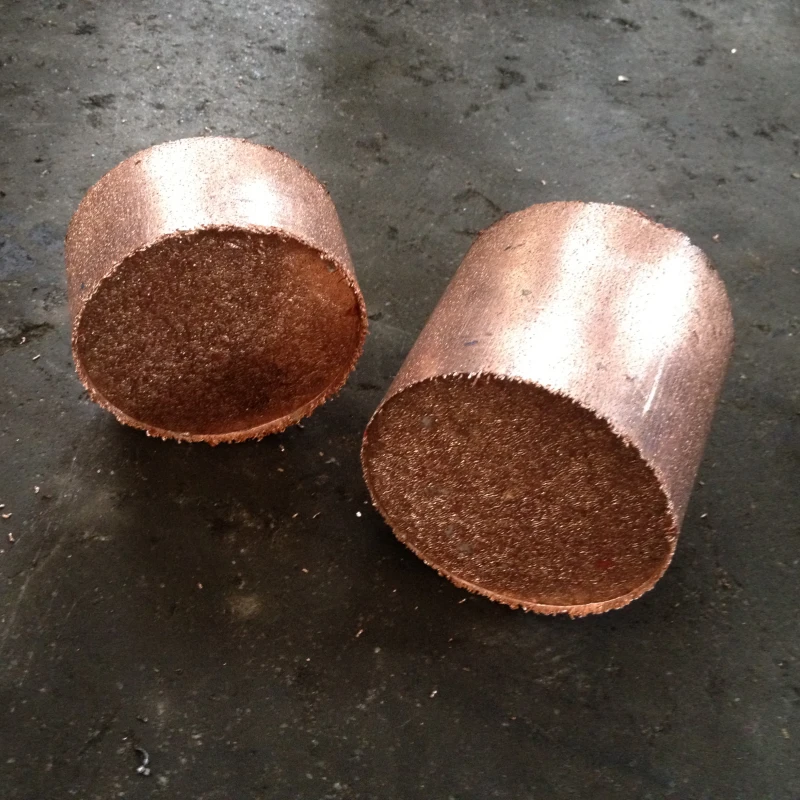
Las pruebas de briquetado con material real permiten ver directamente el estado del material antes y después del prensado. Junto con el modelo del equipo y los datos medidos durante la prueba, muestran de forma clara el resultado del briquetado.

Input Material
Virutas de aluminio
Output Briquette
Virutas de aluminio
Input Material
Virutas de cobre
Output Briquette
Virutas de cobre
Input Material
Virutas de acero inoxidable
Output Briquette
Virutas de acero inoxidable

Los resultados reales del briquetado dependen del tipo de metal, la geometría de la viruta, el contenido de líquido y la configuración del equipo. Los resultados específicos deben confirmarse mediante una prueba de briquetado con material real y de acuerdo con las condiciones de operación del proyecto.

Selección de modelos y configuración del sistema

TITAN selecciona el modelo del equipo según el tipo de metal, la capacidad de procesamiento, las condiciones de alimentación, los requisitos de la briqueta y las condiciones de instalación. También pueden integrarse equipos de almacenamiento, transporte y, cuando sea necesario, pretratamiento para configurar un sistema de briquetado de virutas metálicas.

Modelos verticales estándar de la serie Y83L

Los siete modelos Y83L cubren distintos valores de fuerza máxima del cilindro principal, diámetro de briqueta, densidad máxima y capacidad máxima de procesamiento por hora, lo que permite seleccionar el equipo según el material y los requisitos de producción.

ModeloFuerza máxima del cilindro principal
(kN)
Diámetro de la briqueta
(mm)
Potencia instalada
(kW)
Densidad máxima (g/cm³)Capacidad máxima de procesamiento (t/h)
Virutas de aluminioVirutas de aceroVirutas de cobreVirutas de aluminioVirutas de aceroVirutas de cobre
Y83L-250250080–12022< 2.4< 5.5< 7.0< 0.3< 0.5< 0.5
Y83L-3603600120–16030< 2.4< 5.5< 7.0< 0.5< 1.0< 1.3
Y83L-5005000160–18073< 2.4< 5.5< 7.0< 1.0< 1.6< 1.8
Y83L-6306300180–250109< 2.4< 5.5< 7.0< 2.0< 3.0< 3.6
Y83L-8008000230–280165< 2.4< 5.5< 7.0< 3.0< 7.0< 7.5
Y83L-1000S11600260–330287< 2.4< 5.5< 7.0< 5.0< 9.0< 11.0
Y83L-125013690260–360395< 2.4< 5.5< 7.0< 7.0< 13.0< 15.5

El símbolo “<” indica que el valor máximo no supera la cifra indicada. La capacidad de procesamiento y la densidad de la briqueta dependen del tipo de metal, la geometría de la viruta, el contenido de líquido, la estabilidad de la alimentación y la configuración del equipo. La selección final debe realizarse según las condiciones reales del material.

Cómo seleccionar la configuración adecuada

La selección del equipo no debe basarse únicamente en la fuerza de prensado. La configuración adecuada debe definirse a partir de las características reales del material y los requisitos de producción.

  1. 01

    Características del material

    Confirmar el tipo de metal y sus características de compactación. Cada material plantea requisitos distintos de fuerza de prensado, formación de la briqueta y configuración del equipo.

  2. 02

    Capacidad de procesamiento

    La cantidad de virutas generada por hora o por día, junto con el ritmo de producción, determina la capacidad de procesamiento necesaria.

  3. 03

    Condiciones de alimentación

    Se evalúan la geometría de la viruta, el contenido de líquido, los contaminantes y la estabilidad de la alimentación para determinar si es necesario modificar el método de alimentación o incorporar un pretratamiento.

  4. 04

    Requisitos de la briqueta

    La configuración de prensado se determina según el tamaño requerido de la briqueta, el método de manejo y los requisitos posteriores de reciclaje o refundición.

  5. 05

    Espacio y automatización

    El espacio disponible para la instalación, el método de alimentación, la mano de obra necesaria y los requisitos de integración con la línea de producción determinan la disposición del equipo y los sistemas auxiliares.

Una mayor fuerza de prensado no significa que el equipo sea más adecuadoLa selección correcta debe equilibrar la capacidad de procesamiento, las características del material, los requisitos de la briqueta, las condiciones de instalación y el nivel de automatización. Esto evita sobredimensionar el equipo para volúmenes pequeños o seleccionar una máquina cuya capacidad sea insuficiente para la producción real.

¿Vertical u horizontal?

Las briquetadoras verticales y horizontales de virutas metálicas presentan diferencias en el método de alimentación, la disposición del equipo, la capacidad para trabajar con distintas geometrías de viruta y la integración de la automatización. La configuración debe seleccionarse según las condiciones reales de operación.

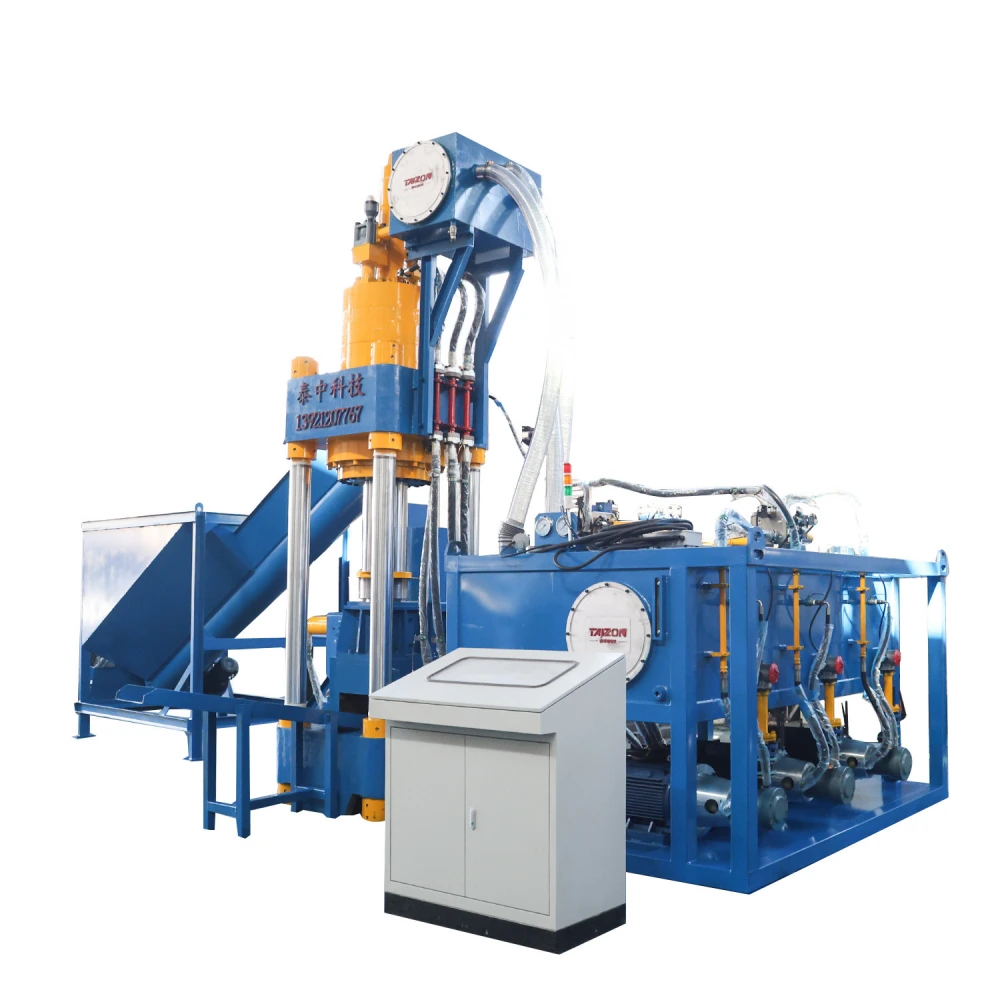
Briquetadora vertical de virutas metálicas
Serie estándar Y83L

Briquetadora vertical de virutas metálicas

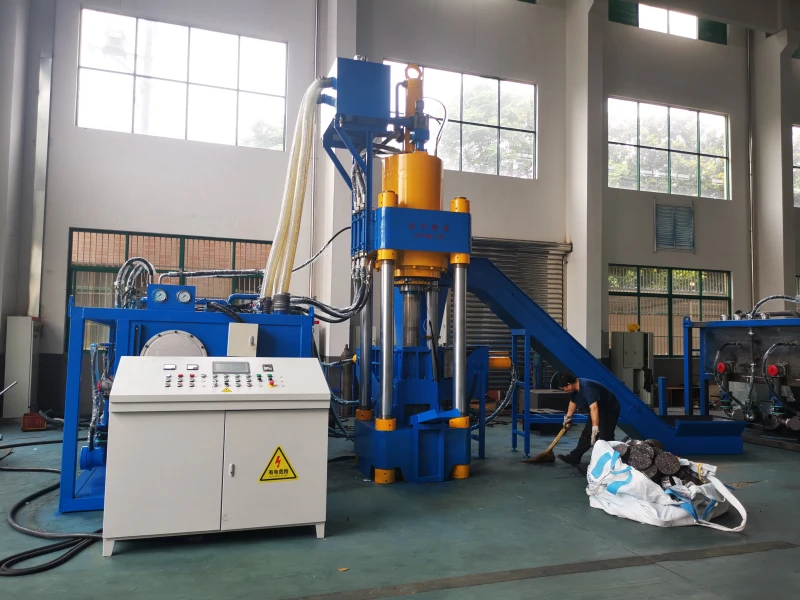
  • El material se alimenta desde la parte superior y el mecanismo principal de prensado se desplaza verticalmente hacia abajo para realizar la compresión.
  • Diseño compacto y menor espacio de instalación.
  • La serie Y83L ofrece siete modelos estándar.
  • Más adecuada para aplicaciones con capacidad de procesamiento media y espacios de instalación limitados.
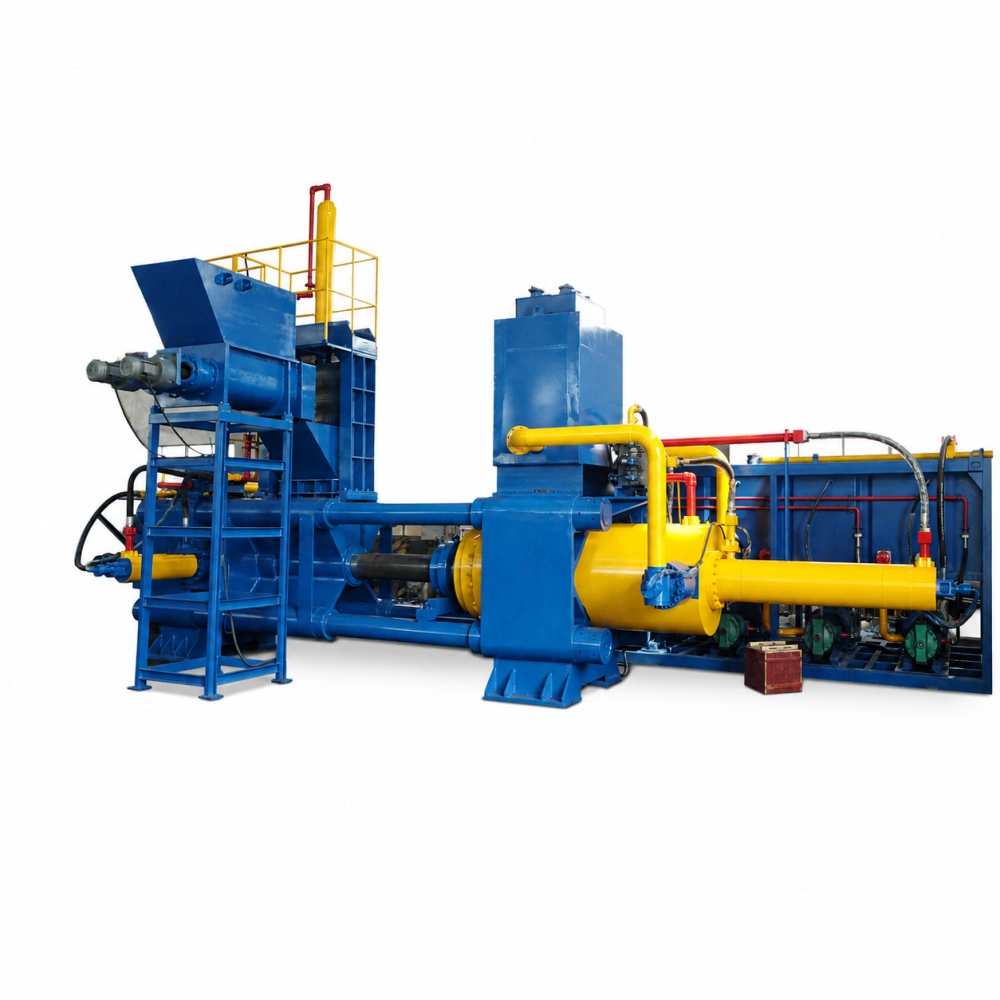
Briquetadora horizontal de virutas metálicas
Configuración según las condiciones de operación

Briquetadora horizontal de virutas metálicas

  • Emplea precompresión horizontal y compresión principal para la alimentación y el briquetado.
  • La precompresión facilita la entrada de virutas sueltas o propensas a enredarse en la cámara principal de compresión.
  • Más adecuada para alimentación continua y mayores requisitos de automatización.
  • Requiere mayor espacio de instalación en sentido horizontal.

Las virutas largas y fibrosas y las virutas enredadas deben evaluarse según su comportamiento real durante la alimentación. Si no pueden alimentarse directamente de forma estable, será necesario aplicar el pretratamiento de virutas correspondiente.

Configuración del sistema de briquetado según el flujo del material

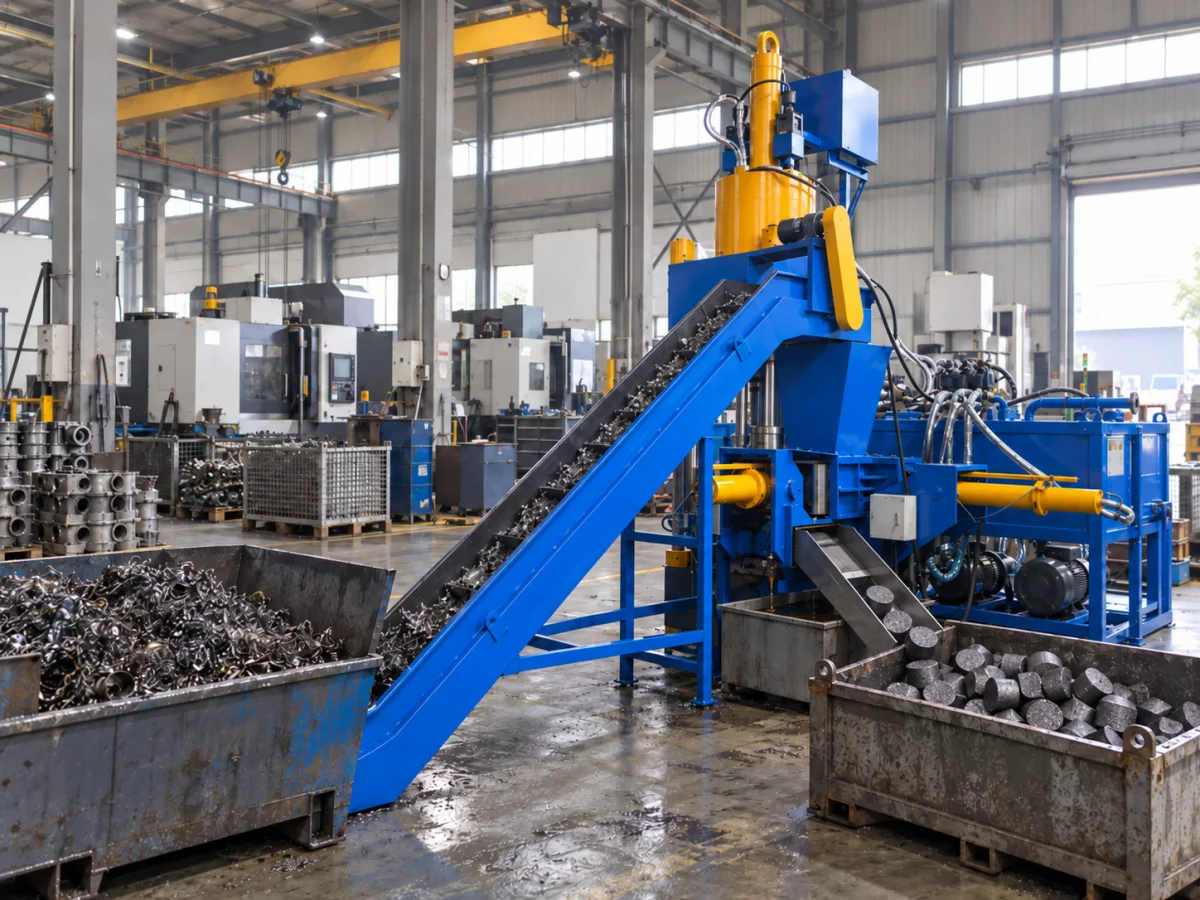
Según el estado de las virutas metálicas de entrada, la briquetadora puede funcionar de forma independiente o integrarse con equipos de almacenamiento, alimentación, pretratamiento y recolección de líquidos para formar una línea continua de procesamiento de virutas metálicas.

  1. 01

    Pretratamiento según necesidad

    Según las condiciones de alimentación

    • Separación de metales extraños
    • Trituración de virutas
    • Separación de fluidos
  2. 02

    Almacenamiento y alimentación

    Alimentación manual o automática

    • Tolva con tornillo de alimentación
    • Transportador de placas
    • Sistema de pesaje
  3. 03

    Briquetado

    Etapa principal de compactación

    • Briquetadora de virutas metálicas
  4. 04

    Expulsión de briquetas y recolección de líquidos

    Para almacenamiento, transporte o reciclaje posterior

    • Briquetas metálicas de alta densidad
    • recolección de fluido de corte o aceite

Proceso de briquetado de virutas metálicas y diseño de ingeniería

El briquetado de virutas metálicas no consiste en una sola acción de prensado. La formación estable de las briquetas depende de la coordinación entre la alimentación, la compresión y formación, la separación sólido-líquido, la descompresión controlada, la expulsión de la briqueta y el retorno a la posición inicial. El sistema hidráulico, la matriz de briquetado, el sistema de recolección de líquidos y el sistema de control determinan en conjunto la estabilidad de todo el ciclo de briquetado.

Cómo se forman las briquetas a partir de virutas metálicas

Las estructuras de alimentación y expulsión de la briqueta varían según la configuración de la máquina, pero el proceso principal de briquetado sigue la misma lógica de formación.

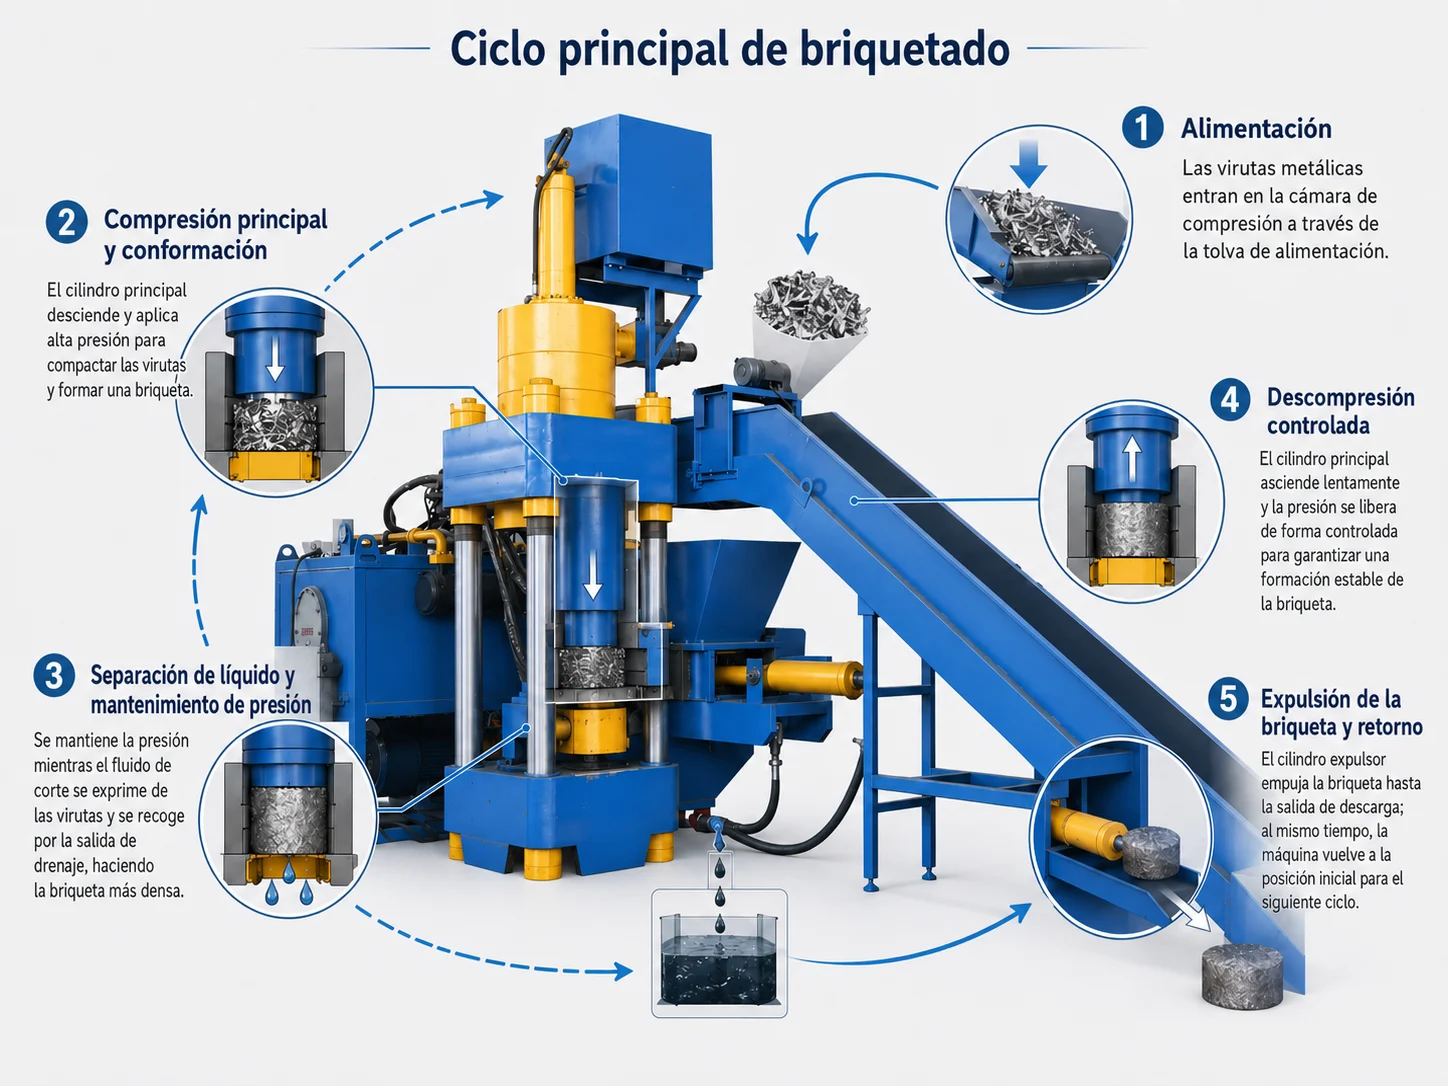
Ciclo principal de briquetado
Ciclo principal de trabajo desde la alimentación y la formación por compresión hasta la descompresión, la expulsión de la briqueta y el retorno a la posición inicial.
  1. 01

    Alimentación

    Las virutas metálicas entran en la zona de compresión a través de la tolva. En las máquinas horizontales, un mecanismo de precompresión puede empujar primero las virutas sueltas o propensas a enredarse hacia la cámara principal de compresión, creando condiciones de alimentación estables para el prensado posterior.

  2. 02

    Compresión principal y formación

    El cilindro hidráulico principal impulsa el pisón principal, que aplica presión continua dentro de la cavidad de la matriz. A medida que se reducen los espacios entre las virutas, el material sufre deformación plástica hasta formar una briqueta densa y uniforme.

  3. 03

    Separación sólido-líquido y mantenimiento de presión

    En las virutas metálicas que contienen fluido de corte o aceite, una parte del líquido separado durante el prensado se conduce al sistema de recolección de líquidos. Una vez alcanzada la presión establecida, el sistema mantiene la presión para completar la formación estable de la briqueta.

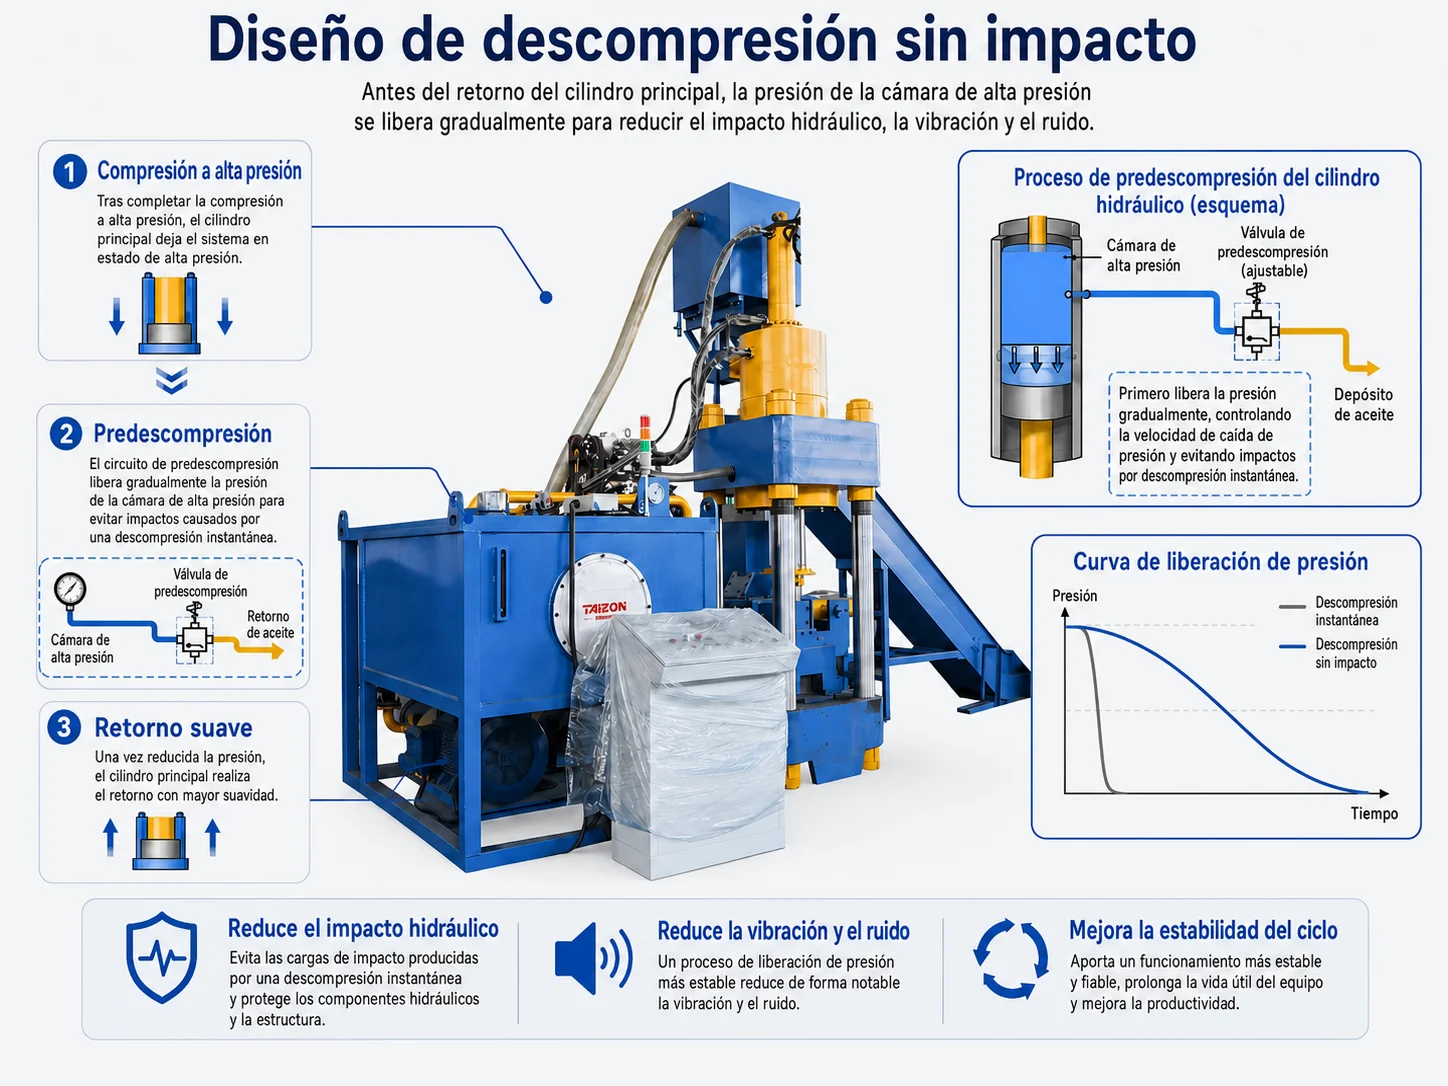
  4. 04

    Descompresión controlada

    Después del prensado a alta presión, la presión de la cámara de alta presión se reduce gradualmente antes de que el cilindro hidráulico principal invierta el sentido de movimiento o se expulse la briqueta. Esto reduce el choque hidráulico, las vibraciones y el ruido causados por una descompresión repentina.

  5. 05

    Expulsión de la briqueta y retorno a la posición inicial

    Una vez expulsada la briqueta formada, los actuadores regresan a sus posiciones iniciales. El sistema de control completa el retorno según la secuencia establecida y da paso al siguiente ciclo de trabajo.

Las máquinas verticales y horizontales difieren en las estructuras de alimentación, precompresión y expulsión de la briqueta, pero ambas compactan las virutas metálicas sueltas mediante prensado en frío a alta presión para formar briquetas densas.

Tres elementos de ingeniería para un ciclo de briquetado estable

Además del diseño de descompresión, la estabilidad del briquetado depende de la coordinación entre la compresión hidráulica, el manejo de líquidos y el control automático del ciclo.

  • Compresión hidráulica controlada

    El sistema hidráulico proporciona la presión necesaria para el briquetado, mientras que el cilindro hidráulico principal impulsa el pisón principal para compactar y formar el material dentro de la cavidad de la matriz. La presión de prensado y los ajustes del ciclo se determinan según el tipo de metal, las condiciones de alimentación y los requisitos de la briqueta.

  • Compresión y recolección de líquidos

    En las virutas metálicas que contienen líquido, una parte del fluido de corte o del aceite que se separa durante el prensado se conduce a través de la estructura de drenaje hacia el sistema de recolección, permitiendo realizar la compresión y la recolección de líquidos dentro del mismo ciclo de procesamiento.

  • Control automático del ciclo mediante PLC

    El sistema de control PLC coordina la compresión, el mantenimiento de presión, la descompresión, la expulsión de la briqueta y el retorno a la posición inicial según la secuencia programada. También procesa los interbloqueos del equipo y las señales de los sensores para que cada actuador complete el ciclo automático conforme a la lógica de control establecida.

Proyectos reales de briquetado de virutas metálicas

Las briquetadoras de virutas metálicas TITAN se utilizan en proyectos reales con diferentes materiales, condiciones de producción y ubicaciones. Desde virutas de hierro fundido contaminadas con aceite y virutas de aluminio hasta distintos tipos de residuos de mecanizado, TITAN configura el equipo y los sistemas auxiliares según las características del material y las condiciones de la planta, y valida la solución mediante resultados reales de operación.

Más proyectos reales de briquetado

Briquetado de 80 t/mes de virutas de aluminio con recuperación de aceite de corte
Uzbekistán · Fundición de precisión

Briquetado de 80 t/mes de virutas de aluminio con recuperación de aceite de corte

Fundición de precisión · Virutas de aluminio · Y83L-360

El cliente opera una planta de fundición de precisión que procesa aproximadamente 80 toneladas de virutas de aluminio al mes. El aceite de corte presente en las virutas contaminaba el área de trabajo y también generaba pérdidas continuas de aceite.

ConfiguraciónBriquetadora vertical de virutas metálicas Y83L-360 + dispositivo de recolección de aceite. Durante el briquetado de las virutas de aluminio, el aceite de corte se separa y recolecta para reducir la contaminación del área de trabajo y las pérdidas de aceite.

4–5 t/mesAceite de corte recuperado
≈ US$15,000–22,000/añoAhorro en la compra de aceite de corte
Proyecto de briquetado de virutas de hierro y recuperación de fluido de corte en Foshan
China · Mecanizado

Proyecto de briquetado de virutas de hierro y recuperación de fluido de corte en Foshan

Mecanizado · Virutas de hierro · Y83L-630

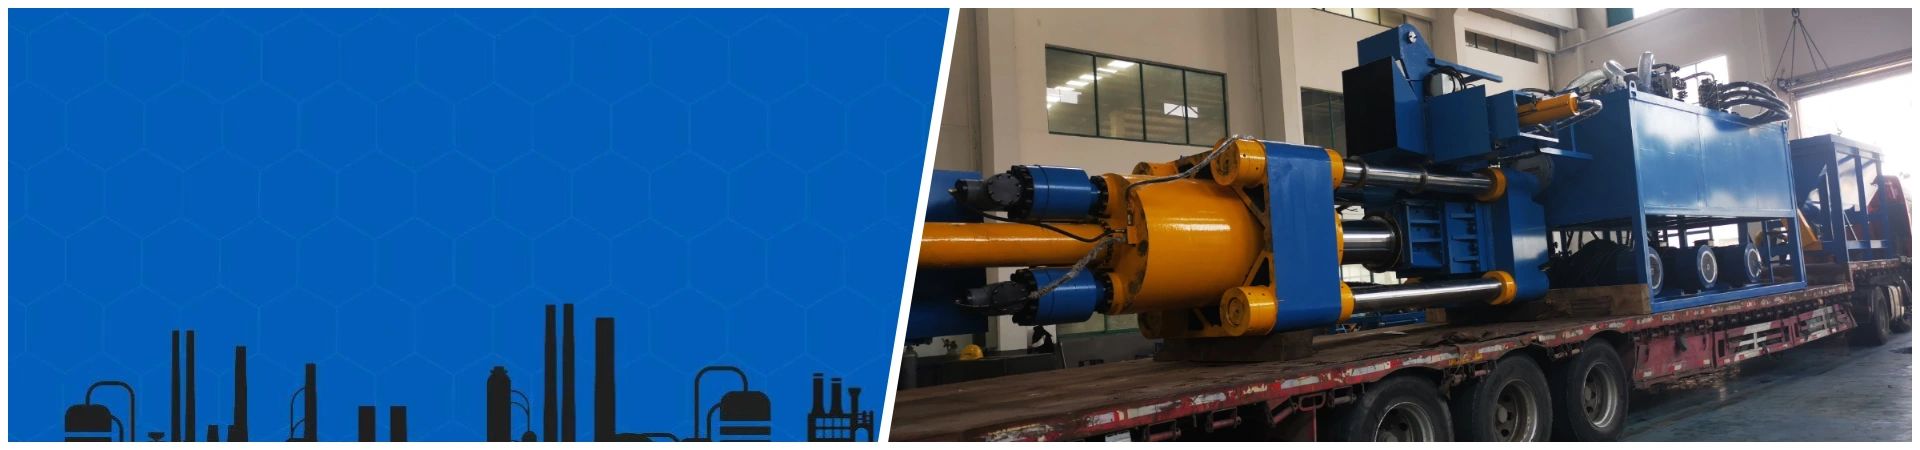
El cliente es una empresa de mecanizado ubicada en Foshan, Guangdong, que genera más de 50 toneladas de virutas de hierro al mes. Antes de implementar el proyecto, las virutas se recogían de forma continua dentro del taller y se almacenaban sueltas hasta que el área disponible estaba casi llena. Después se organizaba el retiro del material en un solo lote.

ConfiguraciónPor ello, TITAN configuró una briquetadora vertical de virutas metálicas Y83L-630 junto con un tanque de recogida de fluido de corte. La máquina prensa las virutas de hierro a alta presión para formar briquetas más compactas, mientras que parte del fluido de corte separado durante el prensado se recoge en el tanque.

50+ t/mesVolumen del proyecto
CNY 80–120/tAhorro en transporte
<50%Espacio de almacenamiento necesario

Los resultados anteriores proceden de registros de proyectos específicos. El resultado real del briquetado y el beneficio económico pueden variar según el material, las condiciones de alimentación, la configuración del equipo, las condiciones de operación y los costos locales.

Opinión del cliente

Comentarios de un cliente que utiliza este equipo TITAN en un proyecto real de procesamiento de chatarra.

5 / 5

TITAN entendió los retos que enfrentábamos en el reciclaje de virutas de aluminio y nos proporcionó una solución confiable que mejoró la eficiencia del almacenamiento, redujo los costos de transporte y nos ayudó a recuperar más valor de la chatarra.

Alim ShadmanovGerente de Operaciones

Soporte desde la instalación y puesta en marcha hasta la operación a largo plazo

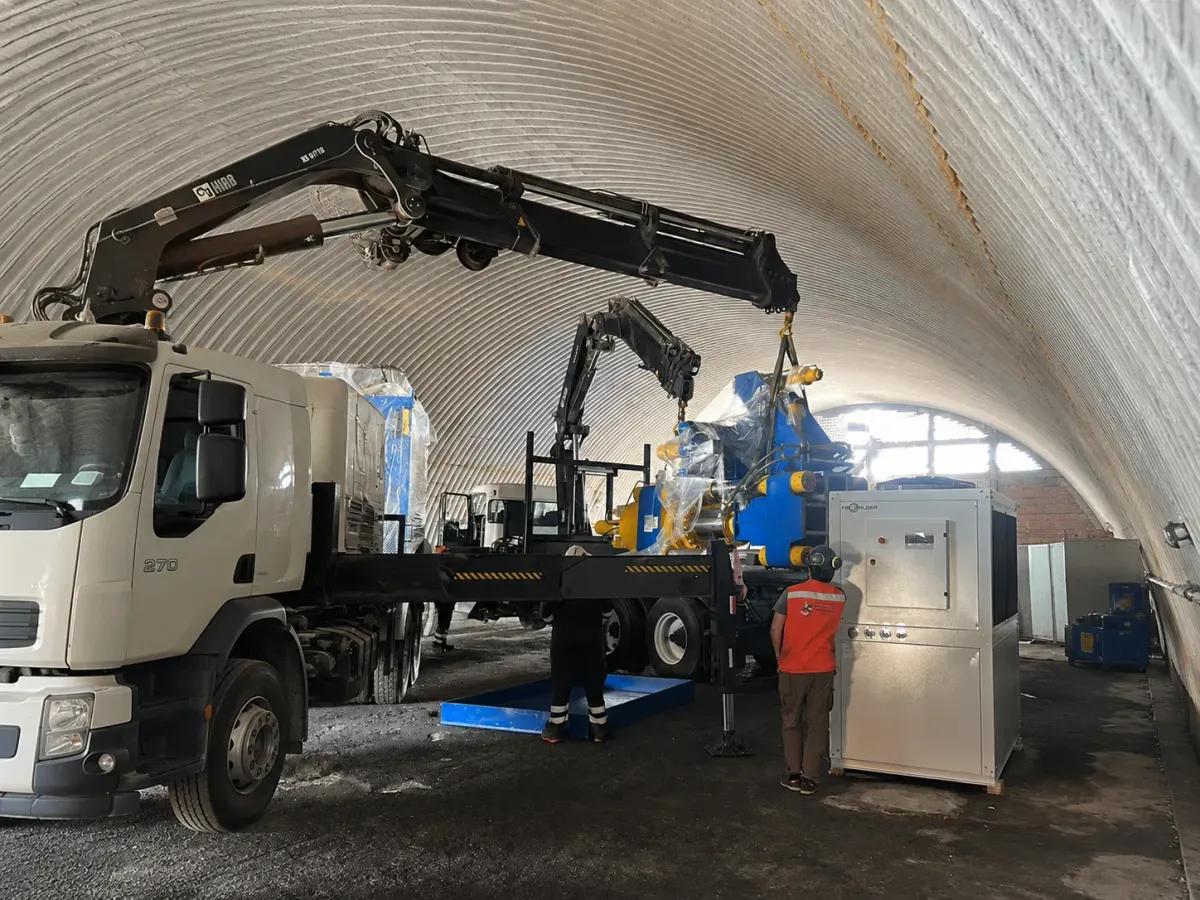
Los servicios de TITAN no terminan con la entrega del equipo. Según las necesidades del proyecto, podemos proporcionar instalación de equipos, comisionamiento de equipos y capacitación de operadores y, después de la puesta en marcha, soporte técnico mediante diagnóstico remoto, servicios de campo y suministro de refacciones para ayudar a mantener el equipo en operación.

Comisionamiento de equipos y capacitación en sitio
Según las necesidades del proyecto, los ingenieros de TITAN realizan el comisionamiento de equipos, brindan orientación sobre la operación del equipo y ofrecen soporte técnico en sitio.
  1. 01
    Instalación de equipos

    Posicionamiento y conexiones del sistema

    De acuerdo con la configuración del equipo y del proyecto, se completa el posicionamiento de la máquina, la conexión de tuberías y las conexiones eléctricas para dejar el equipo preparado para la puesta en servicio.

    • Posicionamiento de la máquina
    • Conexión de tuberías
    • Conexiones eléctricas
  2. 02
    Comisionamiento de equipos

    Pruebas integradas y verificación de funcionamiento

    Se realizan pruebas integradas de los sistemas hidráulico, eléctrico y de control, se revisan la secuencia de movimientos y el estado de operación del equipo y se verifica que cada actuador complete el ciclo de briquetado según la lógica programada.

    • Revisión del sistema hidráulico
    • Verificación del funcionamiento del PLC
    • Prueba del ciclo de briquetado
  3. 03
    Capacitación de operadores

    Capacitación en operación y mantenimiento básico

    La capacitación se basa en la operación real del equipo e incluye arranque y parada, ajuste de parámetros, respuesta ante anomalías, operación segura y mantenimiento diario básico, para que el personal en sitio domine los procedimientos básicos de operación y respuesta.

    • Arranque, parada y ajuste de parámetros
    • Respuesta ante anomalías
    • Mantenimiento diario básico
  4. 04
    Soporte a largo plazo

    Diagnóstico remoto, servicios de campo y suministro de refacciones

    Después de la puesta en marcha, TITAN puede ayudar a realizar diagnóstico remoto a partir de los síntomas de falla, la información de alarmas y el estado de operación. Si se requiere una intervención adicional, se pueden proporcionar servicios de campo y las refacciones correspondientes.

    • Diagnóstico remoto
    • Servicios de campo
    • Suministro de refacciones originales
12 mesesGarantía del equipoCubre el equipo completo; las piezas de desgaste y otros elementos se rigen por las condiciones de garantía.
Diagnóstico remotoSoporte técnicoAsistencia para la resolución de problemas en los sistemas hidráulico, eléctrico y de control.
Refacciones originalesSoporte de refacciones a largo plazoDisponibilidad de refacciones hidráulicas, eléctricas, de sellado y otras relacionadas.

El alcance específico de la instalación, los servicios de campo y la garantía se determina según la configuración del proyecto, la región de entrega y lo acordado en el contrato.

Preguntas frecuentes sobre briquetadoras de virutas metálicas

¿Se pueden briquetar directamente las virutas largas y fibrosas o las virutas muy enredadas?
No siempre. Las virutas largas y fibrosas, las virutas continuas y enrolladas o las virutas muy enredadas pueden formar puentes o enredarse durante el almacenamiento, el transporte y la alimentación. Debe evaluarse el estado real del material para determinar si es necesario aplicar trituración de virutas u otro pretratamiento. La estructura de precompresión de las máquinas horizontales facilita la alimentación de este tipo de material, pero esto no significa que todas las virutas largas y fibrosas puedan briquetarse directamente sin pretratamiento.
¿Se pueden briquetar virutas metálicas que contienen fluido de corte o aceite?
Sí. Durante el prensado, la alta presión separa parte del fluido de corte o del aceite de las virutas metálicas, y el líquido separado se recoge mediante el sistema de recolección de líquidos. Cuando el contenido de líquido es elevado, debe evaluarse el estado real del material para determinar si es necesaria la separación de fluidos antes del briquetado y así mantener una alimentación estable y una formación adecuada de la briqueta.
¿Es necesario agregar aglutinante para briquetar virutas metálicas?
Para virutas granulares o cortas, así como virutas metálicas finas aptas para el conformado en frío, normalmente es posible obtener briquetas densas mediante prensado en frío a alta presión sin agregar aglutinante ni otros aditivos. El resultado real de la formación de la briqueta sigue dependiendo del tipo de metal, la geometría de la viruta y las condiciones de alimentación.
¿Conviene elegir una briquetadora vertical u horizontal de virutas metálicas?
Las máquinas verticales tienen un diseño compacto y ocupan relativamente poco espacio, por lo que son más adecuadas para virutas cortas, capacidades de procesamiento medias y espacios de instalación limitados. Las máquinas horizontales incorporan una estructura de precompresión y son más adecuadas para alimentación continua, mayores capacidades de procesamiento y mayores requisitos de automatización, además de ofrecer ventajas en la alimentación de virutas más largas o propensas a enredarse. La selección final debe realizarse según la geometría de la viruta, la capacidad de procesamiento, el espacio disponible y los requisitos de automatización.
¿Las briquetas metálicas prensadas pueden cargarse directamente al horno?
Si el tipo de metal, los contaminantes y el contenido residual de líquido cumplen los requisitos de aceptación del proceso de fusión posterior o de la acería, las briquetas prensadas pueden utilizarse como material de carga del horno. La posibilidad de cargarlas directamente al horno debe determinarse según el material real y las normas del proceso posterior. Por ejemplo, en un proyecto en Rusia con virutas de hierro fundido gris y virutas de hierro nodular, el contenido residual de aceite de las briquetas se redujo a menos del 2 % y el material superó la inspección de la acería para la carga en el horno. Este es un resultado específico del proyecto y no significa que todos los materiales cumplan automáticamente el mismo estándar después del briquetado.
¿Cómo se determina el modelo adecuado? ¿Es necesario realizar una prueba de briquetado con material real?
La selección del modelo debe considerar el tipo de metal, la geometría de la viruta, el contenido de líquido, los contaminantes, la capacidad de procesamiento, el espacio de instalación y los requisitos de la briqueta, en lugar de comparar únicamente el “tonelaje” del equipo. Siempre que sea posible, se recomienda realizar una prueba de briquetado con el material real del cliente para comprobar si la alimentación es estable y la formación de la briqueta es consistente antes de confirmar el equipo y la configuración auxiliar definitiva.

Prepare esta información para seleccionar el equipo

Cuanto más se aproxime la información del material a las condiciones reales de operación, más fácil será determinar con precisión el modelo del equipo, el método de alimentación y las configuraciones auxiliares necesarias.

  • Tipo de metal

    ¿De qué metal son sus virutas? Por ejemplo, aluminio, acero, hierro, hierro fundido, cobre, acero inoxidable, titanio, magnesio, etc. Si genera varios tipos de virutas, indique por separado los materiales principales.

  • Geometría de la viruta

    ¿Las virutas son cortas, partículas, polvo o virutas largas y fibrosas? La longitud, el grado de curvatura, el tamaño de partícula y el nivel de enredo pueden influir en el almacenamiento, el transporte y el método de alimentación. Algunos materiales pueden requerir pretratamiento.

  • Contenido de líquido y contaminantes

    ¿Las virutas contienen fluido de corte, aceite u otros contaminantes? Necesitamos conocer de forma aproximada el contenido de líquido y si hay plástico, residuos de madera, arena, piedras, herramientas rotas, extremos de barra u otros objetos extraños de mayor tamaño, para determinar si se requiere separación de fluidos, separación de cuerpos extraños u otro pretratamiento.

  • Capacidad de procesamiento y requisitos de la briqueta

    ¿Qué cantidad de virutas metálicas necesita procesar por hora o por día? Indique la cantidad de residuos de viruta generada en condiciones normales de producción. Si existen requisitos específicos de tamaño o densidad de briqueta, o para su uso posterior en fusión, indíquelos también para poder seleccionar el modelo y la configuración de prensado adecuados.

  • Sitio y método de alimentación

    ¿Cuánto espacio hay disponible en la planta? ¿Cómo se alimentará el material? Indique el espacio aproximado de instalación y si la alimentación será manual, mediante un transportador elevador o conectada al proceso existente de manejo de virutas. Esto ayuda a determinar si conviene una configuración vertical u horizontal y las correspondientes configuraciones de almacenamiento y transporte.