Saltar al contenido principal

Soluciones para el reciclaje de chatarra de estampado

Reciclaje de chatarra de estampado: desde la recolección en la línea de producción hasta el reciclaje posterior

Los procesos de estampado, punzonado, troquelado y otras operaciones relacionadas con lámina metálica generan de forma continua recortes, esqueletos de estampación, residuos de punzonado, recortes en tira y otros residuos de lámina.

A diferencia de la chatarra que ya está concentrada y almacenada, el primer problema de la chatarra de estampado normalmente no es elegir una máquina de procesamiento. Primero hay que determinar si los residuos pueden retirarse a tiempo del área de producción, si es necesario mantener flujos separados por material y cómo conducirlos de forma estable hacia la recolección, la reducción de volumen o las etapas posteriores de reciclaje.
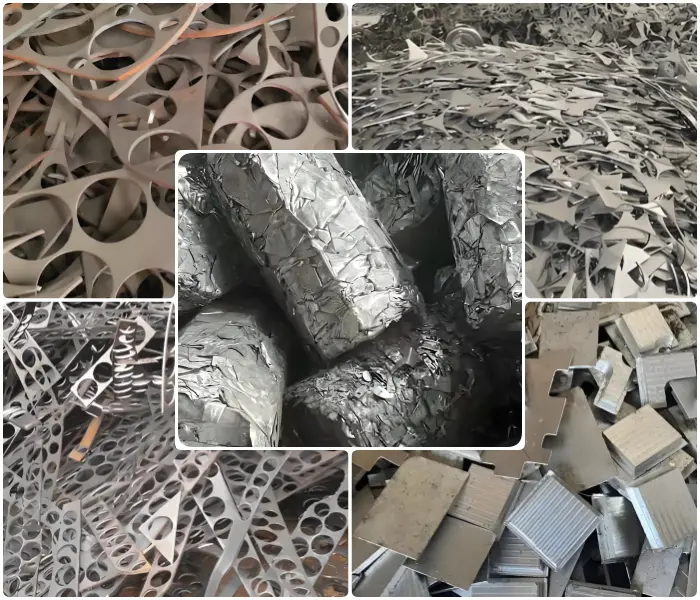
Reciclaje de chatarra de estampado: desde la recolección en la línea de producción hasta el reciclaje posterior

Si los residuos no se retiran a tiempo de la zona de las prensas, los recortes que se generan continuamente pueden aumentar la acumulación alrededor de los equipos y el trabajo de manipulación manual. Si materiales que podrían mantenerse separados desde el origen se mezclan, también puede aumentar el trabajo posterior de identificación y clasificación.

Por ello, la gestión de la chatarra de estampado debe planearse primero en función del ritmo de producción y del flujo de residuos:

¿Dónde se generan los residuos? ¿En qué forma salen del proceso? ¿Pueden retirarse de manera estable del área de producción? ¿Cómo llegarán al punto de recolección central? ¿Es necesario mantener flujos separados por material? ¿La capacidad posterior de recepción y procesamiento puede seguir la tasa real de generación de chatarra?

Una vez aclarados estos puntos, se puede determinar si todavía es necesario aplicar compactación para reducir volumen, realizar un ajuste de tamaño u otro tratamiento posterior, de acuerdo con la forma del residuo, el volumen previsto a procesar, las condiciones del sitio y los requisitos del proceso siguiente.

TITAN analiza con el cliente cómo conectar la recolección en el punto de generación, el transporte de la chatarra y el procesamiento centralizado, considerando el material, la forma, el modo de generación, el volumen de material a procesar, la distribución del taller y los requisitos del reciclaje posterior.

Qué confirmar antes de planear el manejo de chatarra de estampado

Primero definir el flujo de residuos; después, el equipo y el método de procesamiento

Aunque toda la chatarra de estampado procede del procesamiento de lámina metálica, cada proyecto puede ser completamente diferente en cuanto a forma del residuo, tasa de generación, punto de descarga y distribución del taller.

Antes de definir el método de manejo, conviene aclarar los siguientes aspectos.

Material y requisitos de separación

Primero se debe confirmar qué metal se está estampando y qué flujos de residuos necesitan mantenerse separados.

Si los diferentes materiales ya pueden distinguirse claramente en el punto donde se generan, conviene mantener esa separación.

La necesidad de mantenerlos separados también por grado o lote debe definirse según las condiciones reales de reciclaje y los requisitos posteriores, y no aplicarse como una regla idéntica para todos los proyectos.

  • si se procesa acero, aluminio, acero inoxidable, cobre u otro metal
  • si en una misma área de producción se procesan varios materiales
  • si existen diferentes grados o lotes de producción
  • si el reciclaje posterior permite mezclar esos materiales
  • qué flujos deben recolectarse y gestionarse por separado

Forma del residuo y condición de descarga

También es necesario confirmar en qué condición sale el residuo del proceso de estampado.

No basta con revisar el tamaño de cada pieza. También hay que determinar si el material tiende a dispersarse, superponerse, doblarse o enredarse, y si su forma actual permite entrar de manera estable a la etapa de recolección o transporte.

  • piezas pequeñas de lámina y residuos de punzonado
  • recortes de troquelado
  • recortes en tira o recortes largos
  • esqueletos de estampación
  • recortes de gran tamaño
  • residuos irregulares de lámina

Forma de generación y cantidad real de chatarra

La chatarra de estampado puede generarse de manera continua o de forma intermitente según el ciclo de producción o los cambios de lote.

Conocer únicamente cuántas toneladas se generan al día no es suficiente para determinar la capacidad necesaria del sistema.

En producción continua, también importan el flujo real de residuos y los picos de generación en períodos más cortos.

  • la cantidad real de chatarra generada por cada equipo
  • la tasa máxima de generación en un período determinado
  • si la descarga es continua o periódica
  • si varias máquinas trabajando al mismo tiempo pueden generar un pico combinado de residuos

Puntos de generación y distribución del taller

Si el taller tiene una sola estación de estampado, la logística de los residuos suele ser relativamente sencilla. Cuando operan varias prensas o varias líneas de estampado al mismo tiempo, la ruta de recolección debe analizarse a nivel de todo el taller.

El objetivo aquí es definir cómo mover la chatarra desde el punto de generación hasta el punto de recolección o procesamiento, no simplemente establecer la capacidad de una máquina.

  • cuántos puntos generan residuos
  • la posición relativa de los equipos
  • la distancia entre los equipos de producción y el área central de recolección o procesamiento
  • los pasillos y el espacio disponible
  • si conviene recolectar por máquina, agrupar por zonas o utilizar transporte centralizado

Condición requerida del material en la etapa posterior

Por último, hay que definir qué ocurrirá con la chatarra una vez que salga del área de estampado.

Solo cuando se conoce la condición de material que puede aceptar la etapa posterior es posible determinar correctamente cómo recolectar, transportar y tratar la chatarra en la parte inicial del sistema.

  • colocación directa en contenedores o almacenamiento temporal
  • traslado a otra zona de reciclaje
  • compactación para reducción de volumen
  • ajuste de tamaño cuando sea necesario
  • entrada a otro proceso posterior de reciclaje

Diferentes condiciones de producción requieren diferentes rutas de manejo

Primero estabilizar el flujo de chatarra; después decidir si se necesita reducir volumen o ajustar el tamaño

El primer objetivo del manejo de chatarra de estampado es permitir que los residuos generados durante la producción salgan a tiempo del área de trabajo y entren de manera estable a la siguiente etapa.

La ruta debe definirse según la forma de generación, la geometría del residuo, la cantidad, la distribución de producción y los requisitos posteriores.

Volumen bajo o generación intermitente: la recolección local puede ser suficiente

Si se genera poca chatarra o la producción trabaja de forma intermitente, la recolección local mediante contenedores, cajas para chatarra u otros recipientes adecuados puede ser suficiente.

Lo importante es asegurar que:

Si una solución sencilla de recolección ya funciona de manera estable, no es necesario añadir un sistema más complejo únicamente para aumentar el nivel de automatización.

  • el contenedor pueda recibir el residuo real generado
  • la frecuencia de cambio sea suficiente para seguir el ritmo de producción
  • un contenedor lleno no afecte el trabajo alrededor del equipo
  • los materiales que deban mantenerse separados utilicen contenedores distintos

Residuos pequeños generados de forma continua: utilizar transporte para reducir la retirada manual frecuente

Cuando piezas pequeñas de lámina o residuos de punzonado salen continuamente desde debajo del troquel, desde una salida de residuos o desde otros puntos, la retirada manual frecuente puede dejar de ser suficiente para seguir el ritmo de producción.

En estos casos puede considerarse el uso de equipos de transporte de chatarra que retiren el material de manera continua o coordinada con el ritmo de producción.

El punto clave no es únicamente la distancia de transporte. Es más importante mantener coordinada la tasa de generación de residuos en la parte inicial con la capacidad de recepción y procesamiento posterior.

Si el extremo del sistema de transporte no puede recibir los residuos a tiempo, el problema de acumulación simplemente se trasladará desde la zona de las prensas hacia otro punto.

Recortes largos, tiras o piezas grandes de lámina: primero confirmar si pueden entrar de forma estable al sistema de recolección y transporte

Los recortes largos, residuos en tira, esqueletos de estampación y piezas grandes de lámina pueden doblarse, superponerse, arrastrarse o enredarse debido a su longitud, forma o flexibilidad. También pueden ser demasiado grandes para entrar directamente al sistema existente de recolección o transporte.

La primera pregunta debe ser:

¿La forma actual del residuo permite retirarlo de manera estable desde el punto de producción?

Si el material puede recolectarse y transportarse de forma estable, puede conservarse en su estado actual para pasar a la etapa posterior.

Si su estado actual ya afecta la descarga, la recolección o el transporte, puede considerarse, según el caso, un guiado adecuado, un ajuste de descarga o un ajuste previo de tamaño.

El objetivo del ajuste previo de tamaño en esta etapa es resolver un problema real de flujo de material, no convertirse en un paso obligatorio para toda la chatarra de estampado.

Varias prensas: elegir recolección individual, agrupación por zonas o transporte centralizado según el flujo y la distribución

En talleres donde varias prensas o líneas de producción generan residuos simultáneamente, la logística de la chatarra debe organizarse considerando el taller completo.

Según las condiciones reales, pueden utilizarse:

La conveniencia de utilizar recolección o transporte centralizado debe evaluarse considerando el material, la cantidad generada, la ubicación de los equipos y el ritmo de producción. También deben tenerse en cuenta el espacio disponible y la capacidad de recepción posterior.

El objetivo de centralizar la recolección y el transporte es reducir manipulaciones manuales innecesarias y crear un flujo de chatarra más estable, no mezclar todos los residuos en un único sistema sin considerar su material.

  • recolección independiente por máquina
  • agrupación por zonas de varias máquinas
  • transporte centralizado de flujos de chatarra similares
  • flujos independientes para diferentes materiales

Después de la recolección central: determinar si realmente se necesita un tratamiento adicional

Una vez que la chatarra puede salir de forma estable del área de producción, hay que comprobar si su condición actual ya cumple los requisitos de almacenamiento, transporte o de la siguiente operación.

Si ya los cumple, puede trasladarse directamente o pasar al proceso de reciclaje posterior.

Si todavía existe un problema, conviene plantear la siguiente pregunta:

¿El principal problema es el volumen o el tamaño?

Si el material está suelto y ocupa demasiado espacio, puede considerarse la compactación para reducir volumen.

Si el tamaño o la forma actual no son adecuados para la siguiente etapa, puede aplicarse el ajuste de tamaño necesario.

La decisión de utilizar prensado en pacas para reducir volumen, trituración u otro método de ajuste dimensional debe basarse en la condición del material y en los requisitos posteriores, y no en el simple hecho de que la chatarra proceda de un proceso de estampado.

Mantener los flujos separados necesarios durante todo el proceso

La separación por material no debe considerarse únicamente al final del proceso. Debe mantenerse durante toda la cadena de manejo de residuos.

Si el acero, aluminio, acero inoxidable, cobre u otros materiales ya pueden distinguirse en el punto donde se generan, conviene mantener esos flujos separados durante la recolección, el transporte, el almacenamiento temporal y el procesamiento posterior.

No tiene sentido volver a mezclar flujos que ya estaban claramente separados solo para eliminar un punto de recolección o una ruta de transporte y después añadir más trabajo de clasificación aguas abajo.

Manejo de chatarra de estampado desde la línea de producción hasta el reciclaje posterior

Crear una cadena de manejo de residuos acorde con el ritmo de producción

El manejo de la chatarra de estampado debe comenzar en el punto donde se genera el residuo, no en el equipo de reducción de volumen situado al final del proceso.

Producción de estampado → Generación de residuos
Confirmar material, forma y tasa de generaciónRecortes / esqueletos / residuos de punzonado / residuos en tira / residuos de lámina
Mantener los flujos separados necesarios
Decisión 01¿La condición actual del residuo permite retirarlo de forma estable del área de producción?
No
Ajuste de descarga, guiado o ajuste previo de tamaño cuando sea necesario
Obtener una condición adecuada para una recolección / transporte estable
Sí
Organizar la logística de residuos según las condiciones de producción
Poca cantidad / generación intermitente
Recolección local en contenedores
Generación continua
Transporte de chatarra
Varios puntos de generación
Recolección independiente / agrupación por zonas / transporte centralizado
Recolección central / almacenamiento temporal
Decisión 02¿La condición actual ya cumple los requisitos de almacenamiento, transporte o del proceso posterior?
Sí
Traslado directo o reciclaje posterior
No
Identificar el problema principal
Volumen excesivo
Compactación para reducción de volumen cuando sea necesaria
Tamaño o forma no adecuados
Ajuste de tamaño cuando sea necesario
Obtener una condición de material adecuada para la siguiente etapa
Almacenamiento, transporte o proceso de reciclaje correspondiente

La capacidad de recepción y procesamiento del sistema completo debe corresponder a la tasa real de generación de chatarra de estampado, evitando que aparezcan nuevos puntos de acumulación alrededor de los equipos de producción, en la descarga de los transportadores o en las áreas de procesamiento centralizado.

Según las necesidades del proyecto, TITAN puede participar en la configuración de las etapas de transporte de chatarra, reducción de volumen y ajuste de tamaño necesarias dentro del sistema de manejo de chatarra de estampado. La combinación concreta de equipos debe definirse según la condición del residuo, la cantidad generada y las condiciones del taller.

FAQ

¿Todas las líneas de estampado necesitan un sistema automático de transporte de chatarra?

No.

Si la cantidad de residuos es baja, la producción es intermitente y los contenedores u otros recipientes ya permiten recolectar y trasladar la chatarra a tiempo, no es necesario añadir un sistema de transporte complejo únicamente para automatizar el proceso.

El transporte mecánico o la recolección centralizada suele tener más sentido cuando los residuos se generan continuamente, la retirada manual es frecuente o varios puntos de generación ya están afectando la logística del taller.

La pregunta importante no es si existe transporte automático, sino si el método actual puede seguir de forma estable el ritmo real de producción.

¿Cómo debe coordinarse la capacidad de procesamiento posterior con la producción de estampado?

No basta con conocer la cantidad total de chatarra generada al día.

Los residuos de estampado se producen de manera continua o periódica durante la operación, por lo que también deben considerarse el flujo real y la tasa máxima de generación durante períodos determinados.

Normalmente es necesario evaluar:

  • generación total diaria de chatarra
  • tasa máxima de generación en un período determinado
  • ritmo de operación de cada prensa
  • capacidad de los contenedores de recolección o del almacenamiento intermedio
  • capacidad de transporte
  • capacidad de recepción y procesamiento posterior

El objetivo del sistema es evitar una acumulación continua en cualquier punto, no buscar únicamente la máxima capacidad nominal de una máquina.

¿Qué debe considerarse cuando la producción cambia de un material a otro?

Si diferentes materiales o grados deben recuperarse por separado, el cambio de producción también debe incluir la gestión del cambio de flujo de residuos.

Conviene confirmar:

  • si aún queda material del lote anterior dentro del contenedor o de la ruta de transporte
  • si el material anterior y el nuevo pueden mezclarse
  • si es necesario cambiar el punto de recolección
  • si se requiere almacenamiento temporal e identificación por separado

Si el proceso posterior permite mezclar los materiales, no es necesario añadir separaciones innecesarias. Si deben recuperarse por separado, conviene mantener flujos claramente diferenciados desde el punto de generación.

¿Qué información se necesita para planear una solución de manejo de chatarra de estampado?

Normalmente es necesario conocer:

  • material procesado en estampado
  • principales tipos de residuos
  • dimensiones máximas, espesor y forma de la chatarra
  • cantidad de residuos generada por cada equipo y por el taller completo
  • si la generación es continua o intermitente
  • tasa máxima de generación o pico durante un período determinado
  • número y distribución de las máquinas de estampado
  • método actual de recolección y manipulación
  • si diferentes materiales deben gestionarse de forma independiente
  • si el objetivo posterior es almacenamiento y transporte directo, reducción de volumen o ajuste adicional de tamaño

Esta información permite determinar si el proyecto realmente necesita una recolección sencilla, transporte de chatarra, recolección y procesamiento centralizados o un ajuste adicional de volumen o tamaño en la etapa posterior.

Hablemos de sus necesidades de manejo de chatarra de estampado

Indíquenos el número y la distribución de sus equipos de estampado, los materiales procesados y la forma y dimensiones de la chatarra. También necesitamos saber si los residuos se generan de forma continua o intermitente, la cantidad real y los picos de generación, el método actual de recolección y los requisitos de reciclaje posterior.

TITAN puede analizar con usted cómo conectar la recolección, el transporte y la reducción de volumen o el ajuste de tamaño centralizado de acuerdo con el ritmo de producción y las condiciones del taller.

Contáctanos