Перейти к основному содержанию

Решения для переработки отходов штамповки металла

Переработка отходов штамповки металла: от сбора на производственной линии до дальнейшей переработки

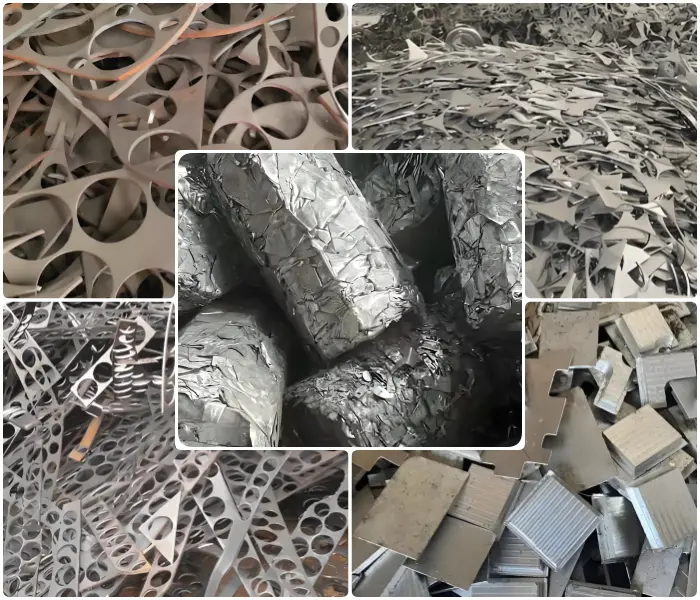
При штамповке, пробивке, вырубке и других операциях обработки листового металла постоянно образуются обрезки, остатки листа после вырубки, высечка, полосовые обрезки и другие листовые отходы.

В отличие от металлолома, уже собранного и складированного в одном месте, при работе с отходами штамповки первый вопрос обычно не в выборе конкретного оборудования для переработки. Сначала необходимо понять, могут ли отходы своевременно удаляться из производственной зоны, нужно ли сохранять раздельные потоки материалов и как обеспечить их стабильное поступление к последующим этапам сбора, уменьшения объема или дальнейшей переработки.
Переработка отходов штамповки металла: от сбора на производственной линии до дальнейшей переработки

Если отходы не удаляются вовремя из зоны штамповочного оборудования, постоянно образующиеся обрезки могут постепенно накапливаться вокруг машин и увеличивать объем ручных работ. Если материалы, которые можно было разделить непосредственно в месте образования, смешиваются, на последующих этапах может потребоваться дополнительная идентификация и сортировка.

Поэтому обращение с отходами штамповки в первую очередь следует планировать с учетом темпа производства и движения отходов:

Где образуются отходы? В каком виде они выходят из технологического процесса? Можно ли стабильно удалять их из производственной зоны? Как они будут поступать к центральному пункту сбора? Какие потоки материалов необходимо сохранять раздельными? Способны ли последующие участки приема и переработки работать с фактической скоростью образования отходов?

После того как эти вопросы определены, можно оценить, требуется ли дополнительное уплотнение для уменьшения объема, изменение размеров или другая последующая обработка с учетом формы отходов, требуемого объема переработки, условий площадки и требований следующего технологического этапа.

TITAN обсуждает с заказчиком, как организовать взаимосвязь между сбором отходов непосредственно в месте их образования, транспортировкой и централизованной обработкой с учетом материала, формы, характера образования отходов, требуемого объема переработки, планировки цеха и требований последующей переработки.

Что необходимо определить перед проектированием системы обращения с отходами штамповки

Сначала определить поток отходов, затем выбирать оборудование и способ обработки

Хотя отходы штамповки образуются при обработке листового металла, разные проекты могут существенно отличаться по форме отходов, скорости их образования, месту выгрузки и планировке производственного участка.

До выбора конкретного способа обращения необходимо определить несколько основных параметров.

Материал и требования к раздельному сбору

Сначала необходимо определить материал, который обрабатывается на штамповочном оборудовании, и понять, какие потоки отходов должны оставаться раздельными.

Если различные материалы уже можно четко разделить непосредственно в месте их образования, это разделение следует по возможности сохранять.

Необходимость дальнейшего раздельного ведения потоков по маркам или производственным партиям должна определяться фактическими требованиями переработки и последующих процессов, а не применяться как одинаковое правило для всех проектов.

  • обрабатывается ли сталь, алюминий, нержавеющая сталь, медь или другой металл
  • используются ли в одной производственной зоне несколько материалов
  • имеются ли разные марки материала или производственные партии
  • допускает ли последующая переработка смешивание этих материалов
  • какие потоки необходимо собирать и вести отдельно

Форма отходов и состояние при выгрузке

Необходимо определить, в каком виде отходы выходят из процесса штамповки.

Важно учитывать не только размеры отдельных кусков, но и то, склонен ли материал рассыпаться, накладываться друг на друга, изгибаться или запутываться, а также может ли он в текущем состоянии стабильно поступать в систему сбора или транспортировки.

  • небольшие листовые фрагменты и высечку
  • отходы после вырубки деталей
  • полосовые или длинные обрезки
  • остатки листа после вырубки
  • крупные обрезки
  • листовые отходы неправильной формы

Характер образования и фактическое количество отходов

Отходы штамповки могут образовываться непрерывно либо периодически в зависимости от производственного цикла или смены партий.

Одного значения «тонн в сутки» недостаточно для определения требуемых параметров системы.

При непрерывном производстве не менее важны фактический поток отходов и пиковая нагрузка за более короткие периоды времени.

  • фактическое количество отходов от каждой единицы оборудования
  • максимальную скорость образования отходов за определенный период
  • происходит ли выгрузка непрерывно или циклически
  • возникает ли суммарный пик образования отходов при одновременной работе нескольких машин

Точки образования отходов и планировка цеха

Если в цехе работает только один штамповочный пост, логистика отходов обычно относительно проста. Если одновременно работают несколько прессов или несколько штамповочных линий, маршрут сбора необходимо рассматривать в масштабе всего цеха.

Задача этого этапа — определить, как отходы должны перемещаться от места образования к месту сбора или обработки, а не просто подобрать производительность одной машины.

  • количество точек образования отходов
  • взаимное расположение оборудования
  • расстояние между производственным оборудованием и центральной зоной сбора или обработки
  • расположение проходов и доступное пространство
  • целесообразность индивидуального сбора, зонального объединения или централизованной транспортировки

Какое состояние материала требуется на следующем этапе

Наконец, необходимо определить, куда будут направляться отходы после выхода из зоны штамповки.

Только после того, как определено состояние материала, приемлемое для последующего участка, можно правильно выбрать способ его сбора, транспортировки и обработки на предыдущих этапах.

  • непосредственно в контейнеры или на временное хранение
  • в другую зону переработки
  • на уплотнение для уменьшения объема
  • на необходимое изменение размеров
  • на другие последующие операции переработки

Разные производственные условия требуют разных маршрутов

Сначала стабилизировать поток отходов, затем решать, требуется ли уменьшение объема или изменение размеров

Первая задача системы обращения с отходами штамповки — обеспечить своевременное удаление постоянно образующихся отходов из производственной зоны и их стабильную передачу на следующий этап.

Конкретный маршрут определяется характером образования отходов, их формой, количеством, планировкой производства и требованиями последующих процессов.

Небольшой объем или периодическое образование: локального сбора может быть достаточно

Если количество отходов невелико или производство работает периодически, локальный сбор в контейнеры, ящики для отходов или другую подходящую тару может полностью удовлетворять требованиям.

Необходимо обеспечить следующее:

Если простая система сбора уже работает стабильно, нет необходимости усложнять ее только ради более высокого уровня автоматизации.

  • контейнер должен соответствовать фактически образующимся отходам
  • частота его замены должна соответствовать темпу производства
  • заполненный контейнер не должен мешать работе рядом с оборудованием
  • для потоков, которые необходимо сохранять раздельными, должны использоваться отдельные контейнеры

Небольшие отходы, образующиеся непрерывно: транспортировка снижает потребность в частом ручном удалении

Если небольшие листовые фрагменты и высечка постоянно образуются под штампом, в зоне выгрузки или в других точках и частое ручное удаление уже не соответствует темпу производства, можно рассмотреть применение оборудования для транспортировки отходов.

Такое оборудование позволяет непрерывно либо в соответствии с ритмом производства отводить отходы от штамповочной зоны.

Ключевым параметром является не только расстояние транспортировки. Гораздо важнее согласовать фактическую скорость образования отходов с приемной и перерабатывающей способностью последующего участка.

Если в конце транспортной линии отходы не могут своевременно приниматься, проблема накопления просто переместится от штамповочного оборудования в другую точку.

Длинные полосы, полосовые отходы или крупные листовые фрагменты: сначала определить, можно ли стабильно подать их в систему сбора и транспортировки

Длинные обрезки, полосовые отходы, остатки листа после вырубки и крупные листовые фрагменты из-за длины, формы или гибкости могут изгибаться, накладываться друг на друга, волочиться или запутываться. Их габариты также могут не позволять напрямую подавать их в существующую систему сбора или транспортировки.

Сначала следует ответить на вопрос:

Могут ли отходы в текущем состоянии стабильно удаляться из точки образования?

Если их можно надежно собирать и транспортировать, материал может сохранять исходную форму до следующего этапа.

Если текущая форма уже мешает выгрузке, сбору или транспортировке, при необходимости следует рассмотреть направляющие устройства, корректировку выгрузки или предварительное изменение размеров.

Предварительное изменение размеров на этом этапе необходимо для решения конкретной проблемы движения материала и не должно становиться обязательной операцией для всех отходов штамповки.

Несколько штамповочных машин: выбор между индивидуальным сбором, зональным объединением и централизованной транспортировкой

Если в цехе одновременно работают несколько прессов или производственных линий, логистику отходов необходимо организовывать на уровне всего производственного участка.

В зависимости от конкретных условий могут применяться:

Целесообразность централизованного сбора или транспортировки определяется материалом отходов, объемом их образования, расположением оборудования, темпом производства, доступным пространством и приемной способностью последующего участка.

Цель централизованного сбора и транспортировки — сократить ненужные ручные перемещения и сформировать более стабильный поток отходов. При этом нет необходимости безусловно направлять все материалы в одну систему.

  • индивидуальный сбор от каждой машины
  • зональное объединение отходов от нескольких машин
  • централизованная транспортировка однотипных потоков
  • отдельные потоки для разных материалов

После централизованного сбора: определить, требуется ли дополнительная обработка

После того как отходы могут стабильно покидать производственную зону, необходимо определить, соответствует ли их текущее состояние требованиям хранения, транспортировки или следующего технологического этапа.

Если соответствует, материал можно непосредственно перемещать дальше или направлять на последующую переработку.

Если проблема остается, следующий вопрос:

Основная проблема — объем или размер?

Если отходы находятся в рыхлом состоянии и занимают слишком много места, можно рассмотреть уплотнение для уменьшения объема.

Если текущие размеры или форма не соответствуют требованиям следующего этапа, следует рассмотреть необходимое изменение размеров.

Выбор пакетирования для уменьшения объема, шредирования или другого способа изменения размеров должен определяться состоянием материала и требованиями последующего процесса, а не только тем, что отходы образуются при штамповке.

Сохранять необходимые раздельные потоки на всех этапах

Разделение материалов необходимо учитывать не только в конце процесса, но и на протяжении всей системы обращения с отходами.

Если сталь, алюминий, нержавеющую сталь, медь или другие материалы можно различать непосредственно в месте их образования, по возможности следует сохранять эти потоки раздельными при сборе, транспортировке, временном хранении и дальнейшей обработке.

Не следует смешивать уже четко разделенные потоки только ради сокращения одного пункта сбора или одного маршрута транспортировки. Иначе на последующих этапах снова потребуется дополнительная сортировка.

От штамповочной линии до последующей переработки

Создать цепочку обращения с отходами, соответствующую темпу производства

Система обращения с отходами штамповки должна начинаться в месте образования отходов, а не с оборудования для уменьшения объема в конце технологической цепочки.

Штамповочное производство → Образование отходов
Определение материала, формы и скорости образованияОбрезки / остатки листа / высечка / полосовые отходы / листовые отходы
Сохранение необходимых раздельных потоков
Решение 01Могут ли отходы в текущем состоянии стабильно покидать производственную зону?
Нет
Корректировка выгрузки, направляющие решения или предварительное изменение размеров
Формирование состояния, пригодного для стабильного сбора / транспортировки
Да
Организация логистики отходов в соответствии с условиями производства
Небольшой объем / периодическое образование
Локальный сбор в контейнеры
Непрерывное образование
Транспортировка отходов
Несколько точек образования
Индивидуальный сбор / зональное объединение / централизованная транспортировка
Централизованный сбор / временное хранение
Решение 02Соответствует ли текущее состояние требованиям хранения, транспортировки или последующего процесса?
Да
Прямое перемещение или последующая переработка
Нет
Определение основной проблемы
Слишком большой объем
Уплотнение для уменьшения объема при необходимости
Неподходящие размеры или форма
Изменение размеров при необходимости
Формирование состояния материала, соответствующего требованиям следующего этапа
Хранение, транспортировка или соответствующий процесс переработки

Приемная и перерабатывающая способность всей системы должна соответствовать фактической скорости образования отходов штамповки, чтобы не создавать новые зоны накопления возле производственного оборудования, в местах разгрузки транспортной системы или на централизованном участке обработки.

В зависимости от требований проекта TITAN может участвовать в разработке конфигурации этапов транспортировки отходов, уменьшения объема и необходимого изменения размеров в составе системы обращения с отходами штамповки. Конкретное сочетание оборудования определяется состоянием отходов, объемом их образования и условиями цеха.

FAQ

Нужна ли каждой штамповочной линии автоматическая система транспортировки отходов?

Нет.

Если отходов образуется немного, производство работает периодически, а контейнеры или другая тара уже позволяют своевременно собирать и перемещать материал, нет необходимости устанавливать сложную транспортную систему только ради автоматизации.

Механическая транспортировка или централизованный сбор становятся более целесообразными, когда отходы образуются непрерывно, требуется частое ручное удаление или несколько точек образования уже усложняют внутрицеховую логистику.

Главный критерий — не наличие автоматической транспортировки само по себе, а способность текущего метода стабильно соответствовать фактическому темпу производства.

Как согласовать производительность последующего участка с работой штамповочного производства?

Недостаточно учитывать только общий суточный объем отходов.

Отходы штамповки образуются непрерывно или циклически в ходе производства, поэтому необходимо учитывать фактический поток материала и пиковую скорость его образования за определенный период.

При планировании обычно следует учитывать:

  • общий суточный объем образования отходов
  • максимальную скорость образования за определенный период
  • темп работы каждого штамповочного оборудования
  • вместимость сборных контейнеров или промежуточного накопления
  • пропускную способность транспортной системы
  • приемную и перерабатывающую способность последующего участка

Задача системы — не допускать постоянного накопления отходов в какой-либо одной точке, а не просто стремиться к максимальной производительности отдельной машины.

Что следует учитывать при переходе штамповочного производства на другой материал?

Если разные материалы или марки необходимо перерабатывать отдельно, при смене производства необходимо одновременно организовать переключение потока отходов.

Следует проверить:

  • остался ли материал предыдущей партии в контейнере или транспортной линии
  • допускается ли смешивание предыдущего и нового материала
  • требуется ли переключение пункта сбора
  • необходимо ли отдельное временное хранение и маркировка

Если последующая переработка допускает смешивание, нет необходимости создавать лишнее разделение. Если материалы необходимо перерабатывать отдельно, следует по возможности сохранять четкие раздельные потоки непосредственно от места их образования.

Какие данные нужны для проектирования системы обращения с отходами штамповки?

Обычно необходимо определить:

  • материал штамповки
  • основные виды отходов
  • максимальные размеры, толщину и форму отходов
  • количество отходов от каждой машины и от всего цеха
  • непрерывный или периодический характер образования
  • максимальную скорость образования или пиковую нагрузку
  • количество и расположение штамповочного оборудования
  • существующий способ сбора и перемещения
  • необходимость раздельного ведения разных материалов
  • требуется ли на следующем этапе прямое хранение и транспортировка либо дополнительное уменьшение объема или изменение размеров

Эти данные позволяют понять, требуется ли проекту простой сбор, транспортировка отходов, централизованный сбор и обработка либо дополнительное уменьшение объема или изменение размеров на последующем этапе.

Обсудите с нами задачу по обращению с отходами штамповки

Сообщите количество и расположение штамповочного оборудования, обрабатываемые материалы, форму и размеры отходов, непрерывный или периодический характер их образования, фактический объем и пиковую скорость образования, существующий способ сбора и требования последующей переработки.

TITAN может обсудить с вами, как организовать сбор отходов, их транспортировку и централизованное уменьшение объема или изменение размеров с учетом темпа производства и условий цеха.

Связаться с нами