Перейти к основному содержанию

Шредер для металла

Шредер для уменьшения объема металлолома

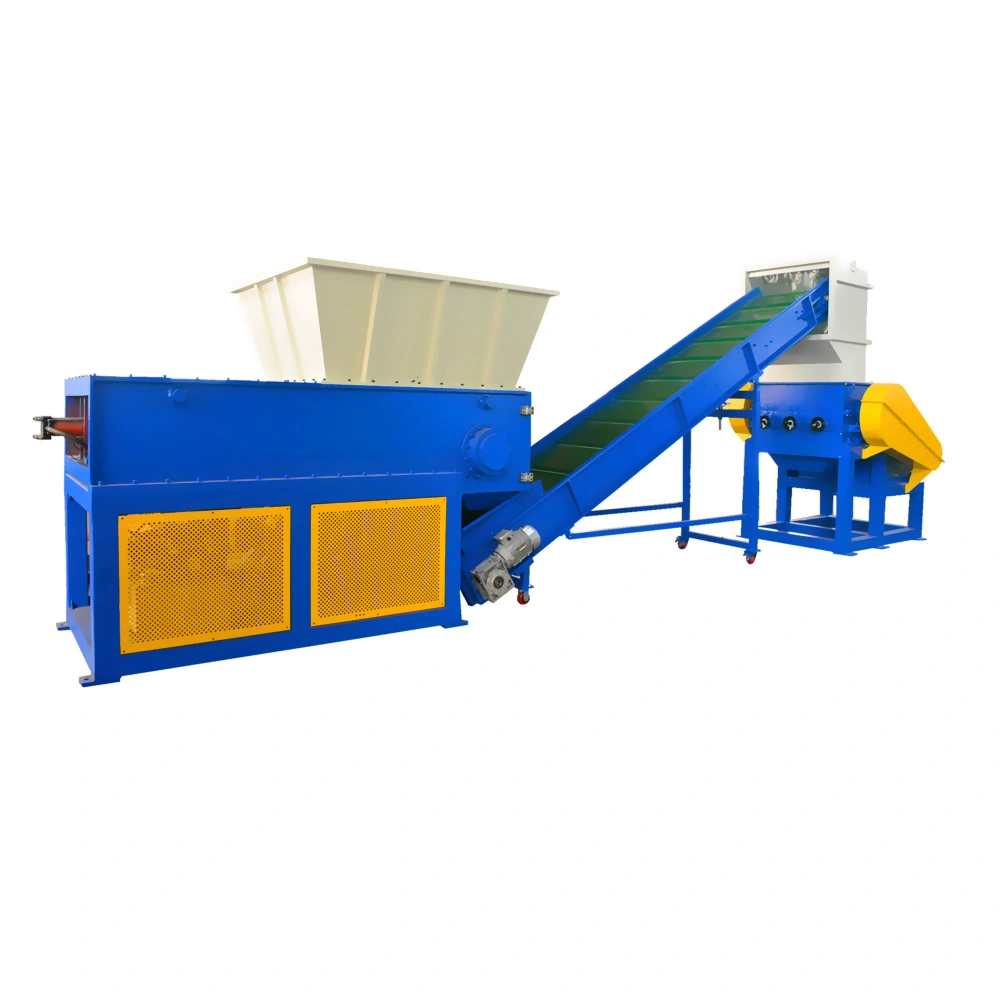
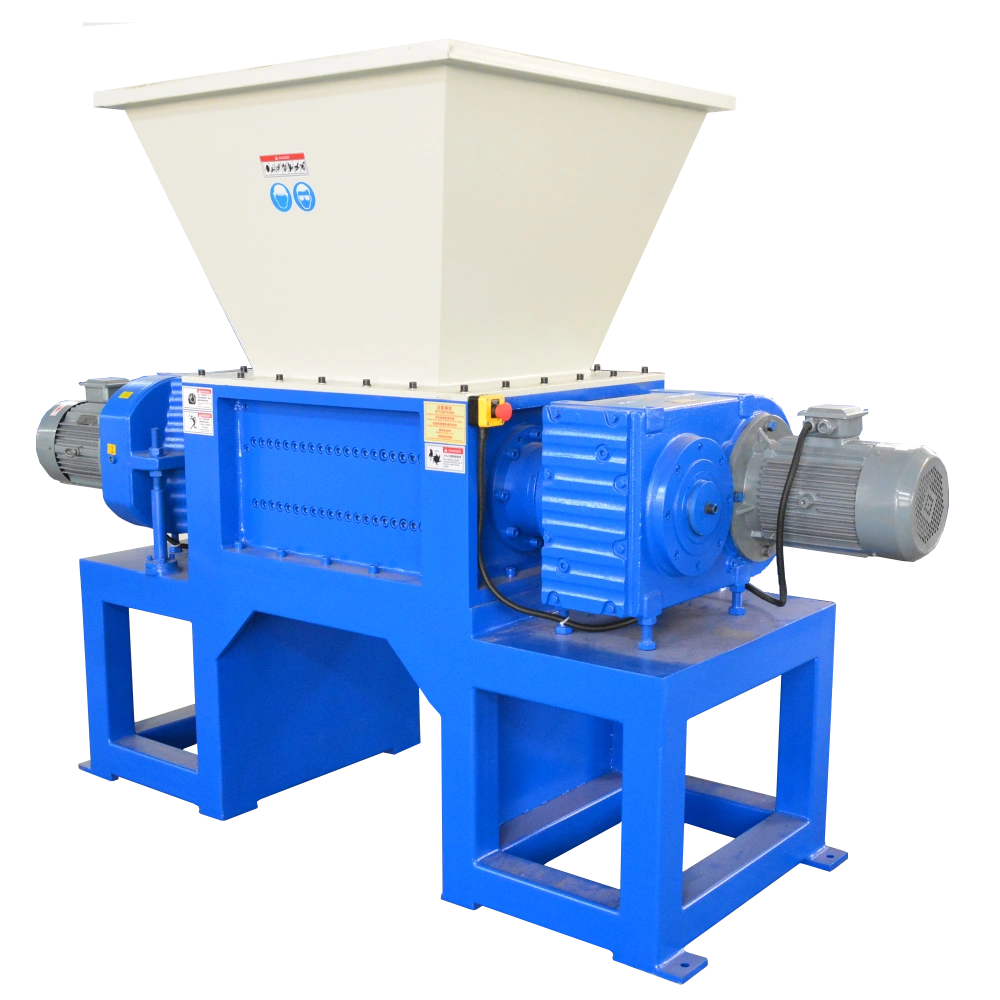
Шредеры TITAN перерабатывают крупногабаритный, неправильной формы или рыхлый металлолом в более мелкие и однородные металлические фрагменты. После обработки материал занимает меньше места и становится удобнее в обращении, что упрощает его транспортировку, сортировку и последующую переработку или плавку. С учетом вида металла, размеров и формы исходного материала, требуемой производительности, требований последующих процессов и фактических условий эксплуатации TITAN может подобрать подходящие технические характеристики оборудования, способы загрузки и выгрузки, а также необходимую комплектацию для конкретного проекта по переработке металлолома.

Шредер для уменьшения объема металлолома

Применимые материалы и результаты измельчения

Тип металла, размеры и конструкция исходного материала, а также наличие материалов, не подлежащих измельчению, влияют как на условия загрузки, так и на конечный результат измельчения. TITAN оценивает применимость оборудования с учетом фактического состояния материала и подбирает подходящее решение по измельчению исходя из требуемой производительности и требований к выходному материалу.

Основные применимые материалы

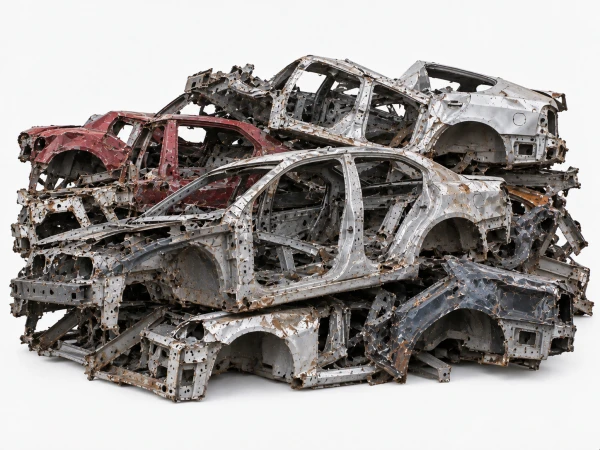
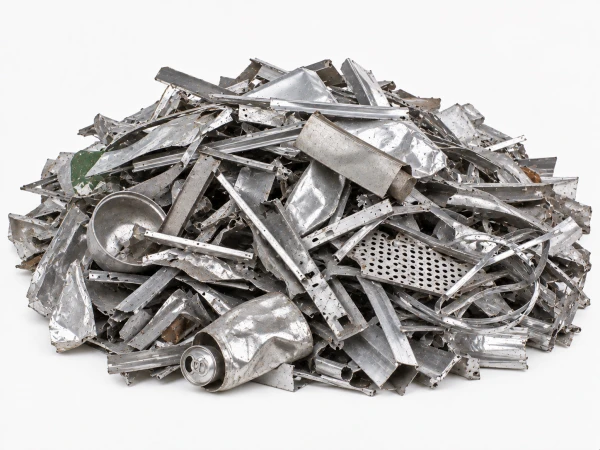
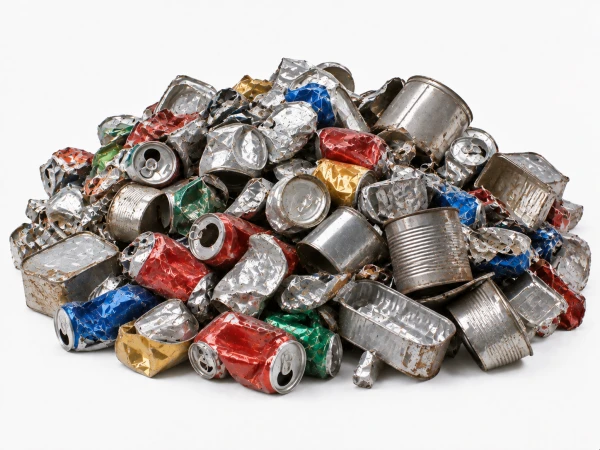
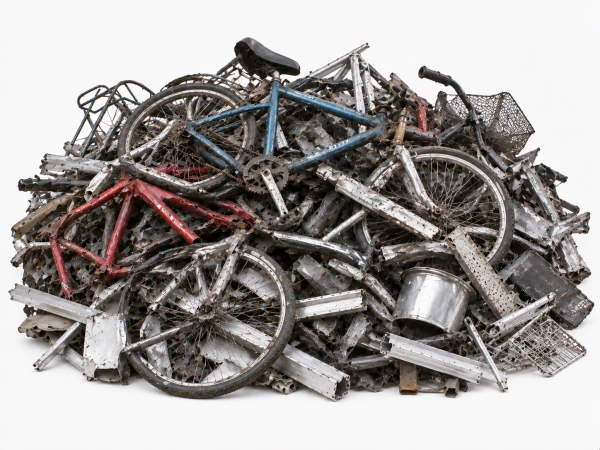
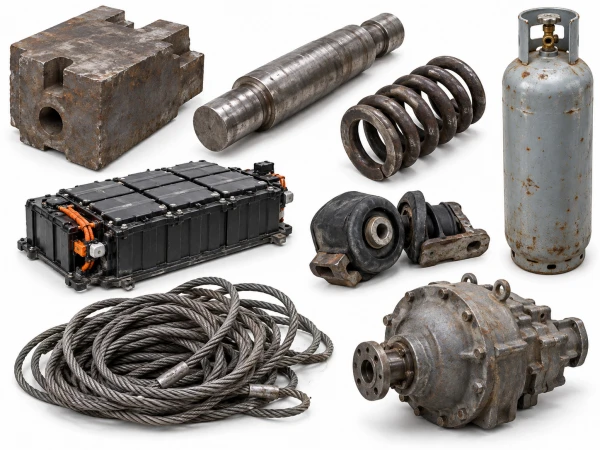
Шредеры TITAN подходят для уменьшения объема и измельчения различных видов крупногабаритного, неправильной формы или легковесного металлолома.

Категория материала позволяет лишь предварительно оценить его применимость. Даже для лома стали или лома алюминия различия в размерах, твердости, конструкции и характере сочетания элементов могут потребовать разных условий измельчения. Поэтому окончательная применимость должна подтверждаться с учетом реального состояния материала и требуемых параметров выходного продукта.

Условия загрузки, которые необходимо проверить до измельчения

Размеры и форма исходного материала

Размеры и форма исходного материала

Крупные элементы, длинномерные куски и спутанный металлолом требуют разных условий загрузки. Максимальный размер загрузки и фактическую форму материала необходимо оценивать совместно, чтобы определить возможность его надежной подачи в шредер и снизить риск засоров, наматывания или заклинивания.

Тип материала, твердость и конструкция

Тип материала, твердость и конструкция

Разные виды металла, уровни твердости и конструктивные особенности по-разному проявляют себя при измельчении. Одного обозначения материала, например «лом стали» или «лом алюминия», недостаточно, чтобы определить, подходит ли одна и та же конфигурация оборудования для всех состояний исходного материала.

Материалы, не подлежащие измельчению, и посторонние материалы

Материалы, не подлежащие измельчению, и посторонние материалы

Материалы, выходящие за пределы технологических возможностей целевого оборудования или не подходящие для измельчения из-за размеров, твердости, конструкции, опасных свойств или других факторов, необходимо выявлять и отделять до подачи в шредер. Их нельзя подавать непосредственно вместе с обычным металлоломом.

Тестовое измельчение

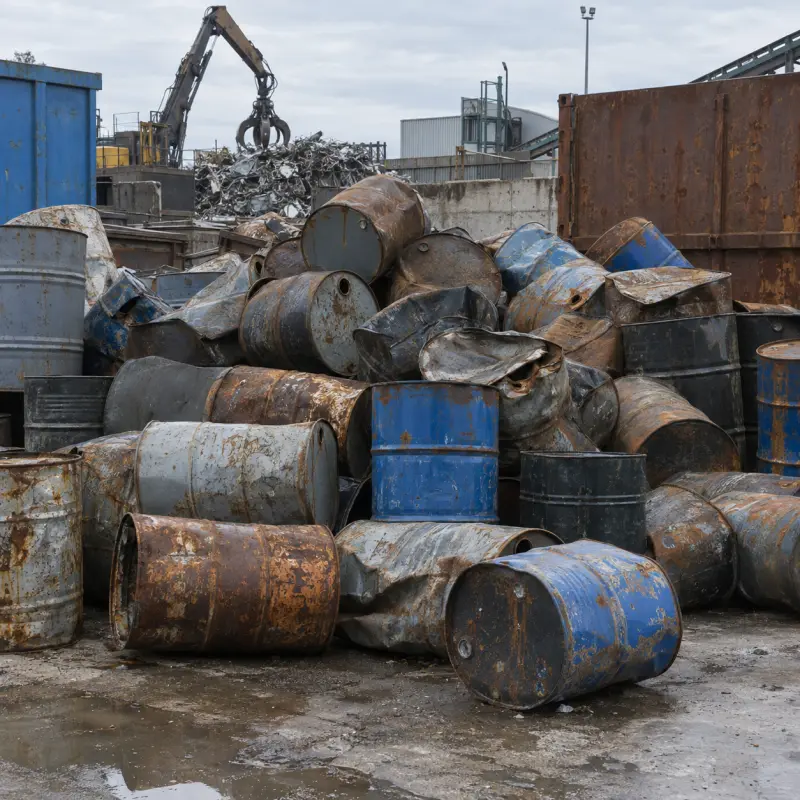
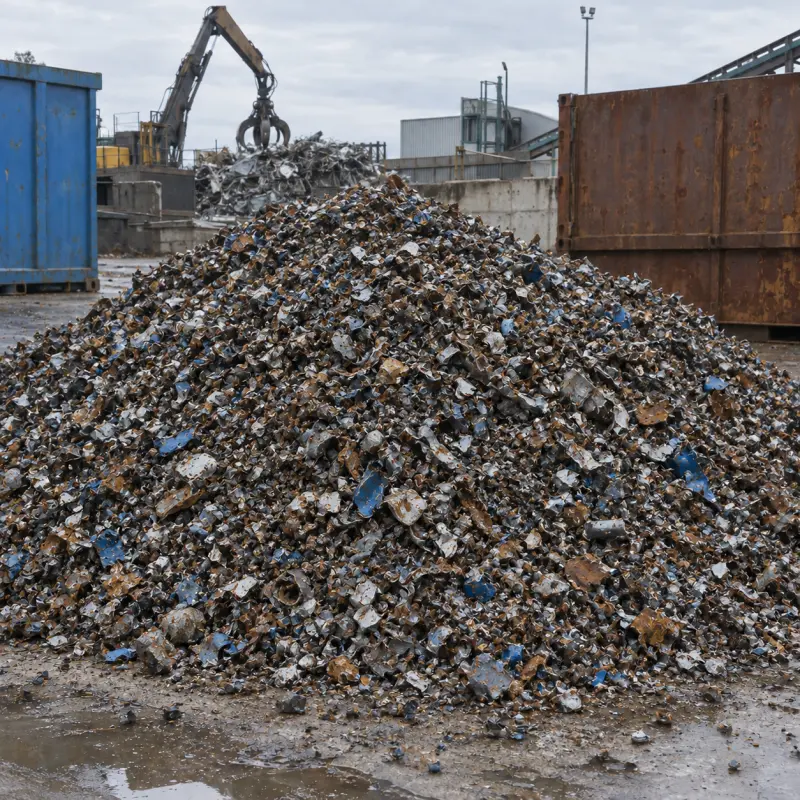
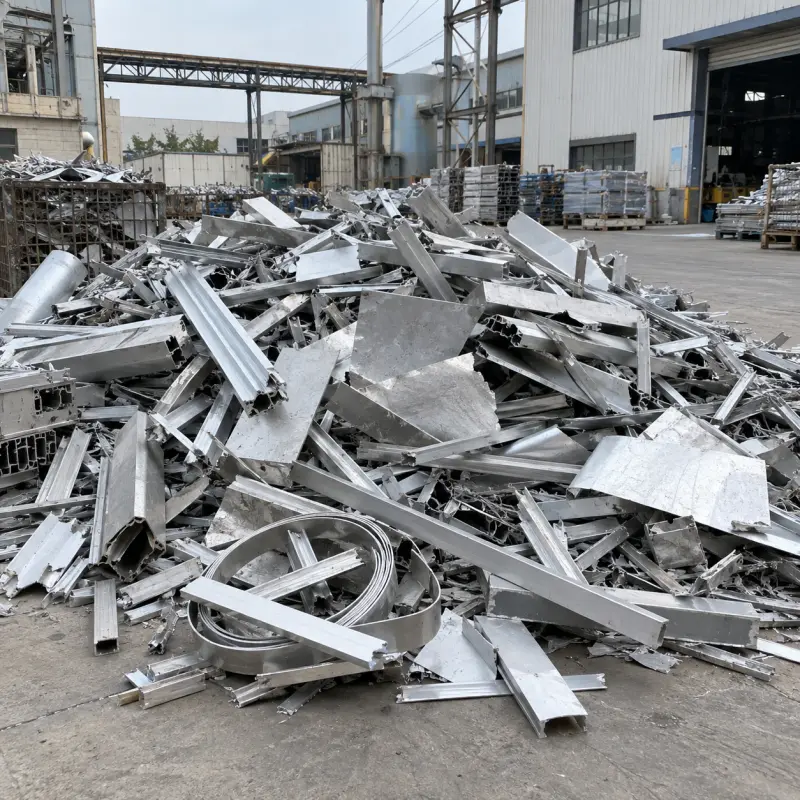
Ниже приведены данные тестового измельчения, проведенного TITAN на реальных материалах. Они показывают фактическую производительность, размер выходной фракции и потребление электроэнергии для соответствующих моделей оборудования. Фактические результаты могут изменяться в зависимости от состояния исходного материала и конфигурации оборудования.

Input Material
Стальные бочки
Output Briquette
Стальные бочки
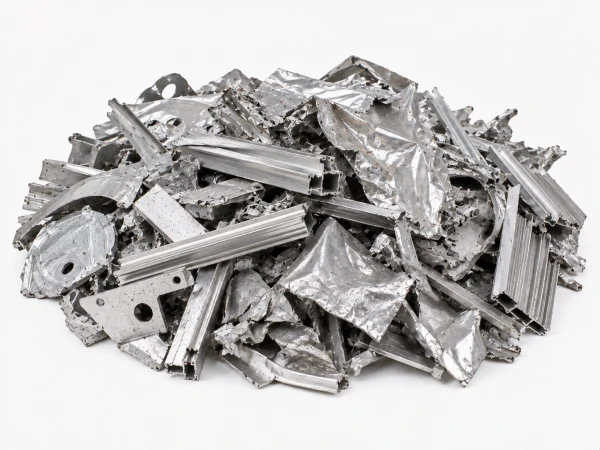
Input Material
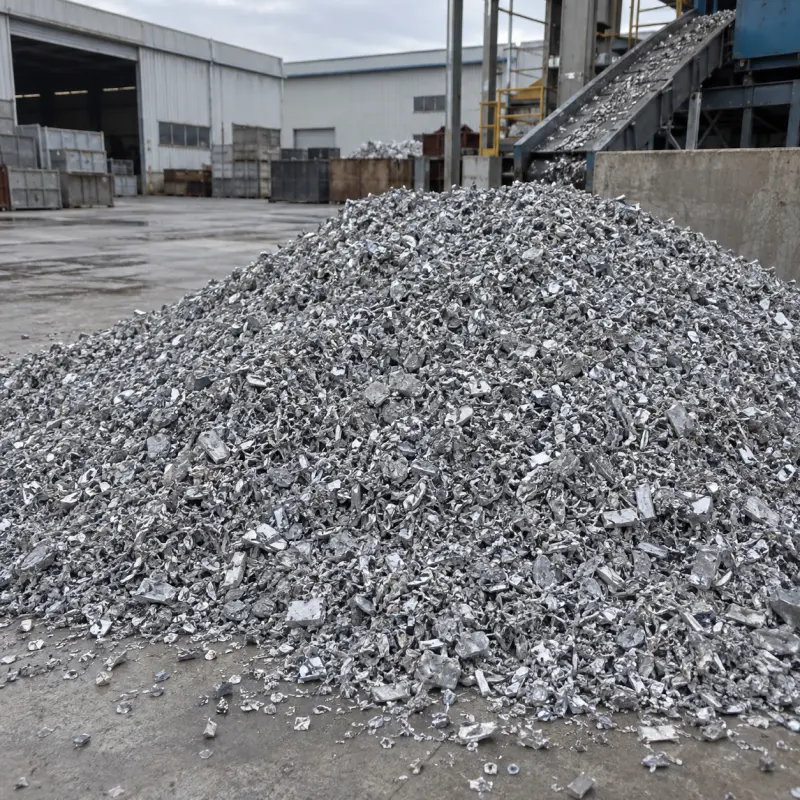
Лом алюминиевых сплавов
Output Briquette
Лом алюминиевых сплавов
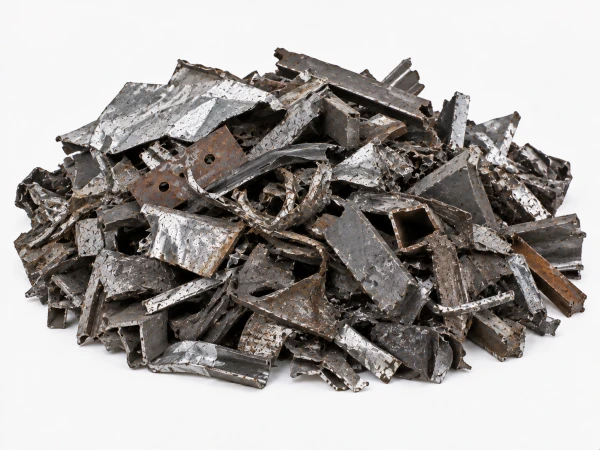
Input Material
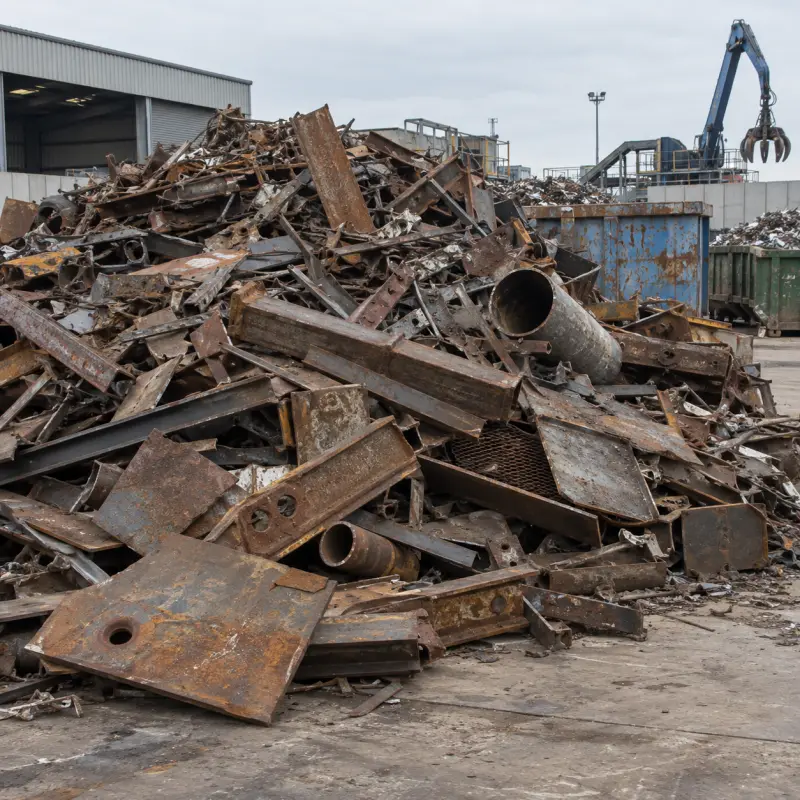
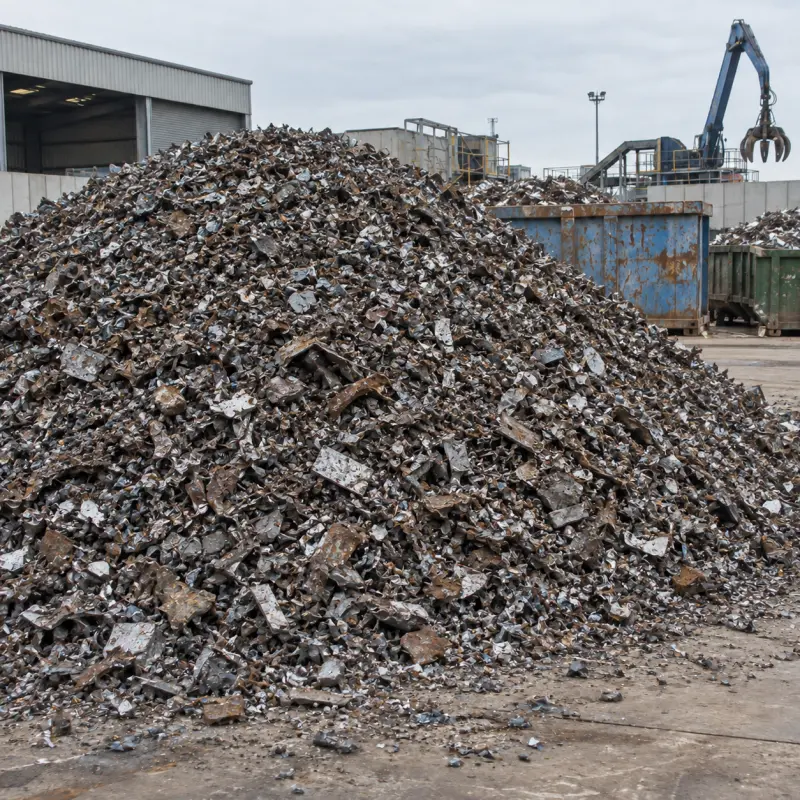
Лом стали
Output Briquette
Лом стали

Приведенные значения являются фактическими результатами испытаний для соответствующих материалов и конфигураций оборудования и не представляют собой фиксированные показатели для всех материалов или условий эксплуатации. Фактическая производительность, размер выходной фракции и потребление электроэнергии могут изменяться в зависимости от размеров, конструкции и вида исходного материала, а также условий непрерывной подачи.

Выбор модели и конфигурация системы

TITAN подбирает конструкцию и модель шредера с учетом вида металлолома, размеров и структуры исходного материала, требуемой производительности, требуемого размера выходной фракции и условий площадки. Способы загрузки и выгрузки также могут быть подобраны с учетом требований последующих процессов, чтобы обеспечить соответствующий поток материала.

Модели шредеров TDS / TSS

Шредеры TITAN представлены двухвальной серией TDS и одновальной серией TSS. Разные модели и конфигурации отличаются мощностью двигателя, конфигурацией ножей, массой оборудования и справочной производительностью. Окончательный выбор следует осуществлять с учетом конкретного материала и требований к его переработке.

МодельСерияТип шредераКонфигурацияМощность двигателяНожи шредераМасса оборудованияСправочная производительность
TDS-600TDSДвухвальный шредерСтандартная11 + 11 кВт20 ножей, толщина 30 мм2,6 т400–500 кг/ч
TDS-800TDSДвухвальный шредерСтандартная15 + 15 кВт20 ножей, толщина 40 мм3,5 т700–800 кг/ч
TDS-1000TDSДвухвальный шредерКонфигурация A22 + 22 кВт20 ножей, толщина 50 мм5 т800–1 200 кг/ч
TDS-1000TDSДвухвальный шредерКонфигурация B30 + 30 кВт20 ножей, толщина 50 мм6 т1 200–1 500 кг/ч
TDS-1200TDSДвухвальный шредерКонфигурация A37 + 37 кВт24 ножа, толщина 50 мм9 т1 800–2 000 кг/ч
TDS-1200TDSДвухвальный шредерКонфигурация B55 + 55 кВт20 ножей, толщина 60 мм14 т2 500–3 000 кг/ч
TSS-600TSSОдновальный шредерСтандартная22 / 30 кВт30 ножей2,4 т300–500 кг/ч
TSS-700TSSОдновальный шредерСтандартная37 кВт39 ножей3,2 т300–500 кг/ч
TSS-800TSSОдновальный шредерСтандартная45 кВт40 ножей4 т600–900 кг/ч
TSS-1000TSSОдновальный шредерСтандартная55 кВт52 ножа4,8 т700–1 500 кг/ч
TSS-1400TSSОдновальный шредерСтандартная75 кВт88 ножей6,2 т3 000–4 000 кг/ч

Указанная в таблице производительность представляет собой справочные диапазоны для соответствующих моделей и конфигураций. Фактическая производительность зависит от вида, размеров и структуры материала, условий непрерывной подачи и требований к выходному материалу. Для конкретного проекта показатели необходимо подтверждать с учетом фактических условий эксплуатации.

Как определить подходящую конфигурацию шредера

При выборе шредера недостаточно сравнивать только модель, мощность двигателя или одновальную и двухвальную конструкцию. Необходимо комплексно учитывать характеристики конкретного материала и требования последующих процессов.

  1. 01

    Характеристики материала

    Необходимо определить вид металлолома, его твердость, толщину и структурное состояние. Различные материалы предъявляют разные требования к процессу измельчения и конфигурации оборудования.

  2. 02

    Размеры и форма загружаемого материала

    Необходимо определить максимальный размер отдельного элемента, а также наличие крупных, длинномерных, спутанных или других материалов неправильной формы, чтобы оценить их совместимость с системой загрузки.

  3. 03

    Требуемая производительность

    Необходимо определить объем металлолома, который требуется перерабатывать в час или в сутки, а также производственный ритм. Справочная производительность модели используется для определения требуемого типоразмера оборудования.

  4. 04

    Требования к выходному материалу

    Необходимо определить требуемый размер выходной фракции с учетом последующего транспортирования, сортировки, переработки или плавки и на этой основе выбрать конфигурацию измельчения.

  5. 05

    Условия площадки и поток материала

    При определении общей конфигурации необходимо учитывать доступное монтажное пространство, способ загрузки, способ выгрузки и требования к сопряжению с оборудованием предыдущих и последующих технологических участков.

Более высокие значения параметров не всегда означают лучший выборПараметры моделей помогают сузить диапазон выбора, однако окончательная конфигурация должна соответствовать характеристикам материала, условиям загрузки, требуемой производительности, требованиям к выходному материалу и условиям площадки. Даже при переработке одного и того же металла отходы разного размера и структуры могут требовать разных конфигураций.

Одновальный или двухвальный шредер?

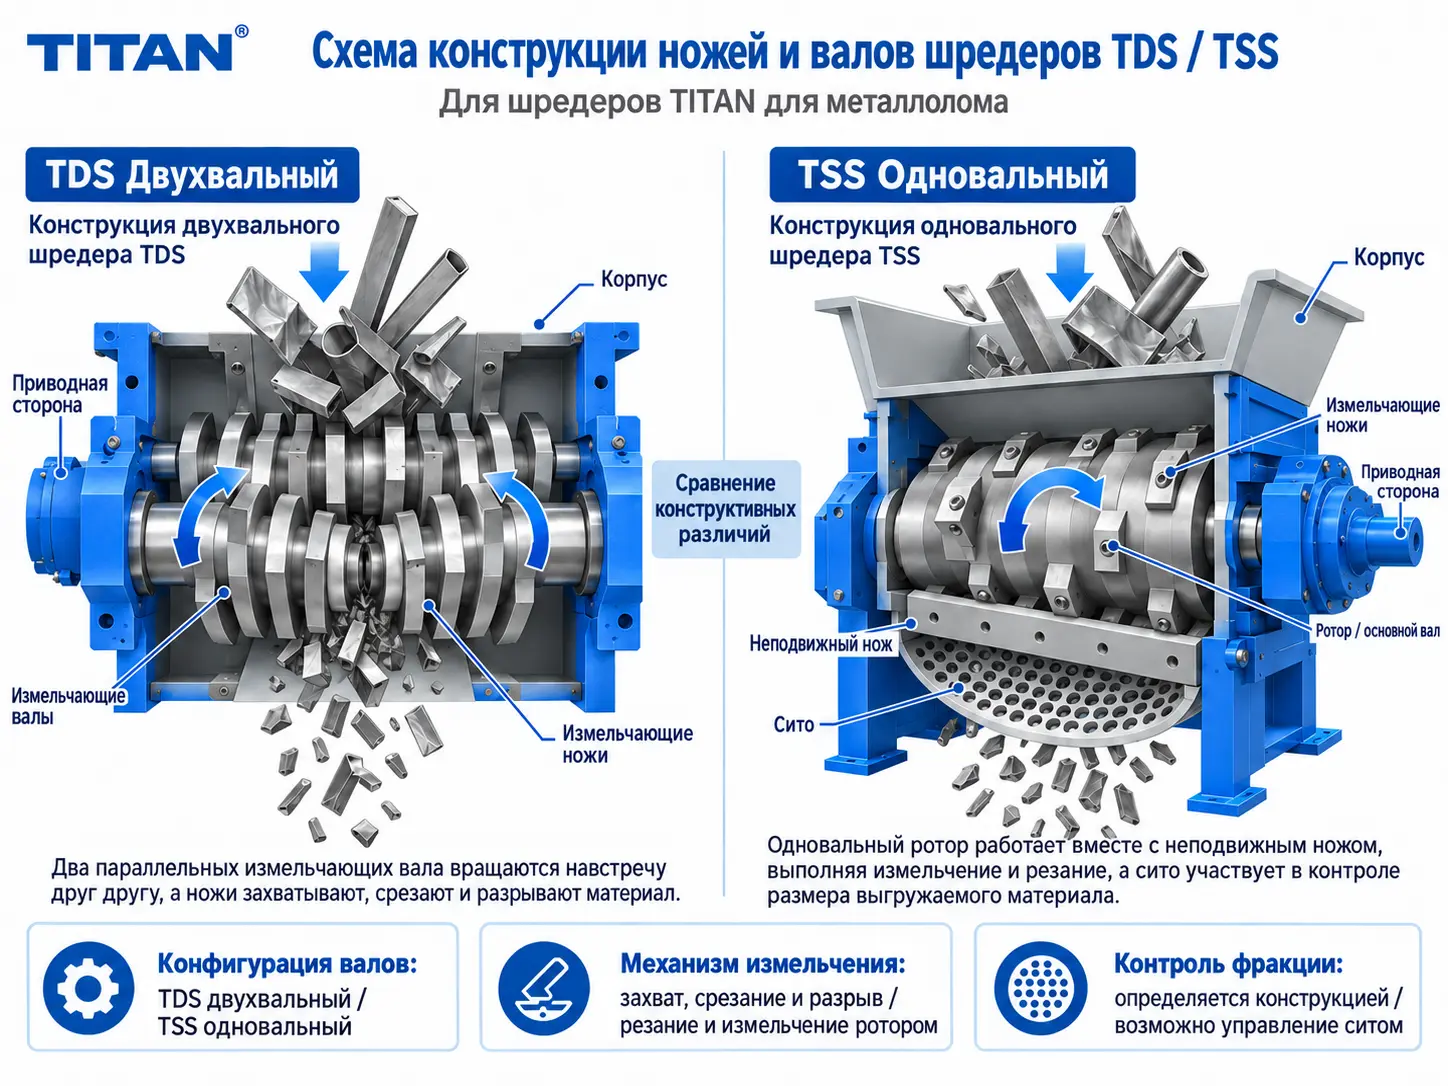
Основное различие между одновальными и двухвальными шредерами заключается в механизме измельчения. Само количество валов не определяет, какой вариант будет более подходящим; выбор необходимо осуществлять с учетом характеристик конкретного материала, требуемой производительности и требований к выходному материалу.

Двухвальный шредер для металла
Серия TDS

Двухвальный шредер для металла

  • Серия TDS использует два параллельных вала шредера с установленными на них ножами. При встречном или ином согласованном вращении валов они захватывают, режут и разрывают материал. Доступные модели: TDS-600, TDS-800, TDS-1000 и TDS-1200.
Одновальный шредер для металла
Серия TSS

Одновальный шредер для металла

  • Серия TSS использует один основной вал или ротор с вращающимися ножами, которые работают совместно с контрножами, системой подачи и соответствующими элементами контроля размера выходной фракции для разрывания или резки материала. Доступные модели: TSS-600, TSS-700, TSS-800, TSS-1000 и TSS-1400.

Для одного и того же вида металлолома выбор одновальной или двухвальной конструкции не должен основываться только на названии материала или одном параметре. Размеры исходного материала, его структурное состояние, требуемая производительность и требования к выходному материалу являются важными факторами выбора.

Конфигурация системы измельчения с учетом потока материала

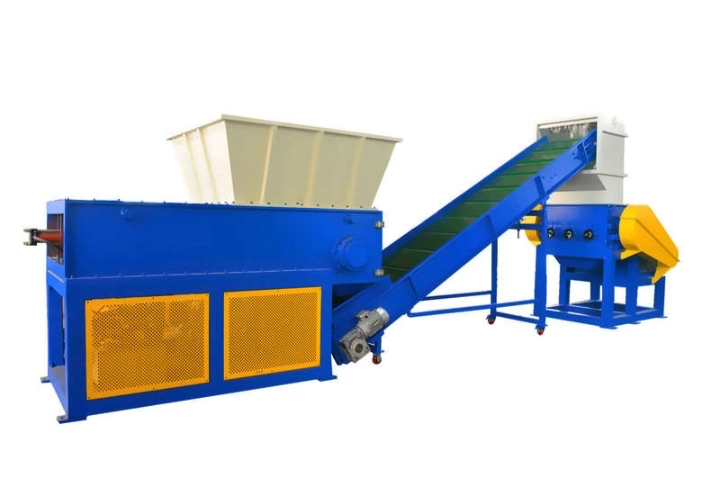
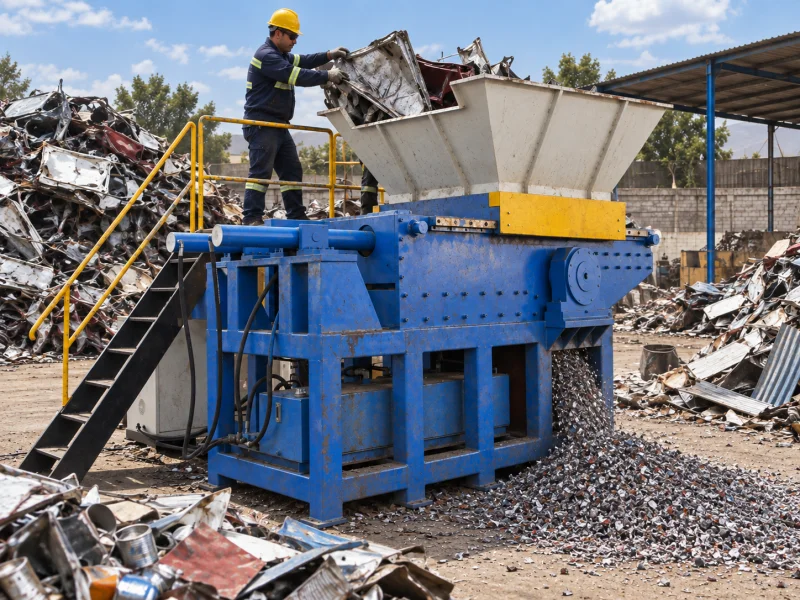
Шредер для металла может использоваться как самостоятельное оборудование или интегрироваться с транспортирующим оборудованием и системой выгрузки в соответствии с потоком материала на площадке, а также сопрягаться с последующей сортировкой, переработкой или другими технологическими операциями.

  1. 01

    Подготовка материала к загрузке

    Необходимо проверить размеры и структурное состояние исходного материала и выявить материалы или посторонние предметы, не подходящие для подачи в выбранный шредер.

  2. 02

    Загрузка

    Материал поступает в шредер для металла. При необходимости непрерывной подачи проект может предусматривать соответствующее транспортирующее оборудование.

  3. 03

    Измельчение

    Шредер уменьшает размеры крупногабаритного или неправильной формы металлолома и формирует более мелкие металлические фрагменты.

  4. 04

    Выгрузка и последующая обработка

    Измельченный материал выгружается соответствующим способом и далее поступает на транспортирование, сортировку, переработку или плавку.

Принципы шредирования металлолома и ключевые инженерные решения

Шредирование металлолома — это не просто механическое разрушение материала. Стабильный процесс требует согласованной работы подачи, захвата и резания ножами, последовательного уменьшения объема, контроля размера выходной фракции и выгрузки. Механизм шредирования и способ выгрузки также должны соответствовать одновальной или двухвальной конструкции оборудования.

Как металлолом превращается в более мелкие фрагменты

Двухвальные шредеры TDS и одновальные шредеры TSS имеют разную конструкцию, но решают одну основную задачу: за счет непрерывного воздействия ножей совместно с валами шредера или ротором крупногабаритный и неправильной формы металлолом постепенно уменьшается до размеров, подходящих для последующей обработки.

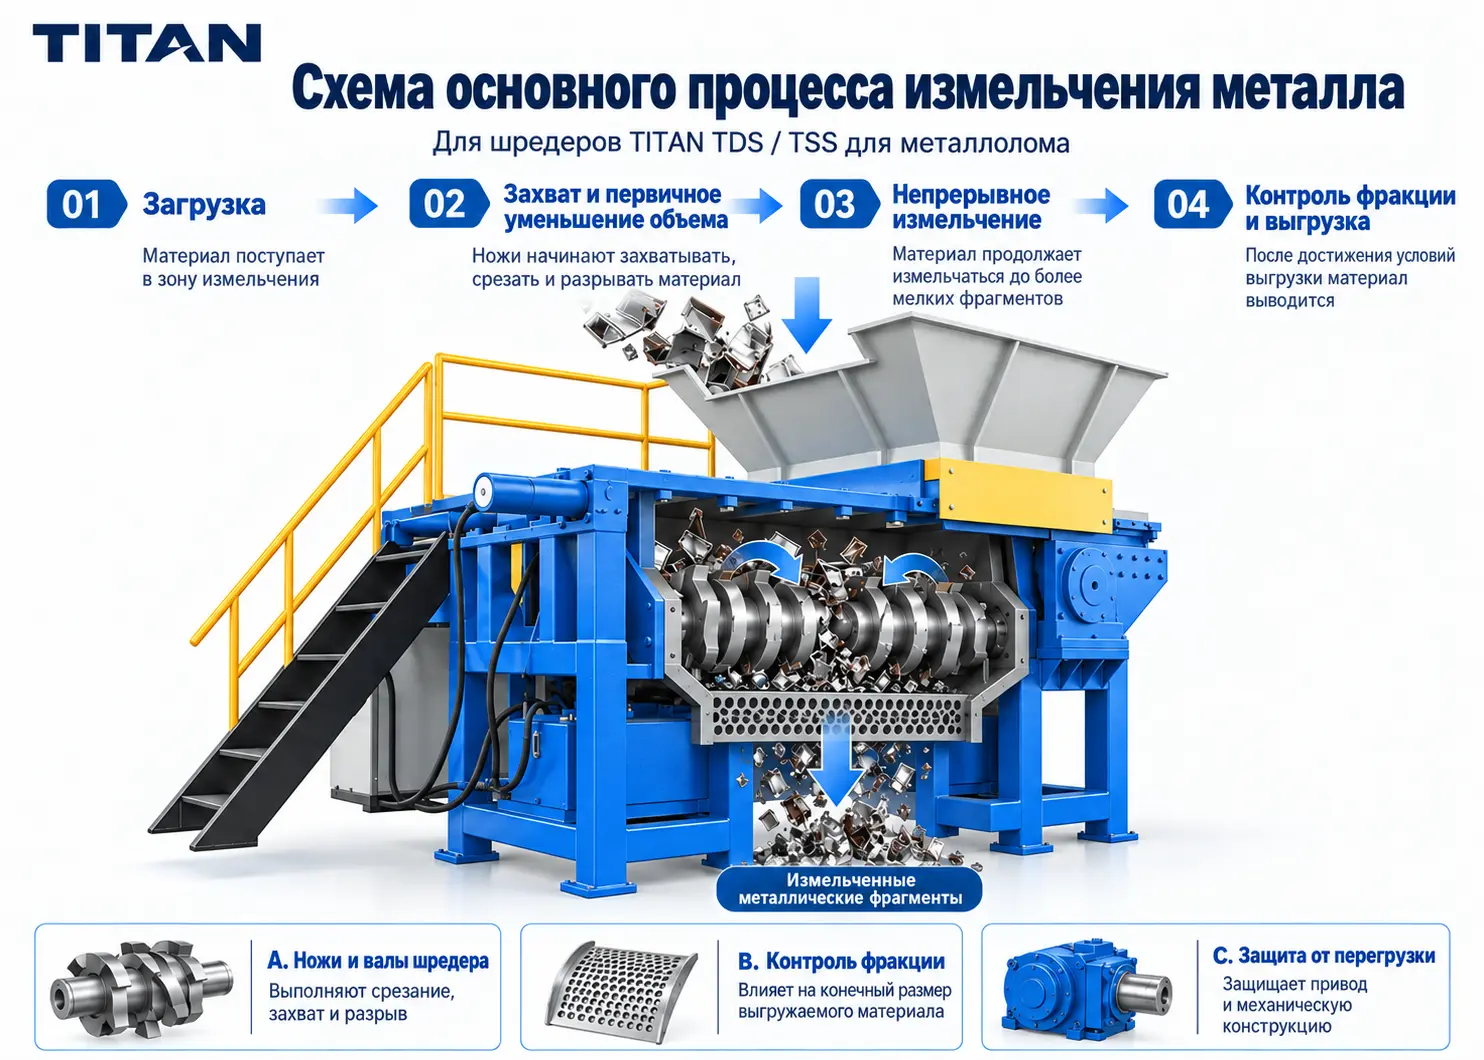
Основной процесс шредирования
Основные этапы шредирования включают загрузку, захват и резание ножами, последовательное уменьшение объема, контроль размера выходной фракции и выгрузку.
  1. 01

    Загрузка

    Металлолом поступает в зону шредирования через загрузочный бункер или соответствующее транспортирующее оборудование. Размеры и структурное состояние исходного материала должны соответствовать условиям загрузки выбранного оборудования, чтобы материалы, выходящие за пределы его технологических возможностей, не попадали непосредственно в камеру шредирования.

  2. 02

    Захват материала и первичное уменьшение объема

    В двухвальных машинах ножи, установленные на двух параллельных валах шредера, при встречном или согласованном вращении валов захватывают, режут и разрывают материал. В одновальных машинах вращающиеся ножи ротора работают совместно с контрножами и разрывают или режут материал, поступающий в зону шредирования.

  3. 03

    Непрерывное шредирование

    По мере непрерывного вращения валов шредера или ротора материал продолжает разрезаться, разрываться и разрушаться под воздействием ножей. Крупногабаритный или неправильной формы металлолом постепенно превращается в более мелкие металлические фрагменты, удобные для дальнейшей обработки.

  4. 04

    Контроль размера выходной фракции и выгрузка

    Материал, достигший соответствующих условий выгрузки, выходит через разгрузочную зону оборудования. В зависимости от конструкции одновальные модели могут оснащаться ситом, которое удерживает материал большего размера в зоне шредирования для дальнейшей обработки. Фактический размер выходной фракции в конечном итоге зависит от характеристик материала, конфигурации ножей и конструкции оборудования.

Оборудование TDS и TSS различается расположением ножей, способом подачи материала и конструкцией контроля размера выходной фракции. Поэтому только по количеству валов нельзя судить о конечном результате шредирования. Конкретная конфигурация должна подбираться с учетом состояния исходного материала и требований к выходному материалу.

Три ключевых инженерных аспекта стабильного шредирования

Помимо самой одновальной или двухвальной конструкции, фактический результат шредирования зависит от конфигурации ножей, контроля размера выходной фракции и способности оборудования реагировать на нештатные нагрузки.

  • Конфигурация ножей и механизм шредирования

    Ножи шредера устанавливаются на валах или роторе и уменьшают размеры материала за счет захвата, резания или разрыва. Они относятся к заменяемым рабочим элементам. Разные модели TDS и TSS используют различное количество ножей и их характеристики; конкретная конфигурация должна подбираться с учетом структуры исходного материала, требуемой производительности и требований к выходному материалу.

  • Контроль размера выходной фракции и сито

    Размер выходной фракции — это фактический диапазон размеров материала после обработки, который не совпадает с размером отверстий сита. В моделях, оснащенных ситом, оно предотвращает преждевременную выгрузку материала большего размера, оставляя его в зоне шредирования для дальнейшей обработки. Конечный размер выходной фракции по-прежнему зависит от состояния материала, конфигурации ножей и конструкции оборудования.

  • Защита от перегрузки и обращение с неподходящими материалами

    Различия в размерах, твердости и структуре металлолома могут вызывать резкие нагрузки, засоры или заклинивание. Шредеры TITAN оснащаются соответствующей защитой от перегрузки, которая помогает защитить привод и механические узлы при нештатной нагрузке; конкретный способ защиты зависит от модели и конфигурации оборудования. Защита от перегрузки не заменяет надлежащее управление подачей материала. Материалы, не подлежащие измельчению и выходящие за пределы технологических возможностей выбранного оборудования, необходимо выявлять и по возможности отделять до подачи в машину.

Реальные проекты по шредированию металлолома

Шредеры TITAN применяются в реальных проектах в сфере вторичного алюминия, переработки металлолома и обработки стального лома. В зависимости от формы исходного материала, требуемой производительности и параметров выходного материала TITAN подбирает подходящее одновальное или двухвальное оборудование, а эффективность решения подтверждается фактическими эксплуатационными данными.

Другие реальные проекты по шредированию

Предварительная обработка крупногабаритного смешанного алюминиевого лома перед плавкой
Пакистан · Переработка алюминия

Предварительная обработка крупногабаритного смешанного алюминиевого лома перед плавкой

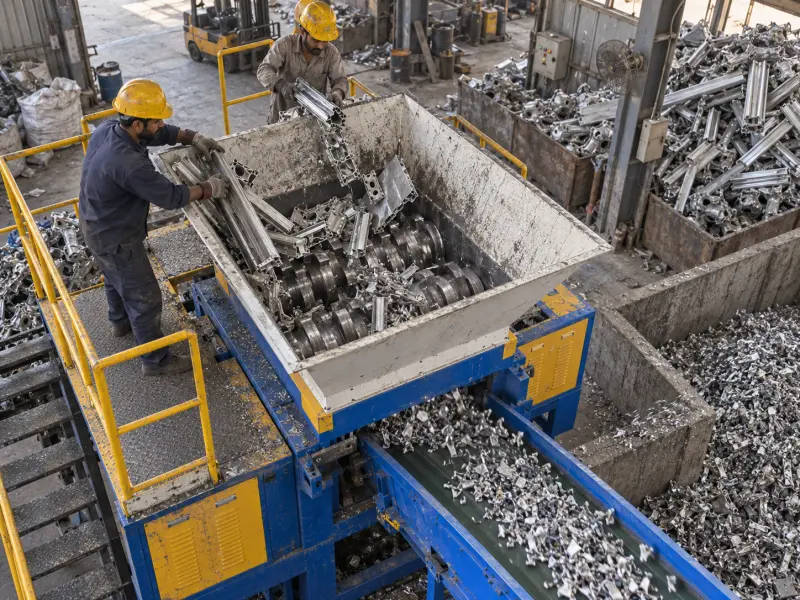
Переработка алюминия · Алюминиевые оконные и дверные профили / автомобильные алюминиевые отливки / лом алюминиевого листа / легковесный алюминиевый лом · TDS-1000

Заказчик — крупное предприятие по переработке алюминия, работающее с различными видами лома алюминиевых сплавов. Крупные отходы литого алюминия, оконные и дверные профили и автомобильные алюминиевые отливки существенно различаются по размерам и конструкции. Из-за крупного размера и неправильной формы материал требует предварительной обработки перед плавкой.

КонфигурацияДля проекта выбран двухвальный шредер для металла TDS-1000, который режет и разрывает крупногабаритный смешанный алюминиевый лом, обеспечивает первичное уменьшение объема и подготавливает материал для последующей плавки.

1,3–1,5 т/чФактическая производительность линии предварительной обработки
Относительно однородный алюминиевый материал среднего размераЗафиксированное состояние выходного материала
Предварительная обработка перед плавкойПоследующий технологический этап
Механизированное шредирование крупногабаритного стального лома и отслуживших велосипедов
Южная Африка · Переработка металлолома

Механизированное шредирование крупногабаритного стального лома и отслуживших велосипедов

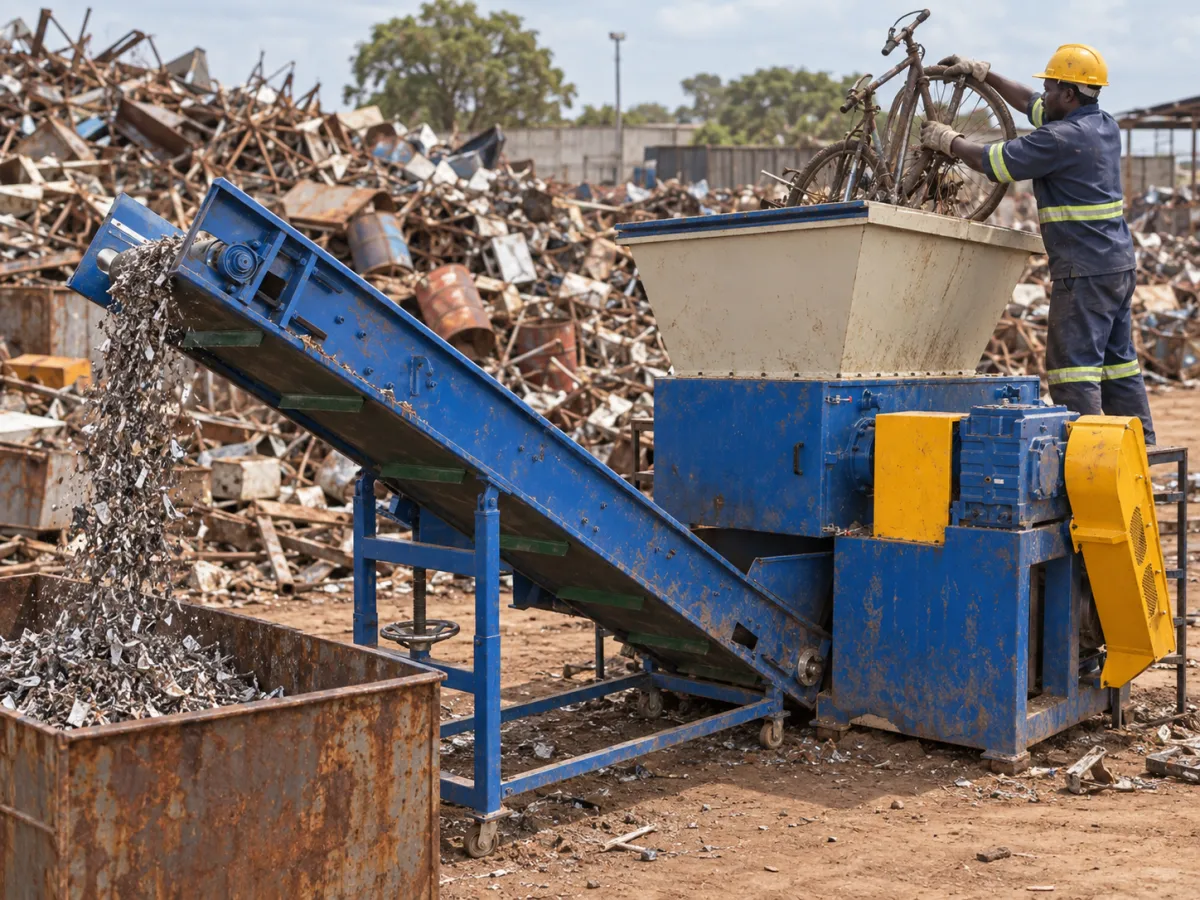
Переработка металлолома · Рулоны стального лома / куски железного лома / отслужившие велосипеды · 2 × TSS-800

На площадке заказчика накопились большие объемы крупногабаритных рулонов стального лома, кусков железного лома и отслуживших велосипедов. Ранее обработка в основном выполнялась вручную, что ограничивало производительность и требовало значительного количества работников.

КонфигурацияВ проекте используются два одновальных шредера для металла TSS-800, которые постепенно уменьшают размеры крупногабаритного и неправильной формы стального лома до металлических фрагментов, более удобных для перемещения и последующей переработки. Механизированное шредирование позволило заменить часть ручных операций.

600–900 кг/ч на одну машинуЗафиксированная производительность
Около 50 ммЗафиксированный размер выходной фракции
10 → 3 оператораЗафиксированное сокращение числа операторов
Около 45 000 USD/годЗафиксированная годовая экономия затрат на рабочую силу

Приведенные данные получены из фактических эксплуатационных записей соответствующих проектов. Производительность, размер выходной фракции, энергопотребление и численность персонала могут изменяться в зависимости от размеров и конструкции исходного материала, конфигурации оборудования, способа подачи и условий эксплуатации на площадке. Эти результаты не следует рассматривать как гарантированные показатели для других проектов.

Отзыв клиента

Отзыв клиента, использующего это оборудование TITAN в реальном проекте по переработке металлолома.

5 / 5

Компания TITAN поставила нам не просто шредер, а практическое решение для задач, связанных со смешанным металлоломом. Оптимизация потока материала сделала процесс переработки более стабильным и эффективным.

Mubeen Arif JuttРуководитель операций по переработке

От монтажа и ввода в эксплуатацию до долгосрочной поддержки оборудования

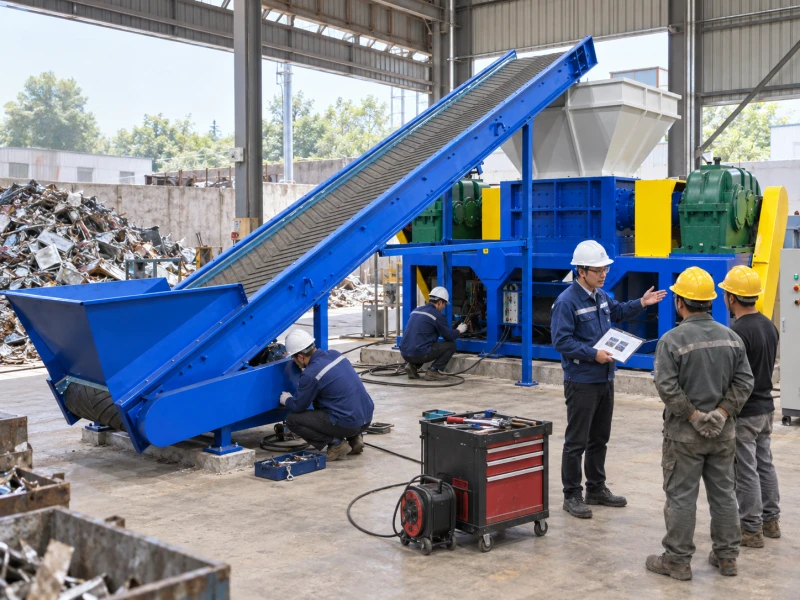
Сервисная поддержка TITAN не ограничивается поставкой оборудования. В зависимости от потребностей проекта мы можем обеспечить монтаж оборудования, пусконаладочные работы и обучение операторов, а после ввода оборудования в эксплуатацию — техническую поддержку для дальнейшей работы шредера посредством удалённой диагностики, полевого сервиса и поставки запасных частей.

Пусконаладочные работы на площадке и обучение операторов
Инженеры TITAN в зависимости от потребностей проекта проводят пусконаладочные работы, дают рекомендации по эксплуатации и оказывают техническую поддержку на площадке.
  1. 01
    Монтаж оборудования

    Установка шредера и подключение системы

    В соответствии с конфигурацией оборудования и проекта шредер устанавливается на место, после чего выполняются электрические подключения. При необходимости к нему подключаются оборудование подачи, разгрузки и другое соответствующее вспомогательное оборудование, чтобы подготовить систему к последующим пусконаладочным работам.

    • Установка шредера
    • электрические подключения
    • подключение оборудования подачи и разгрузки
  2. 02
    Пусконаладочные работы

    Проверка без нагрузки, под нагрузкой и рабочего состояния

    После завершения монтажа выполняются проверка и совместная наладка привода, электрической системы и системы управления. Проверяются направление вращения валов шредера или ротора и рабочее состояние оборудования, после чего работа под нагрузкой подтверждается на реальном материале.

    • Проверка привода и электрической системы
    • проверка работы без нагрузки
    • испытание под нагрузкой на реальном материале
  3. 03
    Обучение операторов

    Эксплуатация и базовое техническое обслуживание

    С учетом реальных условий эксплуатации оборудования персонал на площадке проходит обучение процедурам запуска и остановки, требованиям к подаче материала, безопасной эксплуатации, порядку действий в нештатных ситуациях и базовому повседневному техническому обслуживанию. Это помогает операторам освоить основные процедуры эксплуатации и проверки шредера.

    • Запуск, остановка и порядок эксплуатации
    • требования к подаче и порядок действий в нештатных ситуациях
    • базовое повседневное техническое обслуживание
  4. 04
    Долгосрочная поддержка

    Удалённая диагностика, полевой сервис и поставка запасных частей

    После ввода оборудования в эксплуатацию TITAN может оказывать помощь в проведении удалённой диагностики с учетом признаков неисправности, информации о сигналах тревоги и рабочего состояния оборудования. Если требуется дальнейшее вмешательство, в зависимости от условий проекта могут быть предоставлены полевой сервис и соответствующая поддержка по запасным частям.

    • Удалённая диагностика неисправностей
    • полевой сервис
    • поставка запасных частей
12 месяцевГарантия на шредер в целомУсловия по изнашиваемым частям и другим пунктам определяются гарантийными условиями
Удалённая диагностикаТехническая поддержкаПомощь в выявлении неисправностей привода, электрической системы, системы управления и отклонений в работе оборудования
Поставка запасных частейДолгосрочная поддержка по запасным частямПоддержка по ножам шредера, компонентам привода, электрическим компонентам и другим соответствующим запасным частям

Конкретный способ монтажа, полевой сервис, поставка запасных частей и объём гарантийных обязательств определяются конфигурацией оборудования, местом выполнения проекта и условиями договора.

Часто задаваемые вопросы о шредерах для металла

Можно ли непосредственно перерабатывать мой металлолом в шредере?
Пригодность оборудования нельзя определять только по названию материала, например «лом стали» или «лом алюминия». Необходимо также учитывать максимальный размер загрузки, толщину, твердость, форму и конструктивные особенности материала, а также наличие посторонних или неподходящих материалов. Легковесный лом, лом стали, лом алюминия, листовой металл, профили и некоторые отслужившие металлические изделия могут перерабатываться на соответствующем оборудовании в зависимости от фактических условий работы, однако окончательную пригодность следует подтверждать с учетом реального состояния материала.
Какой шредер выбрать: одновальный или двухвальный?
Выбор нельзя делать только по названию материала. В двухвальных машинах TDS два параллельных вала шредера с установленными на них ножами захватывают, режут и разрывают материал. В одновальных машинах TSS используется один основной вал или ротор с вращающимися ножами, который работает совместно с контрножами, системой подачи и соответствующими элементами контроля размера выходной фракции. При окончательном выборе необходимо учитывать размеры и структуру исходного материала, требуемую производительность, требования к выходному материалу и поток материала на площадке, а не исходить из того, что определенному металлу всегда соответствует одновальная или двухвальная конструкция.
Можно ли контролировать размер выходной фракции шредера?
Конструкция и конфигурация оборудования могут подбираться в соответствии с требованиями к выходному материалу, однако фактический размер выходной фракции не определяется одним параметром. На конечный результат влияют характеристики материала, размеры и структура исходного материала, конфигурация ножей и конкретный способ контроля размера фракции. В моделях, оснащенных ситом, оно может предотвращать преждевременную выгрузку материала большего размера, однако размер отверстий сита не совпадает с конечным размером выходной фракции.
Как определить фактическую производительность шредера? Нужно ли проводить тестовое измельчение?
Значения производительности в таблице моделей используются для предварительного подбора. Фактическая производительность также зависит от вида металла, размеров и структуры исходного материала, условий непрерывной подачи и требований к выходному материалу. Для проектов со сложными характеристиками материала, четко заданными требованиями к выходному материалу или необходимостью дополнительно подтвердить конфигурацию оборудования рекомендуется провести тестовое измельчение на материале заказчика. Окончательные модель и конфигурация могут быть подтверждены с учетом фактической производительности, размера выходной фракции и рабочего состояния оборудования.
Какие материалы не следует подавать непосредственно в шредер для металла?
Материалы, выходящие за пределы технологических возможностей выбранного оборудования или не позволяющие обеспечить безопасную и эффективную переработку из-за размеров, твердости, структуры, опасных свойств или других факторов, не следует подавать в шредер вместе с обычным металлоломом. До подачи необходимо выявлять и по возможности отделять материалы, не подлежащие измельчению, и другие неподходящие материалы. Защита от перегрузки помогает снизить риск повреждения привода и механической конструкции при нештатных нагрузках, но не заменяет надлежащую проверку материала и управление подачей.
Чем шредер для металла отличается от пакетировочного пресса или ножниц для металлолома?
Эти три типа оборудования решают разные задачи при переработке металлолома. Шредер для металла с помощью ножей, ротора или валов шредера уменьшает крупный и неправильной формы металлолом до более мелких фрагментов. Пакетировочный пресс для металлолома в основном использует сжатие для формирования пакетов из рыхлого, легковесного или неправильной формы лома. Ножницы для металлолома в основном режут длинномерный, крупногабаритный или тяжелый лом на более короткие части. Поэтому оборудование следует выбирать исходя из формы исходного материала и того, требуется ли на последующем этапе шредирование, прессование или резка на более короткие части, а не рассматривать эти три типа оборудования как взаимозаменяемые.

Какая информация необходима для подбора шредера

Чем точнее предоставленная информация отражает реальные условия эксплуатации, тем легче определить подходящую конструкцию и модель оборудования, способы подачи и выгрузки, а также необходимость тестового измельчения на реальном материале.

  • Материал и состав

    Какой металлолом требуется перерабатывать? Укажите основной металл, а также является ли сырье однородным материалом или смесью нескольких видов лома.

  • Размеры и структура

    Укажите максимальный размер отдельного фрагмента, толщину и примерную форму материала, например листовой металл, профили, металлические емкости, крупногабаритные или длинномерные элементы. Также укажите наличие выраженного спутывания, уплотнения или других особенностей структуры.

  • Производительность

    Какой объем металлолома необходимо перерабатывать в час или в день? По возможности укажите фактическое количество материала при нормальной непрерывной работе, чтобы сопоставить его со справочной производительностью оборудования и требуемым режимом работы проекта.

  • Требования к выходному материалу и последующий процесс

    Какого диапазона размеров должен достигать материал после шредирования? Далее материал будет транспортироваться, сортироваться, направляться на дальнейшую переработку или плавку? Требования к выходному материалу и последующее применение влияют на конфигурацию оборудования.

  • Площадка и способы подачи/выгрузки

    Укажите доступное пространство для установки и планируемый способ подачи материала: вручную, с помощью перегружателя, конвейерного оборудования или другим способом. Также сообщите, требуется ли интегрировать шредер с существующим конвейерным, сортировочным или другим производственным оборудованием.