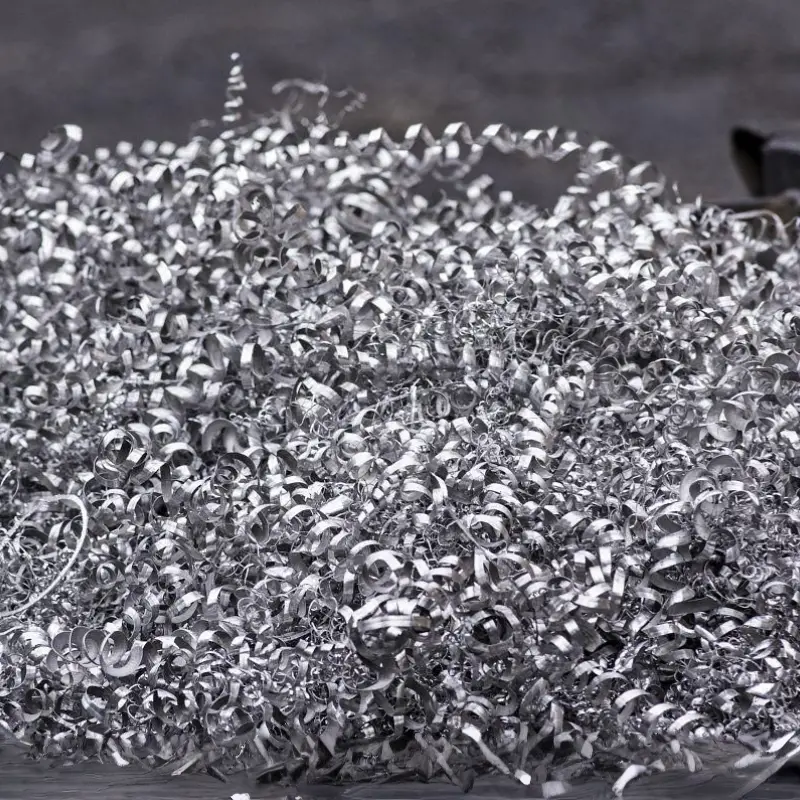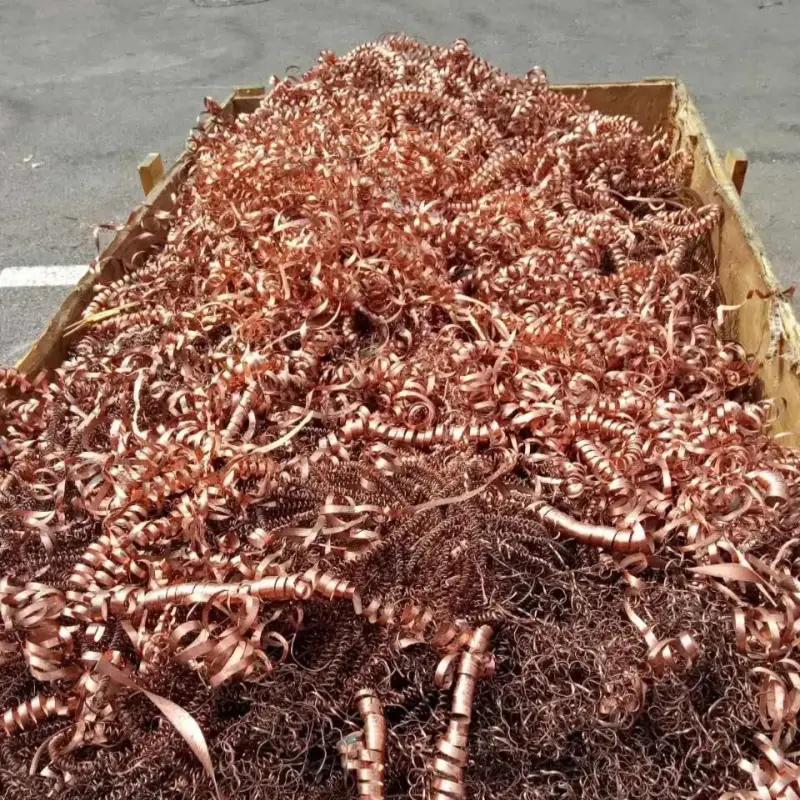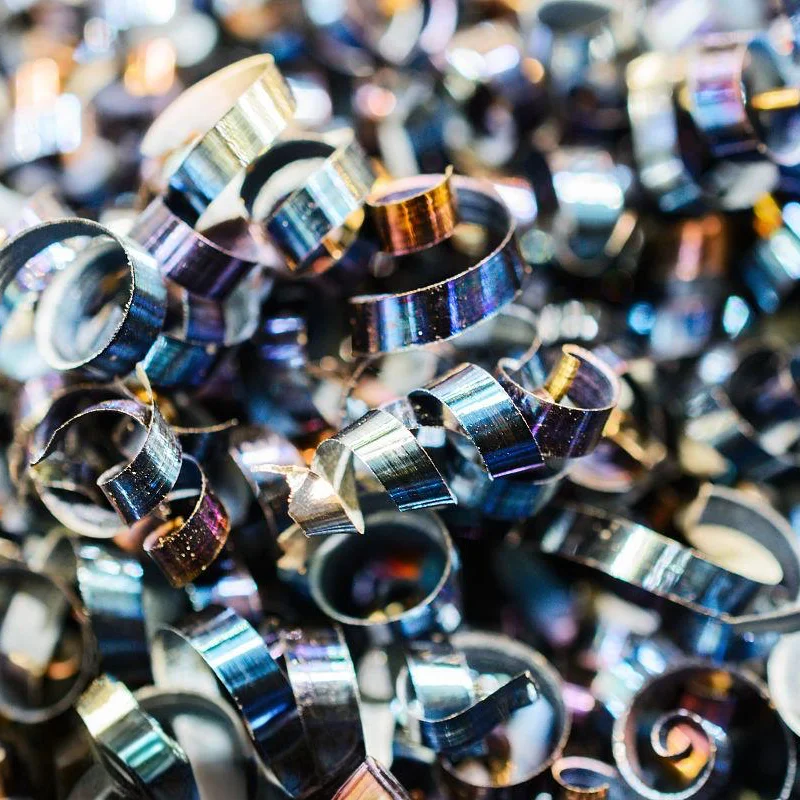
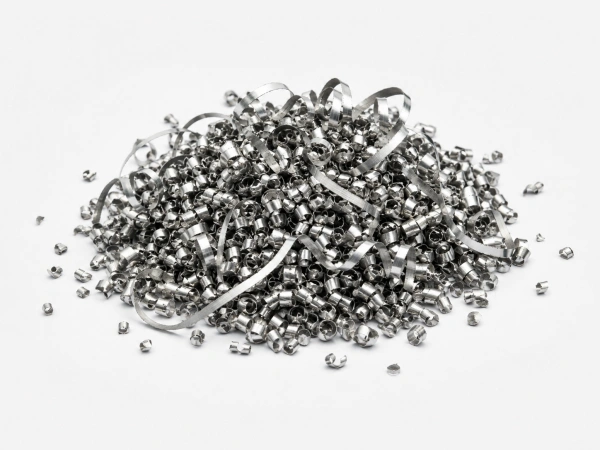
Форма стружки
Короткая стружка с хорошей сыпучестью обычно подаётся стабильнее. Длинная или спутанная стружка требует дополнительной оценки условий подачи и при необходимости предварительной обработки.
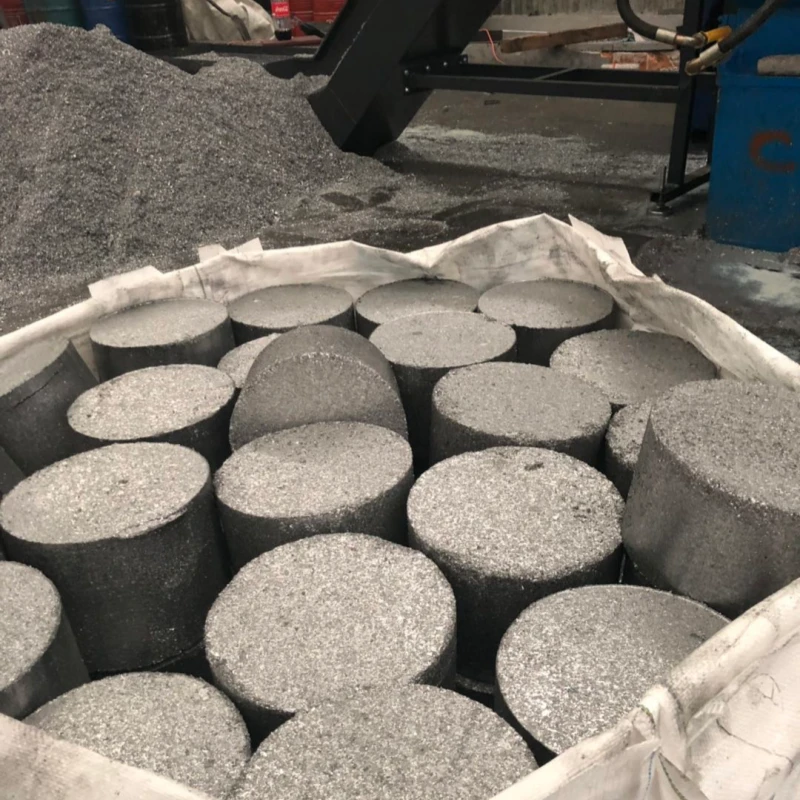
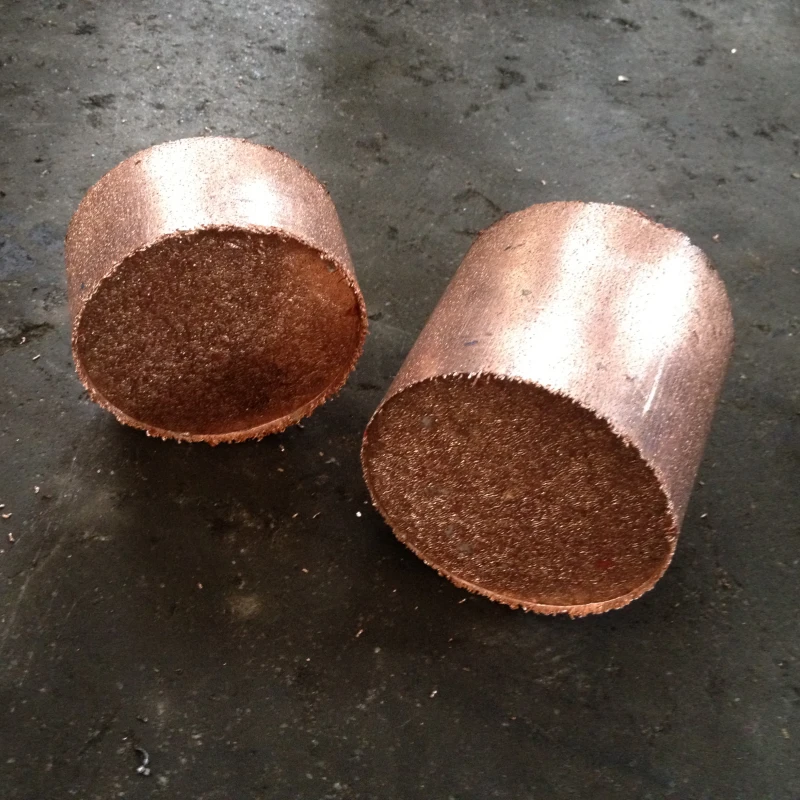
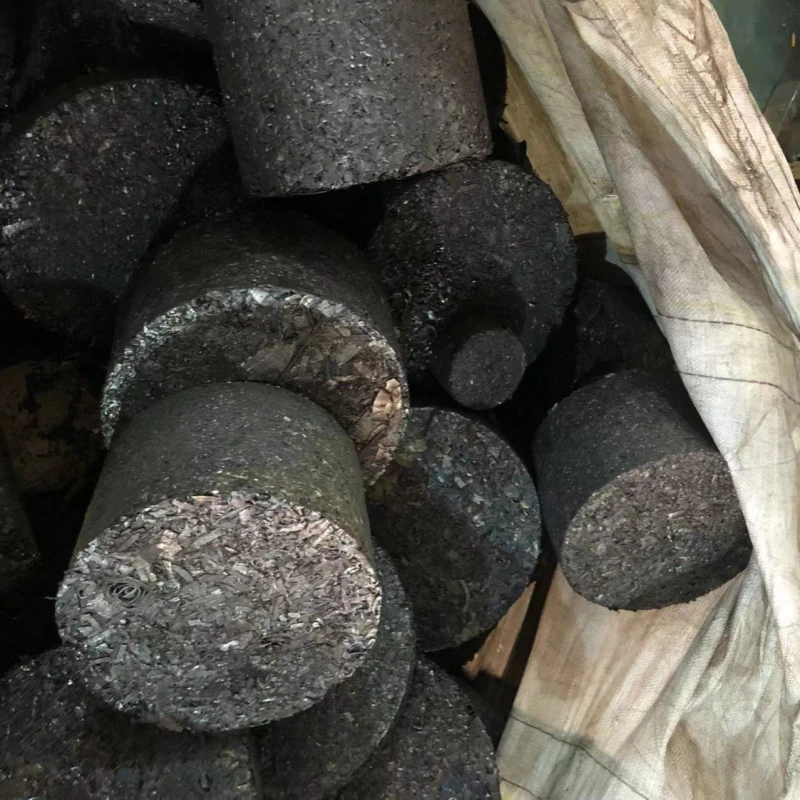
Прессы TITAN для брикетирования металлической стружки уплотняют рыхлую металлическую стружку, токарную стружку и другие мелкие металлические отходы, формируя плотные брикеты правильной формы. После прессования материал занимает меньше места и сохраняет более стабильную форму, что упрощает его хранение, транспортировку и последующую переплавку. В процессе брикетирования также можно отделить часть смазочно-охлаждающей жидкости (СОЖ) или масла, содержащихся в стружке, что повышает эффективность обращения с металлическими отходами и увеличивает их ценность как вторичного сырья. В зависимости от типа металла, формы стружки, содержания СОЖ или масла в стружке и требуемой производительности TITAN подбирает усилие прессования, способ подачи и уровень автоматизации с учётом конкретных условий эксплуатации и производственных требований.
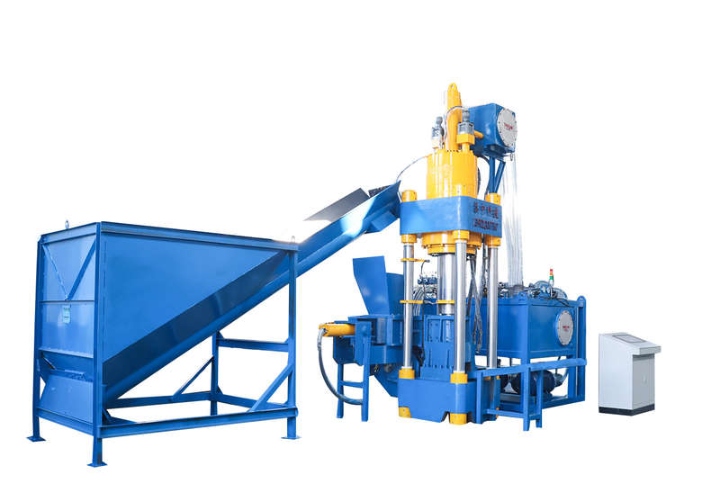
Тип металла, форма стружки и содержание жидкости влияют на подачу и формирование брикета. TITAN подбирает параметры прессования, способ подачи и необходимую предварительную обработку с учётом фактических характеристик материала.
Прессы TITAN для брикетирования стружки подходят для различных видов металлической стружки, включая токарную, а также других мелких металлических отходов.
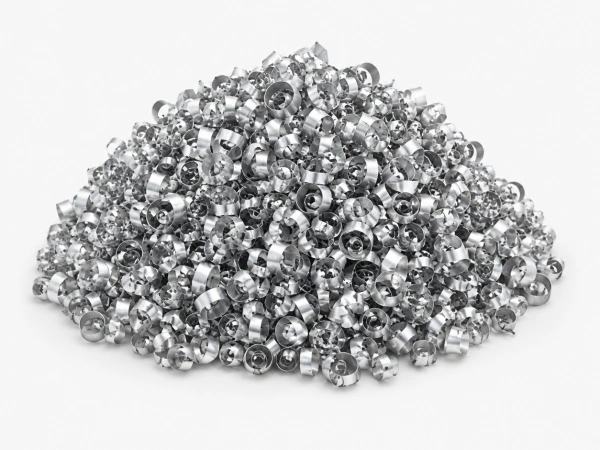
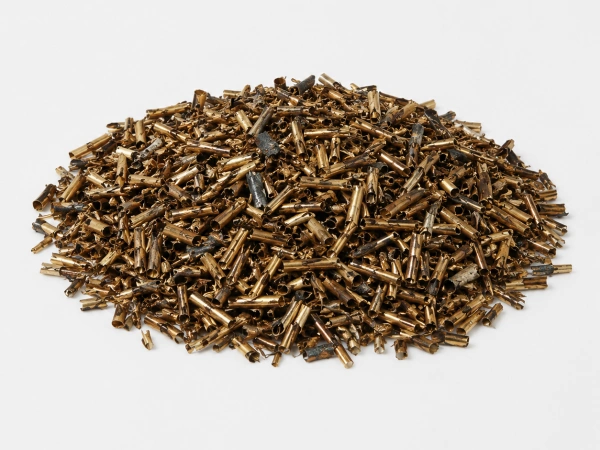
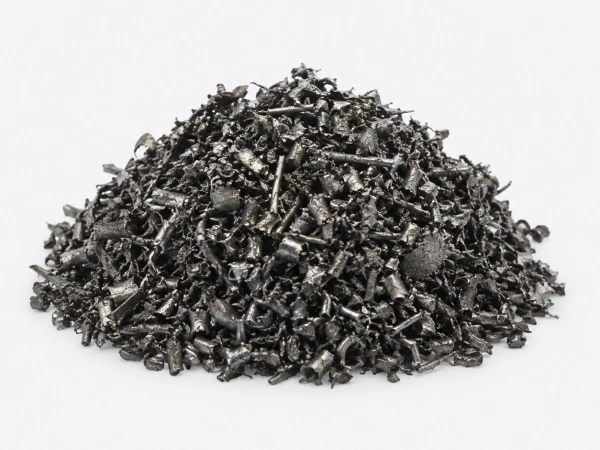
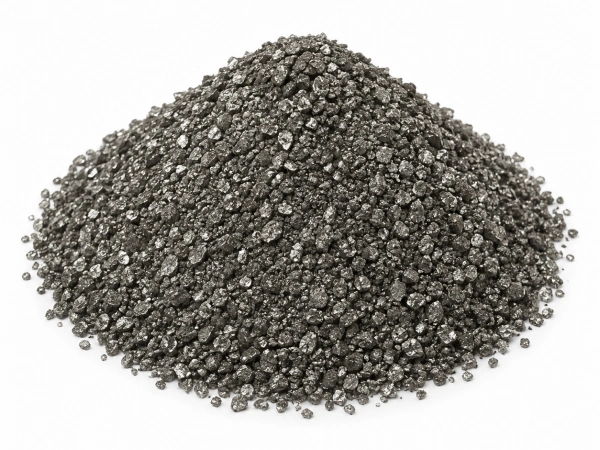
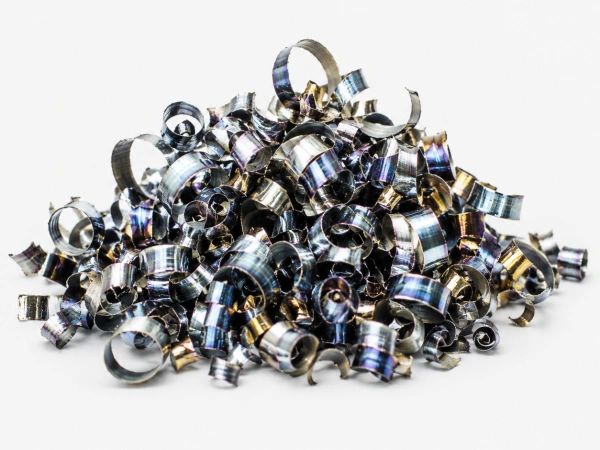
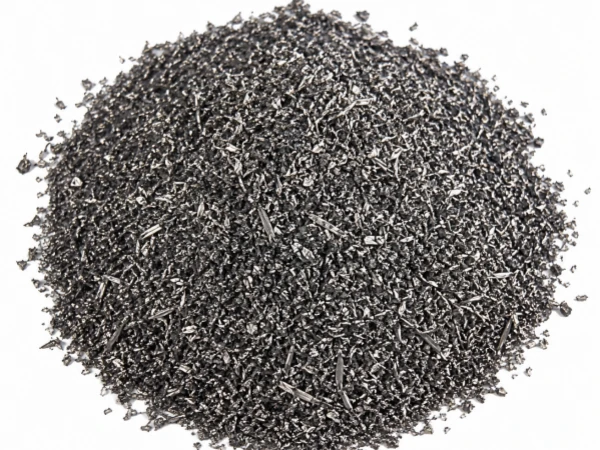
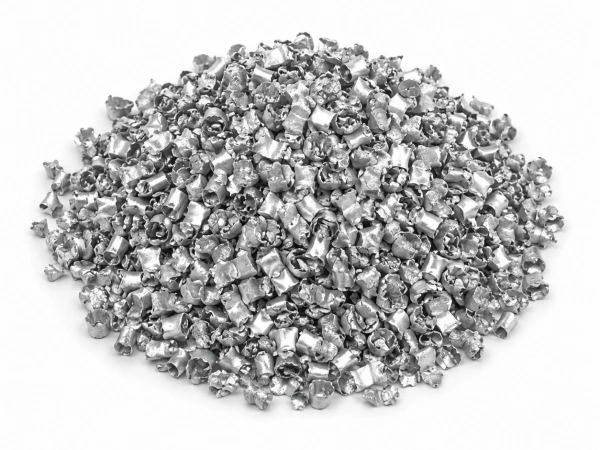
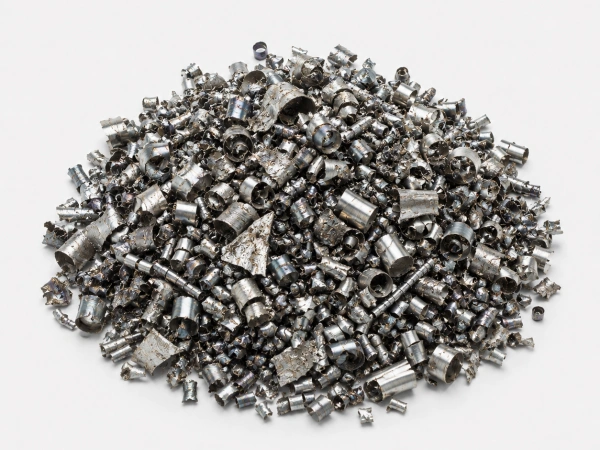
Тип металла — только первый этап подбора оборудования. Форма стружки, содержание жидкости и наличие примесей также влияют на способ подачи, конфигурацию оборудования и конечный результат брикетирования.
Короткая стружка с хорошей сыпучестью обычно подаётся стабильнее. Длинная или спутанная стружка требует дополнительной оценки условий подачи и при необходимости предварительной обработки.
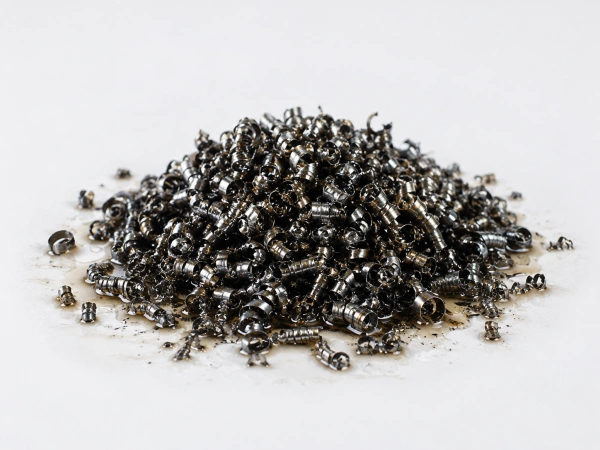
Металлическую стружку, содержащую СОЖ или масло, можно брикетировать; в процессе прессования часть жидкости отделяется. При высоком содержании жидкости перед брикетированием может потребоваться отделение жидкости от стружки.
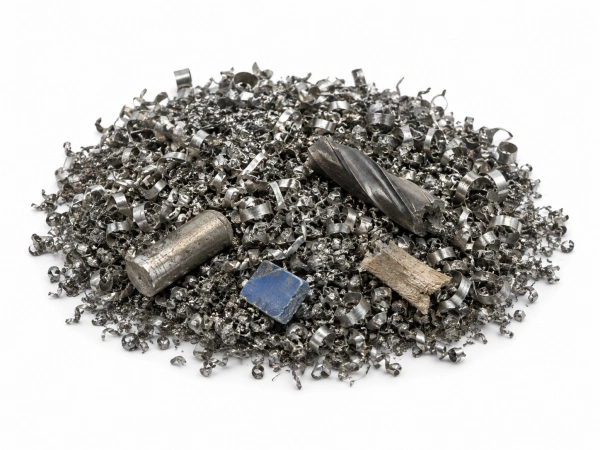
Неметаллические примеси, такие как пластик, древесные частицы, ткань, песок и камни, а также крупные твёрдые посторонние предметы — сломанный инструмент, концы прутков и детали, идущие в лом — следует по возможности отделять до брикетирования.
Испытания на брикетирование на реальном материале наглядно показывают его состояние до и после прессования. Модель оборудования и фактические данные испытаний позволяют непосредственно оценить результат брикетирования.
Фактический результат брикетирования зависит от типа металла, формы стружки, содержания жидкости и конфигурации оборудования. Конкретные результаты должны подтверждаться испытанием на брикетирование на реальном материале с учётом условий эксплуатации проекта.
TITAN подбирает модель оборудования с учётом типа металла, требуемой производительности, условий подачи, требований к брикетам и условий на площадке. Для формирования системы брикетирования металлической стружки также можно интегрировать оборудование для накопления, транспортировки и необходимой предварительной обработки.
Семь моделей Y83L различаются максимальным усилием главного цилиндра, диаметром брикета, максимальной плотностью и максимальной часовой производительностью, что позволяет подобрать оборудование под конкретный материал и требования по производительности.
| Модель | Максимальное усилие главного цилиндра (кН) | Диаметр брикета (мм) | Установленная мощность (кВт) | Максимальная плотность (г/см³) | Максимальная производительность (т/ч) | ||||
|---|---|---|---|---|---|---|---|---|---|
| Алюминиевая стружка | Стальная стружка | Медная стружка | Алюминиевая стружка | Стальная стружка | Медная стружка | ||||
| Y83L-250 | 2500 | 80–120 | 22 | < 2,4 | < 5,5 | < 7,0 | < 0,3 | < 0,5 | < 0,5 |
| Y83L-360 | 3600 | 120–160 | 30 | < 2,4 | < 5,5 | < 7,0 | < 0,5 | < 1,0 | < 1,3 |
| Y83L-500 | 5000 | 160–180 | 73 | < 2,4 | < 5,5 | < 7,0 | < 1,0 | < 1,6 | < 1,8 |
| Y83L-630 | 6300 | 180–250 | 109 | < 2,4 | < 5,5 | < 7,0 | < 2,0 | < 3,0 | < 3,6 |
| Y83L-800 | 8000 | 230–280 | 165 | < 2,4 | < 5,5 | < 7,0 | < 3,0 | < 7,0 | < 7,5 |
| Y83L-1000S | 11600 | 260–330 | 287 | < 2,4 | < 5,5 | < 7,0 | < 5,0 | < 9,0 | < 11,0 |
| Y83L-1250 | 13690 | 260–360 | 395 | < 2,4 | < 5,5 | < 7,0 | < 7,0 | < 13,0 | < 15,5 |
Знак «<» означает, что максимальное значение не превышает указанную величину. Фактическая производительность и плотность брикета зависят от типа металла, формы стружки, содержания жидкости, стабильности подачи и конфигурации оборудования. Окончательный выбор модели должен выполняться с учётом фактического состояния материала.
При выборе оборудования недостаточно сравнивать только усилие прессования. Подходящая конфигурация определяется на основе фактических характеристик материала и производственных требований.
Необходимо определить тип металла и особенности его уплотнения. Для разных материалов различаются требования к усилию прессования, формированию брикета и конфигурации оборудования.
Требуемая производительность оборудования определяется по объёму стружки, образующейся за час или сутки, и ритму производства.
Оцениваются форма стружки, содержание жидкости, наличие загрязнений и стабильность подачи, чтобы определить необходимость изменения способа подачи или предварительной обработки.
Конфигурация прессования определяется с учётом требуемого размера брикета, способа его перемещения и требований последующей переработки или переплавки.
При выборе компоновки оборудования и вспомогательных систем учитываются доступное пространство для установки, способ подачи, затраты ручного труда и требования к интеграции в производственную линию.
Вертикальные и горизонтальные прессы для брикетирования металлической стружки различаются способом подачи, компоновкой, способностью работать с разными формами стружки и возможностями интеграции автоматизации. Конфигурацию следует выбирать с учётом фактических условий эксплуатации.
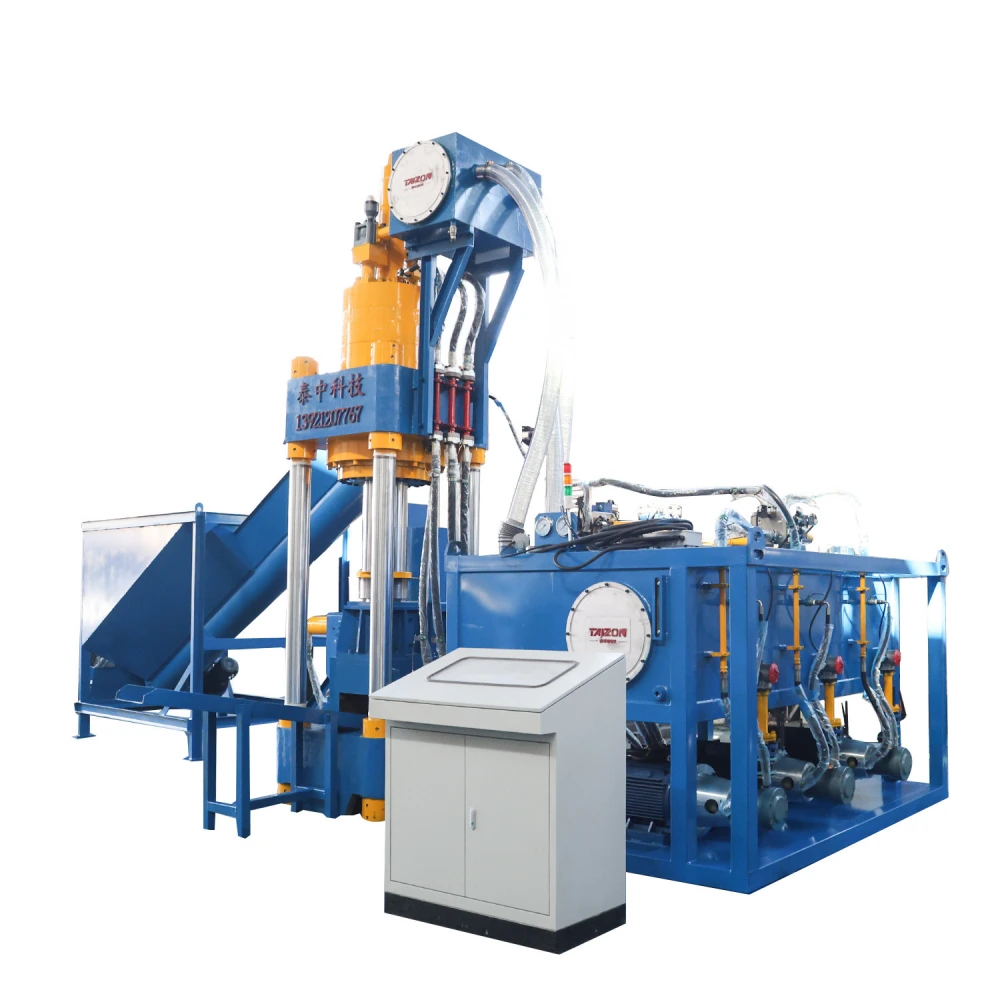
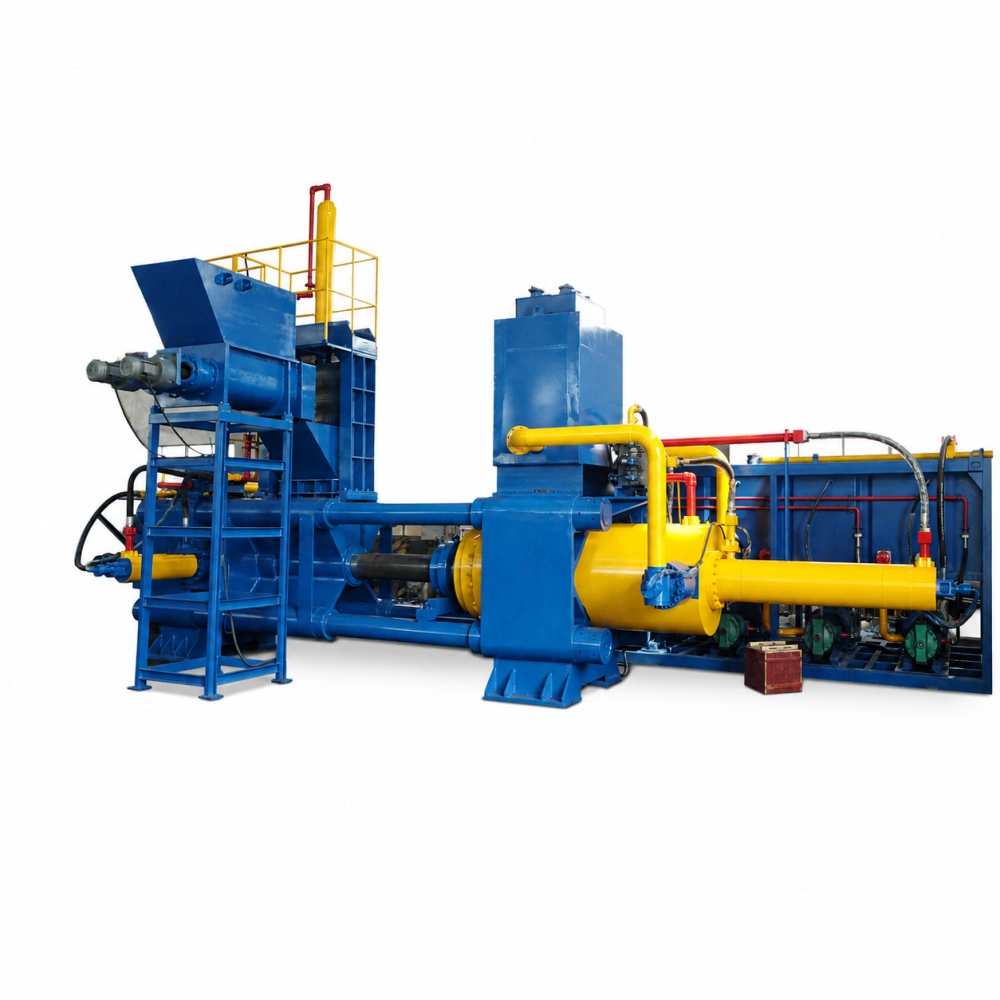
Длинную и спутанную стружку следует оценивать по фактическому поведению при подаче. Если стабильная непосредственная подача невозможна, требуется соответствующая предварительная обработка стружки.
В зависимости от состояния поступающей металлической стружки пресс может работать автономно или интегрироваться с оборудованием для накопления, подачи, предварительной обработки и сбора жидкости, образуя непрерывную линию обработки металлической стружки.
В зависимости от условий подачи
Ручная или автоматическая подача
Основной этап уплотнения
Для хранения, транспортировки или последующей переработки
Брикетирование металлической стружки не сводится к одному лишь прессованию. Стабильное формирование брикета зависит от согласованной работы этапов подачи, уплотнения и формования, разделения твёрдой и жидкой фаз, контролируемой декомпрессии, выталкивания брикета и возврата механизмов в исходное положение. Стабильность всего цикла брикетирования определяется совместной работой гидравлической системы, пресс-формы, системы сбора жидкости и системы управления.
Конструкция систем подачи и выталкивания брикета различается в зависимости от исполнения машины, однако основной процесс брикетирования основан на одной и той же логике формования.
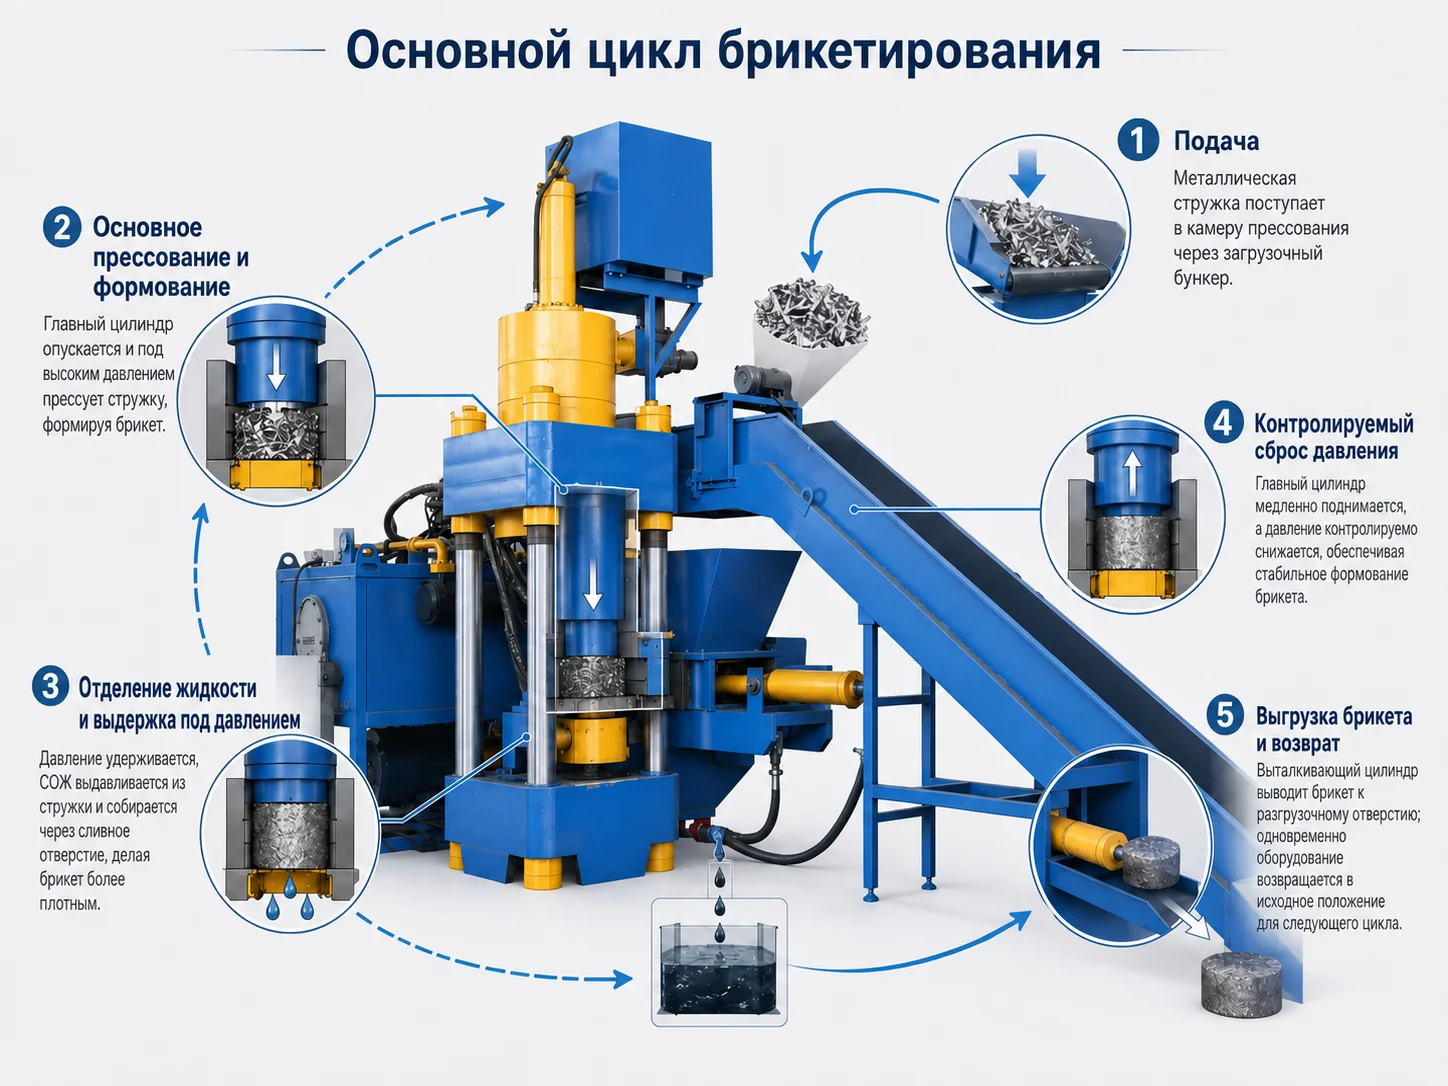
Металлическая стружка поступает через бункер в зону прессования. В горизонтальных машинах механизм предварительного уплотнения может сначала подавать рыхлую или склонную к спутыванию стружку в основную камеру прессования, обеспечивая стабильные условия подачи для последующего прессования.
Главный гидроцилиндр приводит в движение главный прессующий плунжер, который непрерывно воздействует на материал в полости пресс-формы. По мере уменьшения пустот между частицами стружки материал пластически деформируется, образуя плотный брикет равномерной формы.
При прессовании металлической стружки, содержащей СОЖ или масло, часть отделившейся жидкости направляется в систему сбора. После достижения заданного давления система выдерживает материал под давлением для стабильного завершения формования брикета.
После прессования под высоким давлением давление в полости высокого давления постепенно снижается перед изменением направления движения главного гидроцилиндра или выталкиванием брикета. Это уменьшает гидравлический удар, вибрацию и шум, возникающие при резкой декомпрессии.
После выталкивания сформированного брикета исполнительные механизмы возвращаются в исходные положения. Система управления выполняет возврат в заданной последовательности и переходит к следующему рабочему циклу.
Вертикальные и горизонтальные машины различаются конструкцией подачи, предварительного уплотнения и выталкивания брикета, однако в обоих случаях рыхлая металлическая стружка прессуется в плотные брикеты методом холодного прессования под высоким давлением.
Во всех моделях TITAN Y83L конструкция с безударной декомпрессией входит в стандартную комплектацию. После завершения прессования под высоким давлением система посредством контролируемой и постепенной декомпрессии снижает давление в полости высокого давления перед изменением направления движения главного гидроцилиндра или началом следующей операции. Это уменьшает гидравлический удар, вибрацию и шум, возникающие при резкой декомпрессии, и обеспечивает более плавный переход от прессования к следующей операции.
Эта конструкция предназначена именно для управления декомпрессией после завершения цикла высокого давления и не является системой ограничения давления, функцию которой выполняют предохранительные или переливные клапаны.
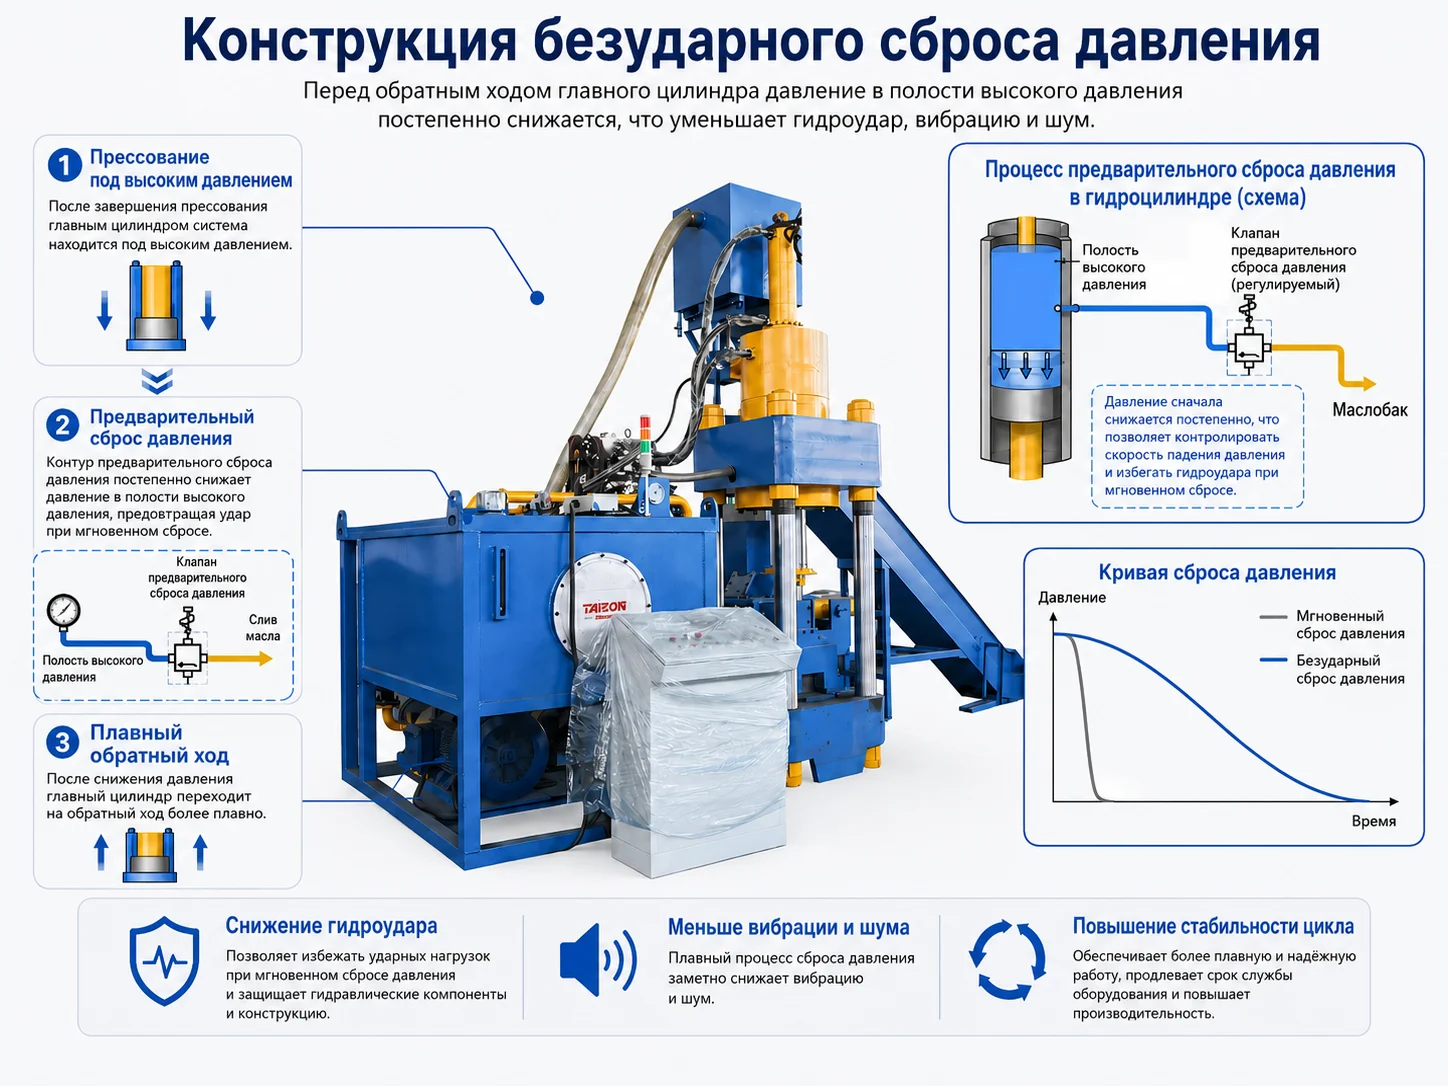
Помимо конструкции декомпрессии, стабильность процесса брикетирования зависит от согласованной работы гидравлического прессования, системы отвода жидкости и автоматического управления циклом.
Гидравлическая система создаёт необходимое для брикетирования давление, а главный гидроцилиндр приводит в движение главный прессующий плунжер, уплотняя и формируя материал в полости пресс-формы. Фактическое давление прессования и параметры цикла определяются с учётом типа металла, условий подачи и требований к брикету.
При обработке металлической стружки, содержащей жидкость, часть СОЖ или масла, отделившаяся в процессе прессования, отводится через дренажные элементы в систему сбора жидкости. Таким образом, прессование и сбор жидкости выполняются в рамках одного технологического цикла.
Система управления на базе ПЛК координирует прессование, выдержку под давлением, декомпрессию, выталкивание брикета и возврат в исходное положение в заданной последовательности. Она также обрабатывает сигналы блокировок оборудования и датчиков, обеспечивая выполнение автоматического цикла всеми исполнительными механизмами согласно заданной логике управления.
Прессы TITAN для брикетирования металлической стружки применяются в реальных проектах в разных странах, с различными материалами и производственными условиями. От загрязнённой маслом чугунной и алюминиевой стружки до различных отходов механообработки — TITAN подбирает оборудование и вспомогательную конфигурацию с учётом характеристик материала и условий площадки, а эффективность решения подтверждается фактическими результатами эксплуатации.
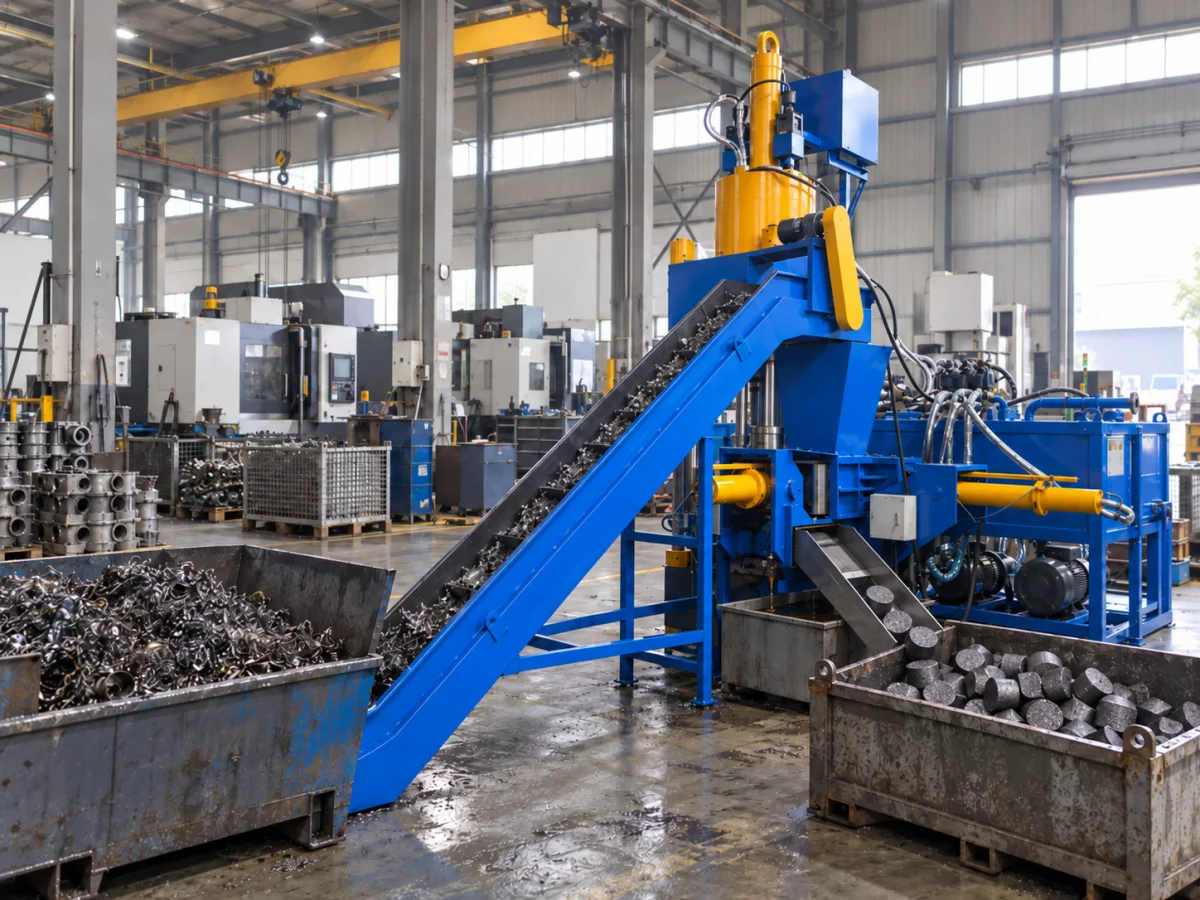
В механическом цехе клиента постоянно образуется стружка серого чугуна и стружка высокопрочного чугуна, загрязнённая маслом. Рыхлая стружка с маслом загрязняла рабочую зону, а при прямой сдаче на металлургический завод не соответствовала требованиям к загрузке в печь.
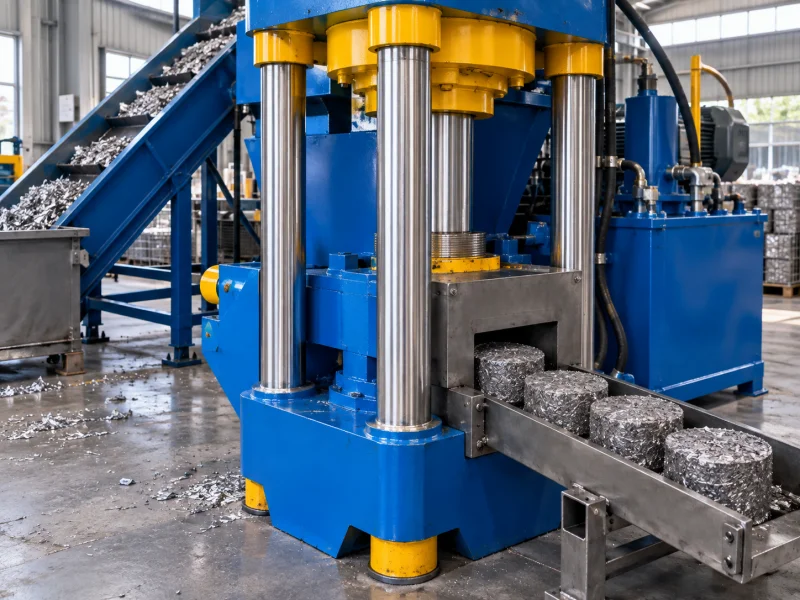
Предприятие клиента занимается точным литьём и перерабатывает около 80 тонн алюминиевой стружки в месяц. Режущее масло, остающееся на стружке, загрязняло рабочую зону и приводило к постоянным потерям масла.
КонфигурацияВертикальный пресс для брикетирования металлической стружки Y83L-360 + устройство для сбора масла. В процессе брикетирования алюминиевой стружки режущее масло отделяется и собирается, что позволяет уменьшить загрязнение рабочей зоны и потери масла.
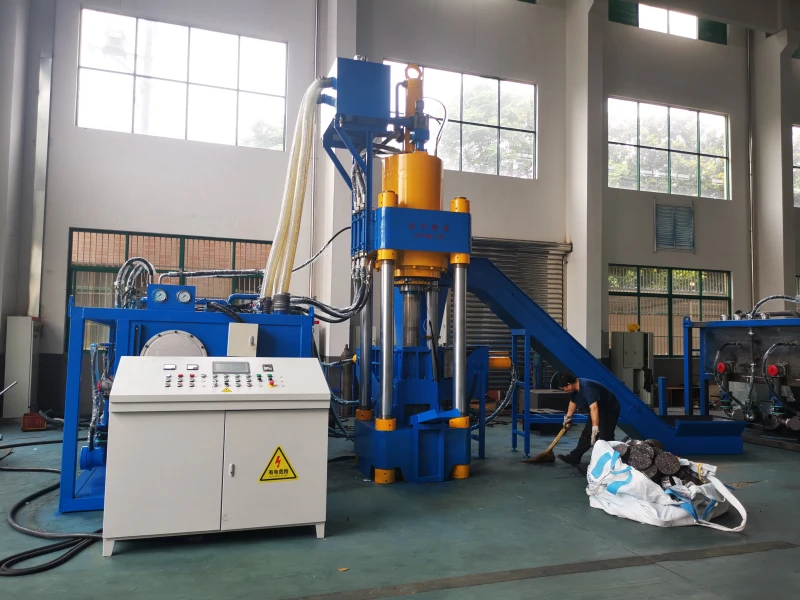
Заказчик — металлообрабатывающее предприятие в Фошане, провинция Гуандун, на котором ежемесячно образуется более 50 тонн железной стружки. До реализации проекта стружку постоянно собирали в цехе и хранили россыпью. Когда зона хранения была почти заполнена, накопленный материал вывозили одной партией.
КонфигурацияДля решения этих задач TITAN установила вертикальный пресс для брикетирования металлической стружки Y83L-630 с баком для сбора СОЖ. Под высоким давлением рыхлая железная стружка формируется в более компактные брикеты, а часть СОЖ, отделяющаяся во время прессования, поступает в сборный бак.
Приведённые результаты основаны на данных конкретных клиентских проектов. Фактический результат брикетирования и экономический эффект могут различаться в зависимости от материала, условий подачи, конфигурации оборудования, условий эксплуатации и местного уровня затрат.
Отзыв клиента, использующего это оборудование TITAN в реальном проекте по переработке металлолома.
Компания TITAN хорошо разобралась в сложностях, с которыми мы сталкивались при переработке алюминиевой стружки, и предложила надежное решение, которое повысило эффективность хранения, снизило транспортные расходы и помогло нам получать больше отдачи от переработки металлолома.
Сервис TITAN не заканчивается поставкой оборудования. В зависимости от потребностей проекта мы можем выполнить монтаж оборудования и пусконаладочные работы, провести обучение операторов, а после пуска оборудования предоставлять техническую поддержку, включая удалённую диагностику, полевой сервис и поставку запасных частей, чтобы поддерживать работу оборудования.
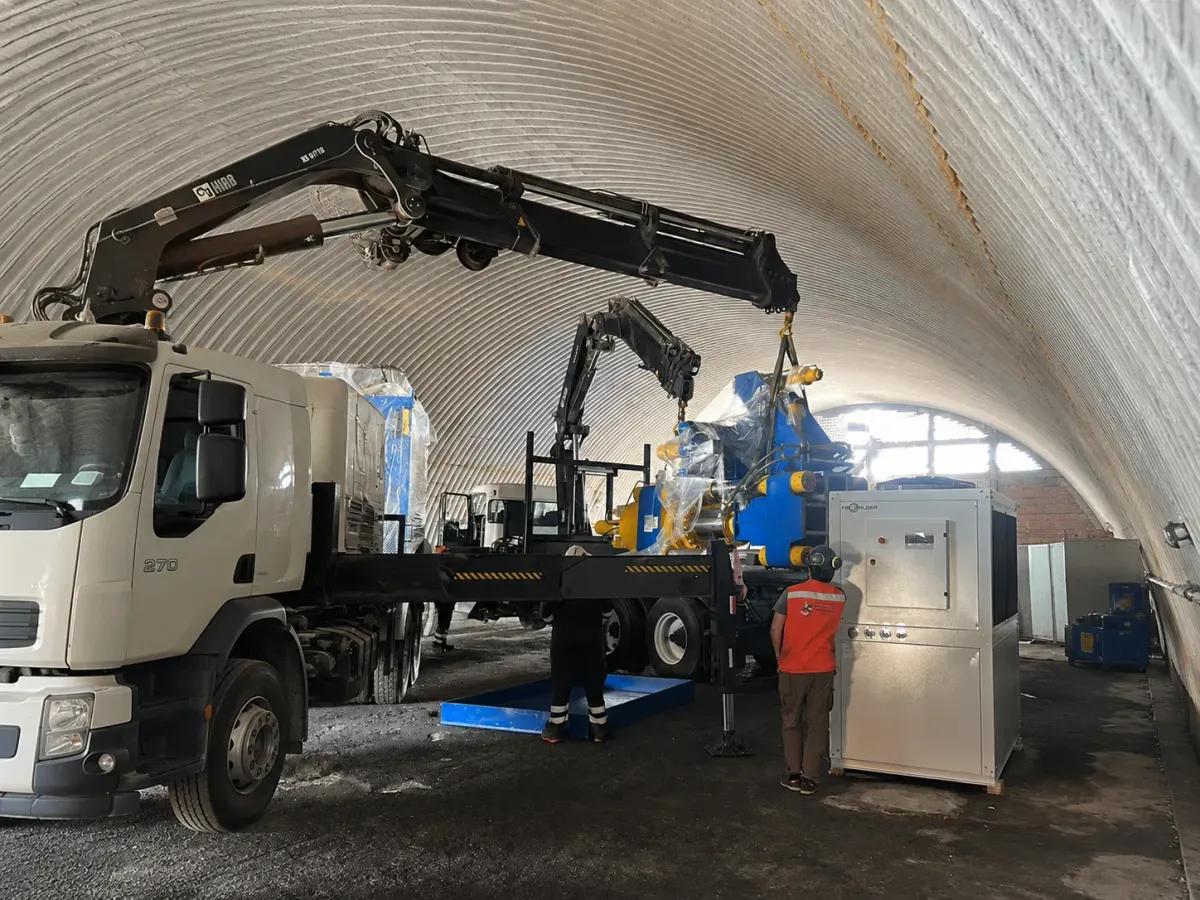
В соответствии с конфигурацией оборудования и проекта выполняются установка машины на рабочее место, подключение трубопроводов и электрические подключения, чтобы подготовить оборудование к пусконаладочным работам.
Выполняется совместная наладка гидравлической, электрической систем и системы управления, проверяются последовательность операций и рабочее состояние оборудования, чтобы каждый исполнительный механизм выполнял цикл брикетирования в соответствии с заданной логикой.
Обучение проводится на работающем оборудовании и охватывает порядок включения и остановки машины, настройку параметров, действия при нештатных ситуациях, безопасную эксплуатацию и базовое ежедневное обслуживание, чтобы персонал на площадке освоил основные процедуры работы с оборудованием.
После пуска оборудования TITAN может помогать с удалённой диагностикой на основании признаков неисправности, аварийных сообщений и рабочего состояния оборудования. Если требуется дальнейшее вмешательство, могут быть предоставлены полевой сервис и соответствующие запасные части.
Конкретный объём монтажных работ, полевого сервиса и гарантии определяется конфигурацией проекта, регионом поставки и условиями договора.
Чем точнее данные о материале отражают фактические условия эксплуатации, тем точнее можно подобрать модель оборудования, способ подачи и состав необходимого вспомогательного оборудования.
Из какого металла состоит ваша стружка? Например: алюминий, сталь, железо, чугун, медь, нержавеющая сталь, титан, магний и т. д. Если образуется несколько видов стружки, укажите основные материалы отдельно.
Это короткая стружка, частицы, порошок или длинная стружка? Длина стружки, степень скручивания, размер частиц и степень спутывания влияют на накопление, транспортировку и способ подачи. Для некоторых материалов может потребоваться предварительная обработка.
Содержит ли стружка СОЖ, масло или другие примеси? Необходимо знать примерное содержание жидкости, а также наличие пластика, древесных отходов, песка, камней, обломков инструмента, концов прутков или других крупных посторонних предметов, чтобы определить необходимость отделения жидкости, удаления посторонних включений или другой предварительной обработки.
Какой объём металлической стружки необходимо перерабатывать в час или в сутки? Укажите количество стружки, образующейся при нормальном производственном режиме. Если есть конкретные требования к размерам или плотности брикетов либо к их последующему использованию при плавке, укажите их, чтобы подобрать подходящую модель оборудования и конфигурацию прессования.
Сколько свободного места имеется на площадке? Как планируется подавать материал? Укажите примерное пространство для установки и уточните, будет ли использоваться ручная подача, подъёмный конвейер или подключение к существующей системе обработки стружки. Это поможет определить, какой вариант — вертикальный или горизонтальный — подходит лучше, а также подобрать соответствующую конфигурацию накопления и транспортировки.