Какие факторы влияют на плотность и качество формования брикетов из металлической стружки?
Даже если две партии металлической стружки подходят для брикетирования, полученные из них брикеты могут различаться.
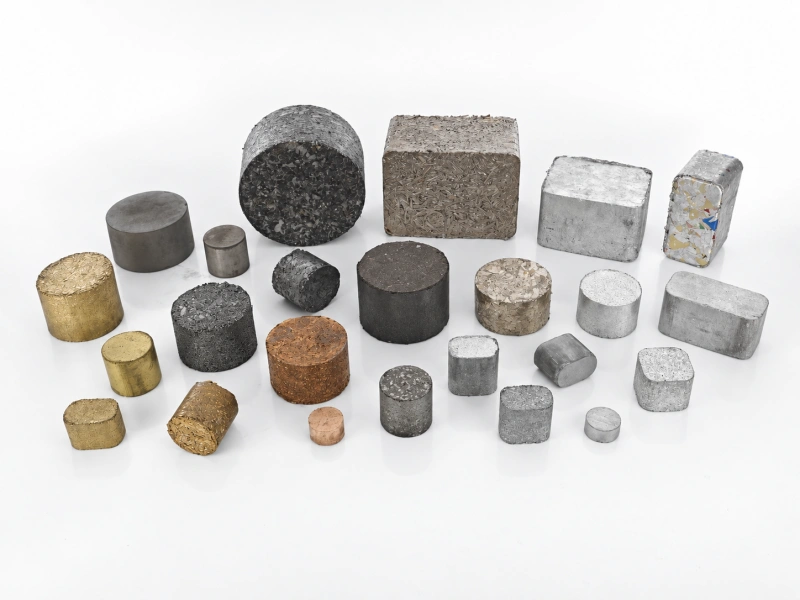
Одни брикеты получаются более плотными и цельными, а результаты от цикла к циклу остаются относительно стабильными. Другие также могут нормально формироваться, но иметь меньшую плотность, заметнее проявлять упругое восстановление или разрыхление после выхода из матрицы либо сильнее различаться между отдельными партиями.
Такие различия нельзя объяснять только тем, «достаточно ли высокое давление создаёт оборудование».
Конечная плотность и качество формования брикета в основном определяются двумя группами факторов:
С одной стороны — тем, как уплотняется сам материал;
С другой — тем, какие фактические условия прессования и формования обеспечивает оборудование.
Поэтому главный вопрос заключается не в одном отдельном параметре машины, а в том:
Состояние самого материала определяет, насколько легко он уплотняется
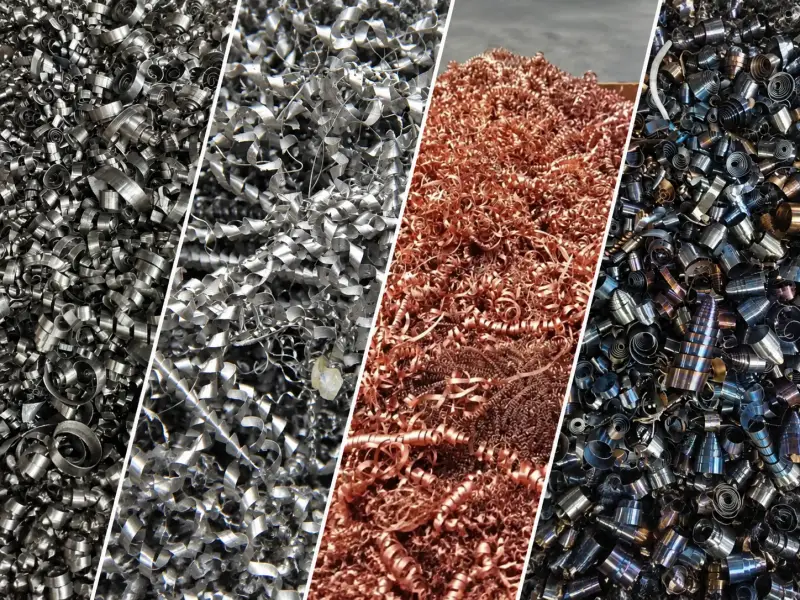
Различные металлы отличаются твёрдостью, пластичностью и характером деформации. Поэтому под одинаковым внешним давлением они уплотняются по-разному.
На этот процесс также влияет форма самой стружки.
Мелкие частицы, короткая дроблёная и закрученная стружка в рыхлом состоянии образуют разную структуру пустот. После поступления в матрицу материал сначала должен перераспределиться, сместиться и заполнить пустоты, а затем уже подвергаться дальнейшей деформации и уплотнению.
Поэтому даже при одинаковой массе и одинаковом материале две партии стружки могут начинать сжатие из совершенно разных начальных состояний укладки, если одна партия более мелкая, а другая — более закрученная и объёмная.
Содержание жидкости и примесей также влияет на условия уплотнения.
Определённое количество СОЖ может быть выдавлено в процессе прессования. Однако если количество или распределение связанной жидкости заметно меняется от партии к партии, поведение материала при подаче, прессовании и формовании также может различаться.
Аналогично, если содержание и распределение неметаллических примесей отличаются между партиями, меняются контакт между частицами стружки, заполнение пустот и характер уплотнения.
Поэтому неизменные настройки оборудования не означают, что каждая партия исходного материала даст абсолютно одинаковый результат.
Физическое состояние исходного материала само по себе является важной переменной, влияющей на конечную плотность и качество формования.
Фактическая степень уплотнения зависит не только от усилия оборудования
Усилие основного прессования является важным условием процесса брикетирования, однако само по себе оно не отражает фактическую степень уплотнения материала.
Одна и та же сила, действующая на разные эффективные площади прессования, создаёт разные условия уплотнения.
В инженерных расчётах это воздействие можно описывать через удельное давление прессования — показатель прессующего воздействия, приходящегося на единицу эффективной площади прессования материала.
Усилие основного прессования, удельное давление прессования и рабочее давление гидравлической системы — это разные инженерные величины, и их не следует считать взаимозаменяемыми параметрами.
Поэтому при оценке степени уплотнения необходимо рассматривать это усилие вместе с эффективной площадью прессования.
Эффективная площадь, в свою очередь, связана с размерами матрицы и поперечным сечением формуемого брикета.
Это означает, что даже при одинаковом номинальном усилии основного прессования двух машин различия в размерах матрицы, сечении формования или фактическом состоянии материала могут создавать разные условия уплотнения.
Поэтому нельзя исходить из простой логики:
чем больше усилие оборудования, тем плотнее брикет.
Более точная взаимосвязь выглядит так:
Подробнее о различиях между усилием основного прессования, удельным давлением прессования и рабочим давлением гидравлической системы см. «Ключевые технологии брикетирования металлической стружки».
Стабильность процесса определяет, насколько одинаковыми будут результаты разных циклов
Стабильный брикет — результат соответствия состояния материала условиям прессования
Плотность и качество формования брикетов из металлической стружки нельзя оценивать только со стороны оборудования или только со стороны сырья.
Правильнее рассматривать обе стороны вместе:
| Со стороны материала | Со стороны прессования |
|---|---|
| Вид металла и характеристики деформации | Фактические условия уплотнения |
| Форма стружки и начальное состояние укладки | Усилие основного прессования и эффективная площадь прессования |
| Содержание жидкости и примесей | Размеры матрицы и условия ограничения материала |
| Стабильность материала от партии к партии | Стабильность подачи, предварительного прессования, основного прессования, выдержки под давлением и декомпрессии |
Если состояние материала заметно меняется, итоговый брикет также может измениться, даже если настройки оборудования остаются прежними.
И наоборот, если исходный материал практически одинаков, но меняются условия подачи, прессования или формования, плотность и целостность брикета также могут колебаться.
Поэтому простое повышение давления не обязательно решит проблему с результатом брикетирования.
Сначала необходимо определить, где произошло изменение — со стороны материала или со стороны прессования.
Кроме того, необходимо различать несколько разных результатов:
Характеризует массу на единицу объёма и показывает, до какой степени материал был уплотнён.
Характеризует способность брикета сопротивляться разрушению, осыпанию и заметной деформации при перемещении, транспортировании или последующей обработке. Когда требуется только качественно оценить сохранность готового брикета, в контексте можно говорить о его целостности.
Характеризует, позволяют ли несколько последовательных циклов прессования получать близкие и стабильные результаты. Таким образом, более высокая плотность и более стабильное формование — не одно и то же, а плотность брикета не равна его механической прочности.
Подробнее о брикетировании металлической стружки