¿Cuál es la diferencia entre las briquetadoras verticales y horizontales de virutas metálicas?
Una briquetadora vertical de virutas metálicas y una briquetadora horizontal de virutas metálicas utilizan el mismo principio básico de briquetado: las virutas metálicas sueltas entran en una zona de compresión y se compactan y conforman mediante presión hidráulica.
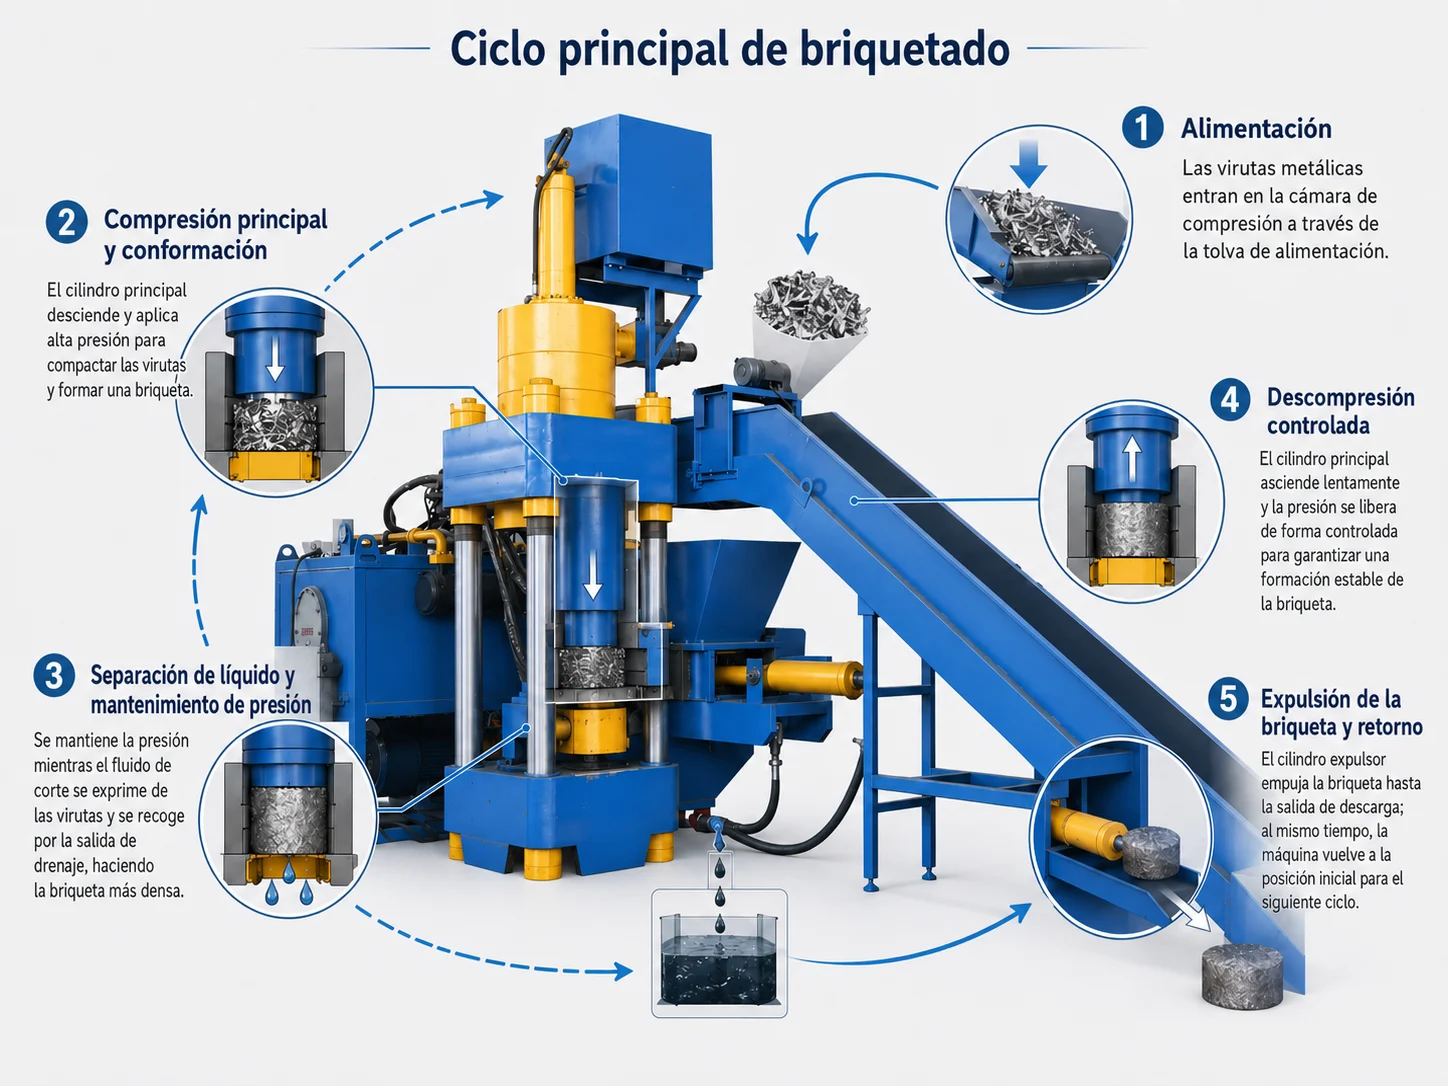
Si primero necesita conocer el ciclo completo de prensado, desde la alimentación hasta la formación de la briqueta, consulte “¿Cómo funciona una briquetadora de virutas metálicas?”
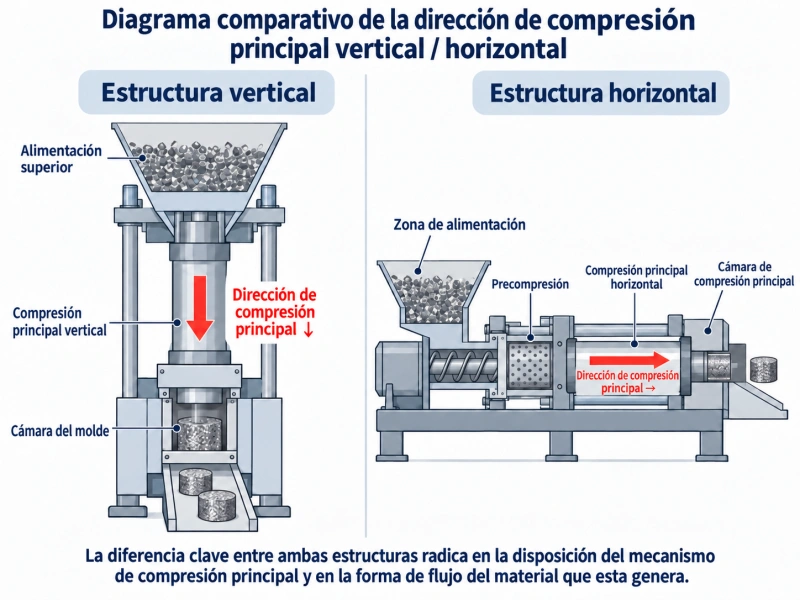
La diferencia más evidente entre ambas configuraciones es la orientación del mecanismo principal de prensado.
En la configuración vertical, el mecanismo principal de prensado está dispuesto en sentido vertical. El material normalmente entra por la parte superior del equipo y el cilindro principal realiza el prensado de arriba hacia abajo.
En la configuración horizontal, el mecanismo principal de prensado está dispuesto horizontalmente. Una vez que el material entra en la zona de alimentación, se desplaza en sentido horizontal hacia la cámara de compresión principal, donde se realiza el prensado.
Sin embargo, decir simplemente que una trabaja en sentido vertical y la otra en sentido horizontal solo describe la diferencia superficial.
Cuando cambia la dirección del prensado principal, también pueden cambiar la disposición general del equipo, el uso del espacio, la organización de la alimentación, la estructura de precompresión y la forma de integrar la automatización.
Por eso, para comprender realmente la diferencia entre las configuraciones vertical y horizontal, no basta con observar la forma exterior del equipo. Es necesario analizar cómo organiza cada diseño toda la trayectoria de las virutas metálicas, desde la alimentación hasta el conformado.
Configuración vertical: alimentación y compresión organizadas en sentido vertical
Una briquetadora vertical de virutas metálicas normalmente utiliza alimentación superior y prensado vertical.
Las virutas metálicas suelen entrar primero en la tolva situada en la parte superior del equipo y después pasan a la zona de compresión inferior. El vástago del cilindro principal se desplaza de arriba hacia abajo y comprime el material dentro de la cavidad de la matriz hasta formar la briqueta. Una vez terminado el prensado, la briqueta se descarga por la parte inferior del equipo o mediante la estructura de descarga correspondiente.
Como el mecanismo principal de prensado está dispuesto en sentido vertical, esta configuración suele requerir menos espacio horizontal, aunque la altura total del equipo normalmente es mayor.
Esta disposición permite concentrar relativamente la estructura principal del equipo y mantener compacta la zona de compresión.
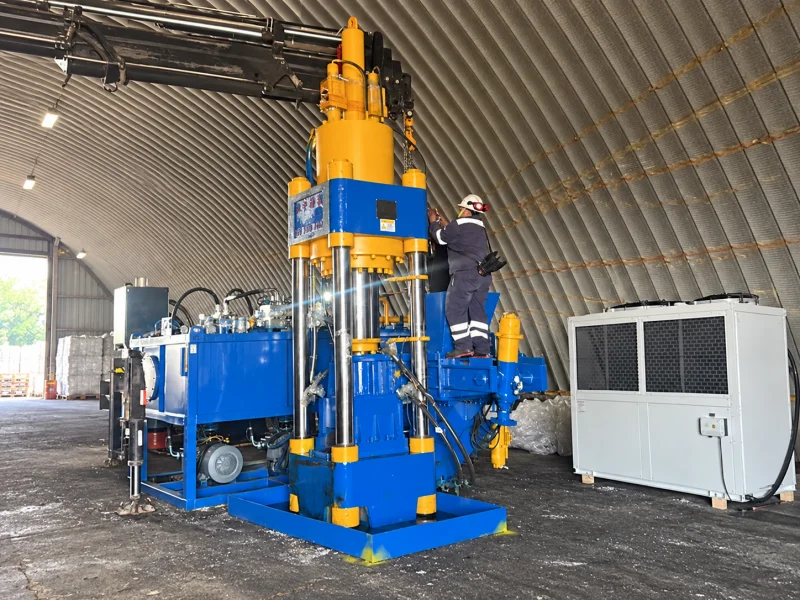
En cuanto a la alimentación, la briquetadora vertical puede cargarse manualmente a través de la tolva o, según las necesidades del sitio, puede incorporar equipos de elevación o transporte para introducir las virutas metálicas en la tolva.
En entornos de producción donde la organización de la alimentación es relativamente sencilla, esta configuración suele ser fácil de implantar.
Sin embargo, en una configuración vertical el material debe seguir entrando de manera estable desde la parte superior hasta la zona de compresión.
Si las virutas presentan una fuerte tendencia a curvarse, enredarse o formar puentes, la capacidad del material para pasar de forma estable desde la tolva hasta la zona de compresión adquiere mayor importancia.
Este punto está relacionado con la forma física de las virutas y con su aptitud para entrar directamente al briquetado, por lo que no se desarrolla más en este módulo.
Configuración horizontal: precompresión, compresión principal y alimentación continua organizadas en sentido horizontal
Una briquetadora horizontal de virutas metálicas dispone el mecanismo principal de prensado en sentido horizontal.
El material también puede entrar primero a través de una tolva, pero después de hacerlo, la trayectoria de alimentación y compresión es diferente de la utilizada en la configuración vertical.
Según el conocimiento técnico de TITAN sobre equipos horizontales, una configuración típica utiliza precompresión y compresión principal de manera coordinada.
Después de que las virutas metálicas entran en la zona de alimentación, el mecanismo de precompresión realiza primero una organización inicial y una compactación preliminar del material suelto, y después lo introduce en la cámara de compresión principal. A continuación, el mecanismo principal de prensado completa el prensado final a alta presión en sentido horizontal.
Por lo tanto, una configuración horizontal no consiste simplemente en colocar “de lado” una máquina vertical.
Puede aprovechar una mayor longitud horizontal para organizar la alimentación, la precompresión, la compresión principal y la expulsión de la briqueta siguiendo una trayectoria continua del material.
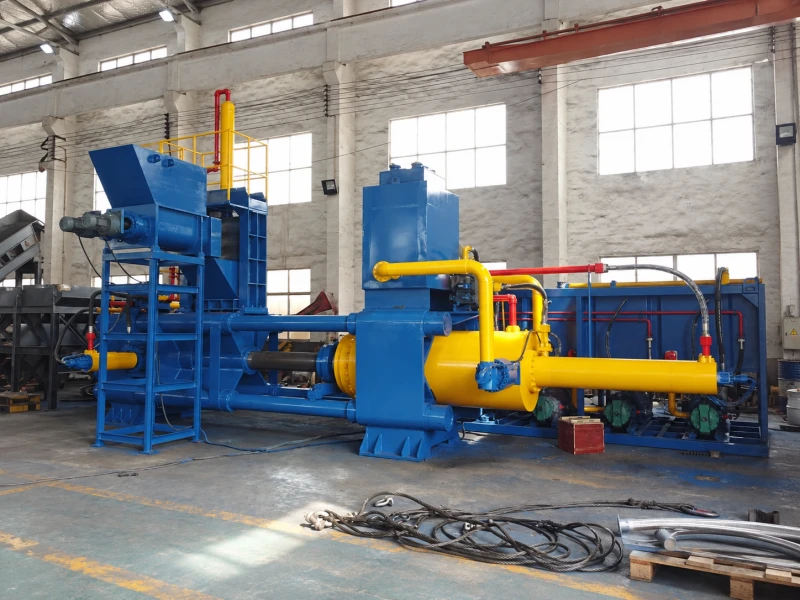
Para conocer con mayor detalle por qué la precompresión, la restricción de la matriz, el mantenimiento de presión y el control hidráulico influyen en el proceso de briquetado, consulte “Tecnologías fundamentales del briquetado de virutas metálicas.”
Con el diseño auxiliar adecuado, la briquetadora horizontal también puede conectarse con mayor facilidad a tolvas, equipos de transporte, equipos de pretratamiento y transportadores de descarga para formar un sistema continuo de procesamiento de residuos metálicos.
Como consecuencia, normalmente requiere más espacio horizontal de instalación y presenta una organización más compleja de los actuadores y las secuencias de control internas.
Principales diferencias entre las configuraciones vertical y horizontal
Al comparar ambas configuraciones, las diferencias principales pueden resumirse de la siguiente manera:
Esta tabla describe diferencias generales entre ambas configuraciones; no significa que una sea necesariamente mejor que la otra.
La configuración vertical y la horizontal son, ante todo, dos formas distintas de disposición mecánica.
Solo cuando la estructura del equipo se analiza junto con el estado real del material, el ritmo de producción y las condiciones del sitio, estas diferencias estructurales se convierten en diferencias prácticas de operación.
| Aspecto de comparación | Briquetadora vertical de virutas metálicas | Briquetadora horizontal de virutas metálicas |
|---|---|---|
| Dirección del prensado principal | Vertical | Horizontal |
| Alimentación y avance del material | Normalmente entra en la zona de compresión a través de una tolva superior; puede utilizar carga manual, elevación o transporte | Normalmente entra en la zona de alimentación a través de una tolva y puede avanzar posteriormente hacia la cámara de compresión principal mediante un mecanismo de precompresión |
| Estructura de compresión | Mecanismo principal de prensado relativamente concentrado | Puede utilizar una estructura coordinada de precompresión y compresión principal |
| Características de espacio | Menor ocupación horizontal y mayor altura del equipo | Mayor ocupación horizontal; los requisitos de altura de la nave suelen ser más fáciles de acomodar |
| Organización de la alimentación | Adecuada para formas de alimentación relativamente concentradas y directas | Facilita la organización de una alimentación continua |
| Integración de automatización | Puede utilizar control automático y conectarse a equipos externos de alimentación | Facilita la integración con equipos de transporte, pretratamiento y descarga para formar un sistema continuo |
| Complejidad estructural | Relativamente sencilla y compacta | Mayor complejidad de actuadores y organización del sistema |
| Características de mantenimiento | La estructura concentrada permite un mantenimiento relativamente directo | Al contar con más componentes y mecanismos de actuación, los requisitos de mantenimiento suelen ser mayores |
La diferencia estructural cambia, sobre todo, la manera en que el equipo se integra en el proceso de producción
La diferencia más importante entre una briquetadora vertical y una horizontal no es únicamente la dirección en la que se mueve el pisón.
El cambio de orientación también modifica la manera en que el equipo recibe el material, utiliza el espacio disponible de la planta y se conecta con los equipos anteriores y posteriores del proceso.
Si la etapa de briquetado funciona de manera relativamente independiente, las virutas metálicas se recolectan primero y después se introducen de forma concentrada en el equipo, y la función principal de la máquina consiste en realizar la alimentación, el prensado y la expulsión de la briqueta, una configuración vertical puede completar todo el proceso mediante una disposición mecánica relativamente concentrada.
Si el sitio de producción requiere que las virutas entren de manera continua al proceso de briquetado y que el equipo se conecte además con sistemas de transporte, pretratamiento, recolección de líquido o descarga automática, una configuración horizontal ofrece más espacio para organizar estos procesos a lo largo de una línea de producción horizontal.
Por lo tanto, la diferencia entre ambas configuraciones puede entenderse así:
La configuración vertical concentra la alimentación y el prensado a lo largo del eje vertical;
La configuración horizontal permite organizar con mayor amplitud la alimentación, la precompresión, la compresión principal y el transporte continuo a lo largo del eje horizontal.
Sin embargo, la estructura del equipo es solo una de las dimensiones que deben evaluarse.
Antes de decidir entre una configuración vertical y una horizontal, la cuestión más básica sigue siendo si el tipo de material, la forma física, el contenido de líquido y las impurezas de las virutas metálicas ya cumplen las condiciones necesarias para el briquetado.
Para conocer cuándo distintos tipos de viruta pueden entrar directamente al briquetado y cuándo pueden necesitar un tratamiento previo, consulte “¿Qué virutas metálicas son aptas para briquetado?”
Por lo tanto, no debe determinarse si un equipo es adecuado para unas virutas metálicas concretas únicamente a partir de la denominación “vertical” u “horizontal”.
La configuración del equipo debe evaluarse conjuntamente con el estado del material, la capacidad de procesamiento, el espacio disponible y los requisitos de automatización.
La selección de la configuración debe considerar conjuntamente
Continúe aprendiendo sobre el briquetado de virutas metálicas