¿Cómo funciona una briquetadora de virutas metálicas?
Una briquetadora de virutas metálicas utiliza principalmente un sistema hidráulico para generar la fuerza de prensado. El sistema acciona el pisón, que comprime las virutas metálicas dentro de la cavidad de la matriz, compactando progresivamente el material suelto hasta formar briquetas metálicas regulares bajo la restricción de la matriz.
Si se observa el ciclo completo de la máquina, el briquetado no consiste simplemente en “presionar hacia abajo” o “empujar hacia adelante” una sola vez. Es un proceso en el que varias acciones se ejecutan de forma continua y en una secuencia definida.
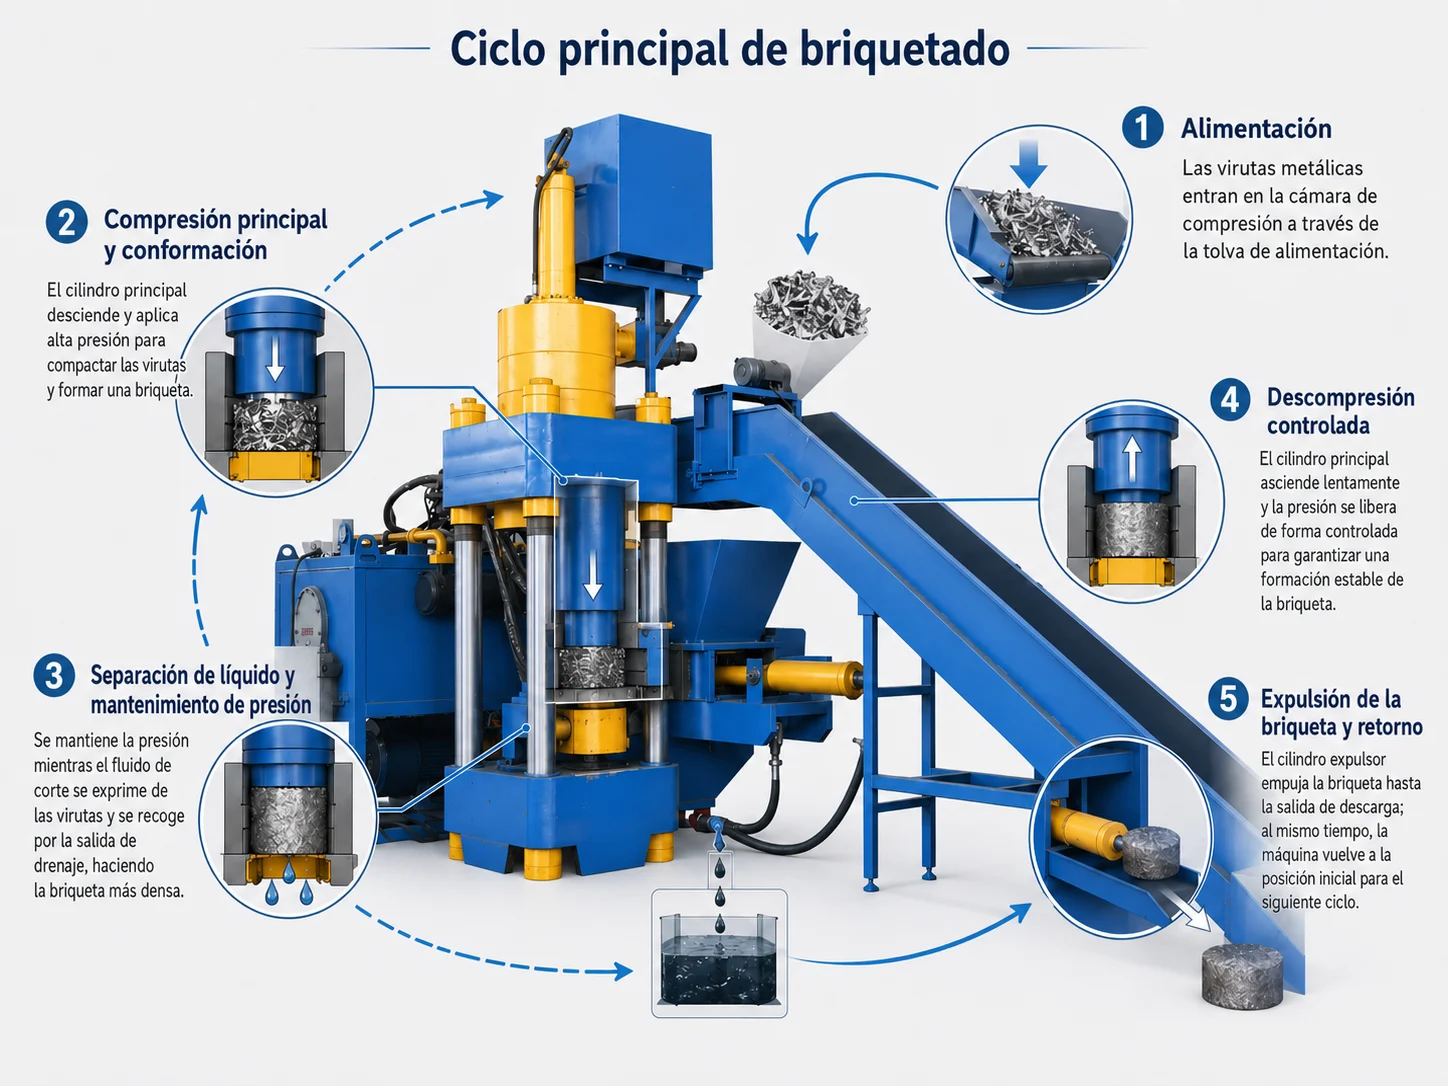
En equipos que incorporan una estructura de precompresión, un ciclo típico de briquetado puede resumirse así:
- 01Alimentación
- 02Precompresión
- 03Compresión principal
- 04Mantenimiento de presión
- 05Descompresión
- 06Expulsión de la briqueta
- 07Retorno a la posición inicial
La acción de precompresión y la estructura utilizada varían según el equipo.
Las configuraciones específicas de alimentación, precompresión, drenaje de líquido y expulsión de la briqueta pueden variar entre distintos diseños de máquina. Lo que se describe aquí es la lógica general de funcionamiento del briquetado de virutas metálicas, no una secuencia de movimientos mecánicos idéntica para todos los equipos.
En virutas metálicas que contienen cierta cantidad de fluido de corte o de lubricación, parte del líquido también puede expulsarse durante la compresión y recogerse mediante una estructura de recolección de líquido.
Por lo tanto, para entender cómo funciona una prensa briquetadora no basta con observar cuánta presión se aplica. Lo importante es comprender cómo entra el material en la zona de compresión y cómo se coordinan las distintas acciones hidráulicas para completar un ciclo de briquetado.
Alimentación y precompresión: establecer un estado estable del material antes de la compresión principal
Las virutas metálicas entran primero en el equipo mediante una tolva, un dispositivo de transporte u otro método de alimentación.
Las virutas metálicas sueltas contienen una gran cantidad de espacios vacíos, y tanto su voluminosidad como su forma física pueden variar. Por ello, en los equipos que incorporan una estructura de precompresión, el material se somete primero a una compactación y acondicionamiento iniciales después de alcanzar la posición establecida.
La función de la precompresión no es completar el conformado final, sino concentrar aún más el material suelto para que entre en la zona de compresión principal en un estado más estable.
Las prensas briquetadoras de virutas metálicas con distintas configuraciones pueden utilizar diferentes métodos de alimentación y precompresión. Por eso, la precompresión no implica que todos los equipos deban utilizar exactamente la misma estructura mecánica.
Compresión principal: reducción de volumen y conformado dentro de la cavidad de la matriz
Cuando comienza la etapa de compresión principal, el sistema hidráulico acciona el mecanismo principal de prensado y el pisón aplica presión de forma continua sobre las virutas metálicas dentro de la cavidad de la matriz.
A medida que disminuye el espacio disponible para la compresión, los vacíos entre las virutas sueltas se reducen progresivamente y el material se compacta hasta alcanzar un estado más denso.
Al mismo tiempo, la cavidad de la matriz limita el movimiento del material, de manera que las virutas compactadas forman una briqueta con la sección y las dimensiones establecidas.
Si el material contiene cierta cantidad de fluido de corte o de lubricación, parte del líquido se expulsa de entre las virutas durante la compresión y se separa del material sólido mediante las estructuras de drenaje y recolección de líquido dispuestas en la zona de compresión.
Mantenimiento de presión y descompresión: completar la transición entre estados de prensado
Cuando el equipo alcanza la presión o la posición de prensado establecidas, normalmente no pasa de inmediato a la expulsión de la briqueta. Primero mantiene el estado de prensado actual durante un tiempo determinado.
Esta etapa se denomina mantenimiento de presión.
Una vez finalizado el mantenimiento de presión, el sistema realiza la descompresión, libera la presión de prensado y permite que el equipo pase del estado de prensado a alta presión al estado de expulsión de la briqueta.
El tiempo específico de mantenimiento de presión y el proceso de descompresión no son valores fijos. Pueden ajustarse según la estructura del equipo, el estado del material y los parámetros de control.
Por lo tanto, el mantenimiento de presión y la descompresión no son acciones adicionales independientes del proceso de briquetado, sino etapas que forman parte del ciclo completo de prensado.
La razón por la que es necesario mantener la presión, por qué debe controlarse la liberación de presión y cómo estos procesos afectan el conformado y el funcionamiento del sistema hidráulico se explican con mayor detalle en “Tecnologías fundamentales del briquetado de virutas metálicas.”
Expulsión de la briqueta y retorno a la posición inicial: finalizar un ciclo y preparar el siguiente
Una vez finalizado el prensado y liberada la presión, la briqueta metálica ya formada se extrae de la cavidad de la matriz.
Según la estructura del equipo, la briqueta puede expulsarse en distintas direcciones antes de pasar a un dispositivo de recepción, un equipo de transporte o una etapa posterior de traslado.
Una vez completada la expulsión de la briqueta, el mecanismo principal de prensado y los demás actuadores regresan a sus posiciones iniciales. Las estructuras de descarga correspondientes vuelven a cerrarse y el equipo recupera el estado necesario para la siguiente alimentación.
Con esto termina un ciclo completo de briquetado.
En equipos con control automático, sistemas de control, como un PLC, pueden coordinar, de acuerdo con el programa establecido, la secuencia de movimiento de los distintos mecanismos, los enclavamientos y el control del ciclo. De esta forma, la alimentación, la compresión, la expulsión de la briqueta y el retorno pueden integrarse en un ciclo de producción repetitivo.
Ciclo completo de funcionamiento de una briquetadora de virutas metálicas
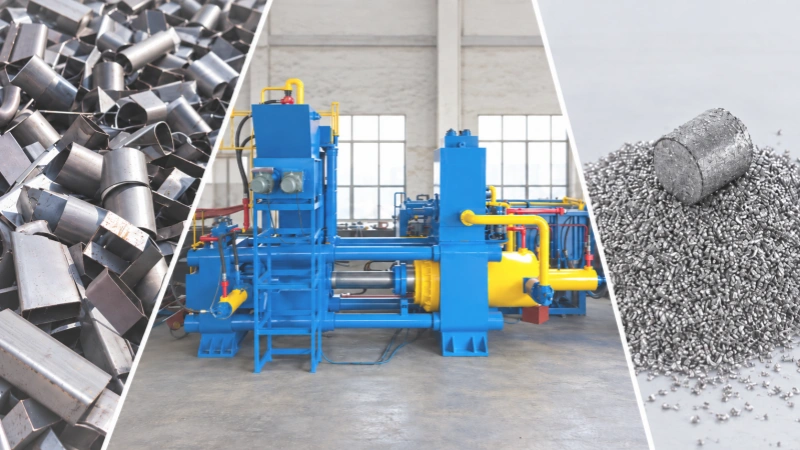
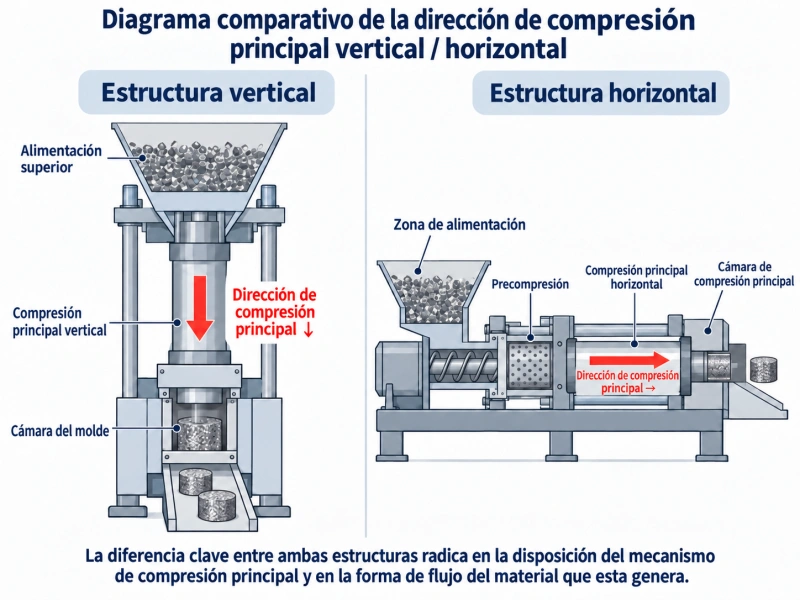
Los equipos verticales y horizontales se mueven en direcciones distintas, pero comparten el mismo principio básico
Las briquetadoras de virutas metálicas pueden adoptar distintas configuraciones estructurales.
En los equipos verticales, el mecanismo principal de prensado normalmente se desplaza en dirección vertical. En los equipos horizontales, el mecanismo principal de prensado trabaja en dirección horizontal y puede combinarse con diferentes configuraciones de alimentación y precompresión.
Por ello, ambos tipos de equipo presentan diferencias en la dirección de movimiento, la disposición de la alimentación y la distribución general de la máquina.
Sin embargo, independientemente de la configuración utilizada, la tarea básica no cambia:
Introducir las virutas metálicas en un espacio de compresión limitado, compactarlas y conformarlas mediante presión controlada y, posteriormente, expulsar la briqueta formada para iniciar el siguiente ciclo.
Las diferencias estructurales entre ambos tipos de equipo no se desarrollan más en este artículo. Para profundizar en ellas, consulte “¿Cuál es la diferencia entre las briquetadoras verticales y horizontales de virutas metálicas?”
Una vez entendido el ciclo completo de briquetado, surge una cuestión más profunda: ¿por qué estas acciones pueden realizar de forma estable la compactación, el conformado, el mantenimiento de presión y la descompresión?
Para responderla, es necesario comprender con mayor detalle las tecnologías fundamentales en las que se basa el briquetado de virutas metálicas.
Continúe aprendiendo sobre el briquetado de virutas metálicas