В чём разница между вертикальным и горизонтальным прессами для брикетирования металлической стружки?
Вертикальный пресс для брикетирования металлической стружки и горизонтальный пресс для брикетирования металлической стружки работают по одному базовому принципу: рыхлая металлическая стружка поступает в зону прессования, где под действием гидравлического давления уплотняется и формуется в брикет.
Если сначала необходимо разобраться в полном цикле от подачи материала до формирования брикета, см. «Как работает пресс для брикетирования металлической стружки?»
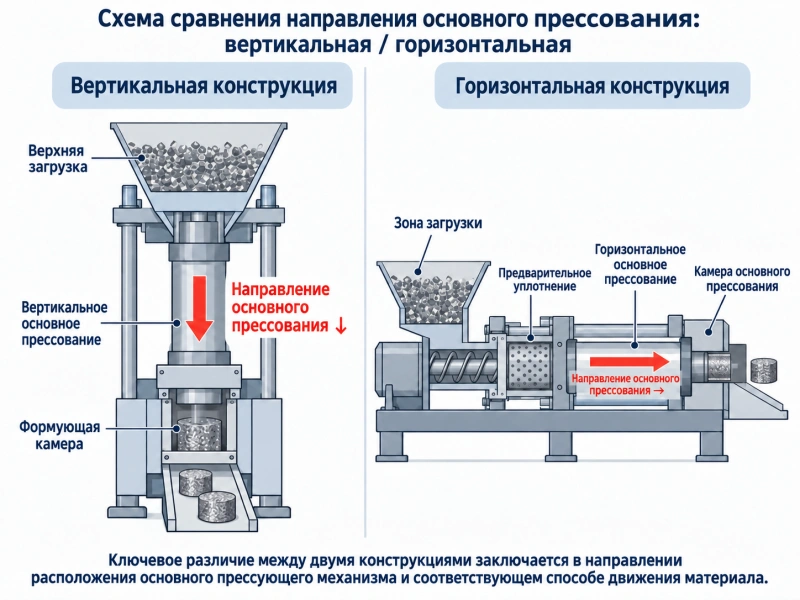
Наиболее очевидное различие между двумя компоновками — направление расположения основного прессующего механизма.
При вертикальной компоновке основной прессующий механизм расположен вертикально. Материал обычно подаётся сверху, а цилиндр основного прессования выполняет прессование сверху вниз.
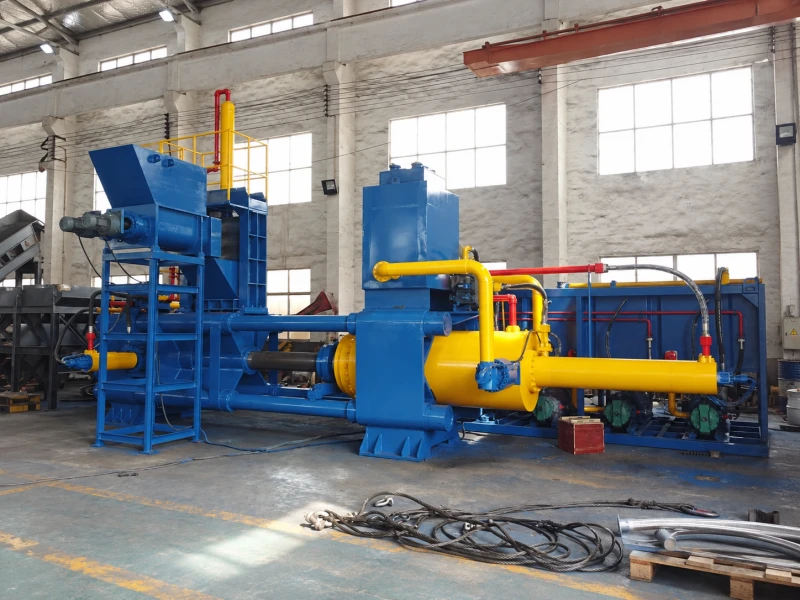
При горизонтальной компоновке основной прессующий механизм расположен горизонтально. После поступления в зону подачи материал перемещается в горизонтальном направлении в камеру основного прессования, где выполняется прессование.
Однако формулировка «один прессует вертикально, другой горизонтально» описывает только внешнюю сторону различий.
Изменение направления основного прессования также влияет на общую компоновку оборудования, использование производственной площади, организацию подачи, структуру предварительного прессования и способ интеграции автоматизации.
Поэтому для понимания различий между вертикальной и горизонтальной компоновкой важно смотреть не столько на внешний вид оборудования, сколько на то, как каждая конструкция организует всю траекторию металлической стружки от подачи до формирования брикета.
Вертикальная компоновка: подача и прессование организованы по вертикали
Вертикальный пресс для брикетирования металлической стружки обычно использует верхнюю загрузку и вертикальное прессование.
Металлическая стружка сначала поступает в бункер в верхней части оборудования, а затем — в расположенную ниже зону прессования. Шток цилиндра основного прессования движется сверху вниз и вдавливает материал в полость матрицы, где формируется брикет. После завершения прессования брикет выгружается через нижнюю часть оборудования либо через предусмотренный конструкцией узел выгрузки.
Поскольку основной прессующий механизм расположен по вертикали, такая компоновка обычно требует меньше горизонтальной площади, но общая высота оборудования, как правило, больше.
Такое расположение позволяет сделать основную конструкцию машины более концентрированной, а зону прессования — сравнительно компактной.
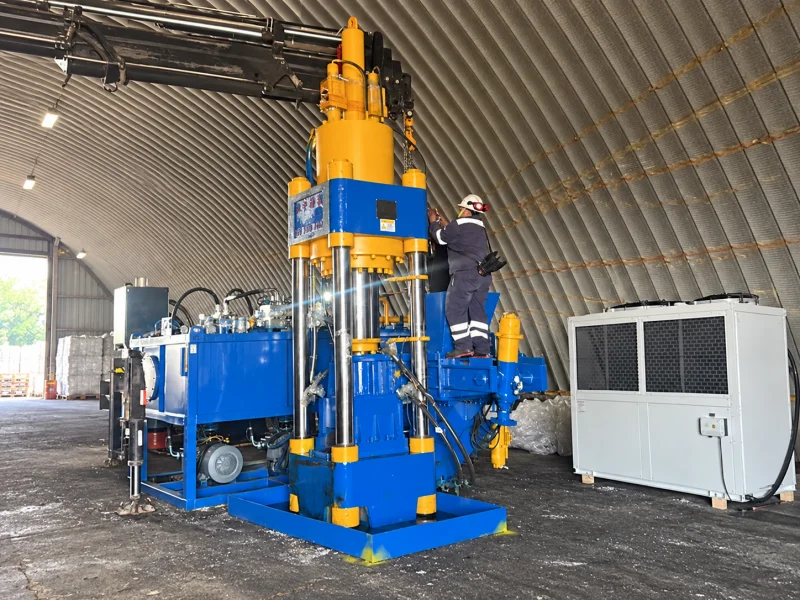
Для загрузки вертикальный пресс может использовать ручную подачу в бункер либо, в зависимости от условий площадки, подъёмное или конвейерное оборудование для подачи металлической стружки.
В производственных условиях с относительно простой организацией загрузки такая компоновка обычно достаточно удобна для размещения.
При этом материал всё равно должен стабильно проходить из верхнего бункера в зону прессования.
Если стружка сильно закручена, склонна к спутыванию или образованию сводов, особенно важным становится её стабильное прохождение из бункера в зону прессования.
Это уже относится к вопросу о том, подходит ли конкретная форма металлической стружки для прямого брикетирования, поэтому здесь этот вопрос дополнительно не рассматривается.
Горизонтальная компоновка: предварительное прессование, основное прессование и непрерывная подача организованы по горизонтали
Горизонтальный пресс для брикетирования металлической стружки использует горизонтальное расположение основного прессующего механизма.
Материал также может сначала поступать через бункер, однако после этого траектория его подачи и прессования отличается от вертикальной компоновки.
Согласно техническим данным TITAN по горизонтальному оборудованию, типовая компоновка предусматривает согласованную работу предварительного прессования и основного прессования.
После поступления металлической стружки в зону подачи механизм предварительного прессования сначала упорядочивает и предварительно уплотняет рыхлый материал, а затем перемещает его в камеру основного прессования. После этого основной прессующий механизм выполняет окончательное прессование под высоким давлением в горизонтальном направлении.
Поэтому горизонтальная компоновка — это не просто вертикальная машина, «положенная на бок».
Она позволяет использовать более протяжённое горизонтальное пространство, чтобы организовать подачу, предварительное прессование, основное прессование и выталкивание брикета в соответствии с непрерывным направлением движения материала.
Подробнее о том, почему предварительное прессование, ограничение материала матрицей, выдержка под давлением и гидравлическое управление влияют на процесс брикетирования, см. «Ключевые технологии брикетирования металлической стружки».
При соответствующей комплектации горизонтальный пресс также проще соединять с бункерами, транспортирующим оборудованием, оборудованием предварительной обработки и выходными конвейерами, формируя непрерывную систему переработки металлических отходов.
Соответственно, такая компоновка обычно требует больше горизонтального монтажного пространства, а количество исполнительных механизмов и организация управляющих операций становятся сложнее.
Основные различия вертикальной и горизонтальной компоновки
При прямом сравнении основные различия можно представить следующим образом:
Эта таблица описывает общие различия двух компоновок и не означает, что одна из них обязательно лучше другой.
Вертикальная и горизонтальная компоновки прежде всего представляют собой два разных варианта механического расположения оборудования.
Только после сопоставления конструкции оборудования с фактическим состоянием материала, производственным ритмом и условиями площадки эти конструктивные различия превращаются в практические различия эксплуатации.
| Параметр сравнения | Вертикальный пресс для брикетирования металлической стружки | Горизонтальный пресс для брикетирования металлической стружки |
|---|---|---|
| Направление основного прессования | Вертикальное | Горизонтальное |
| Подача материала | Обычно материал поступает в зону прессования через верхний бункер; возможна ручная загрузка, подъёмная или конвейерная подача | Обычно материал поступает через бункер в зону подачи и далее может перемещаться в камеру основного прессования механизмом предварительного прессования |
| Структура прессования | Основной прессующий механизм расположен относительно компактно | Может использовать согласованную структуру предварительного и основного прессования |
| Пространственные особенности | Требует относительно меньшей горизонтальной площади, но имеет большую высоту | Требует большей горизонтальной площади; требования к высоте производственного помещения обычно проще учитывать |
| Организация подачи | Подходит для относительно концентрированной и прямой подачи | Удобнее для организации непрерывной подачи |
| Интеграция автоматизации | Возможны автоматическое управление и подключение внешнего подающего оборудования | Проще интегрируется с транспортирующим, предварительным и разгрузочным оборудованием в непрерывную систему |
| Сложность конструкции | Относительно простая и компактная | Исполнительные механизмы и организация системы относительно сложнее |
| Особенности обслуживания | Концентрированная конструкция делает обслуживание относительно прямым | Большее количество компонентов и исполнительных механизмов обычно повышает требования к обслуживанию |
Различие конструкции прежде всего меняет то, как оборудование встраивается в производственный процесс
Наиболее важное различие между вертикальным и горизонтальным прессами для брикетирования металлической стружки заключается не просто в направлении движения прессующего плунжера.
Изменение направления также влияет на то, как оборудование принимает материал, использует пространство цеха и соединяется с предшествующим и последующим оборудованием.
Если участок брикетирования работает относительно автономно, металлическая стружка сначала собирается, а затем централизованно подаётся в пресс, при этом основными задачами оборудования являются загрузка, прессование и выталкивание брикета, вертикальная компоновка позволяет организовать весь процесс в относительно концентрированной механической схеме.
Если производственный участок предполагает непрерывную подачу металлической стружки на брикетирование и дальнейшее соединение оборудования с транспортирующими устройствами, предварительной обработкой, сбором жидкости или автоматической выгрузкой, горизонтальная компоновка предоставляет больше пространства для организации процесса в виде горизонтальной производственной линии.
Поэтому различие между двумя вариантами можно сформулировать так:
Вертикальная компоновка более концентрированно организует подачу и прессование по вертикали;
Горизонтальная компоновка позволяет более последовательно организовать подачу, предварительное прессование, основное прессование и непрерывное транспортирование по горизонтали.
Однако конструкция оборудования — только один из факторов выбора.
Перед обсуждением вертикальной или горизонтальной компоновки более фундаментальный вопрос по-прежнему заключается в том, соответствуют ли материал, форма стружки, содержание жидкости и наличие примесей условиям брикетирования.
Подробнее о том, при каких состояниях стружку можно подавать непосредственно на брикетирование и когда требуется предварительная обработка, см. «Какая металлическая стружка подходит для брикетирования?»
Поэтому нельзя определять пригодность оборудования для конкретной металлической стружки только по обозначению «вертикальное» или «горизонтальное».
Конструкция оборудования должна подбираться с учётом состояния материала, требуемой производительности, доступного пространства и требований к автоматизации.
При выборе конструкции необходимо учитывать одновременно
Подробнее о брикетировании металлической стружки