Как работает пресс для брикетирования металлической стружки?
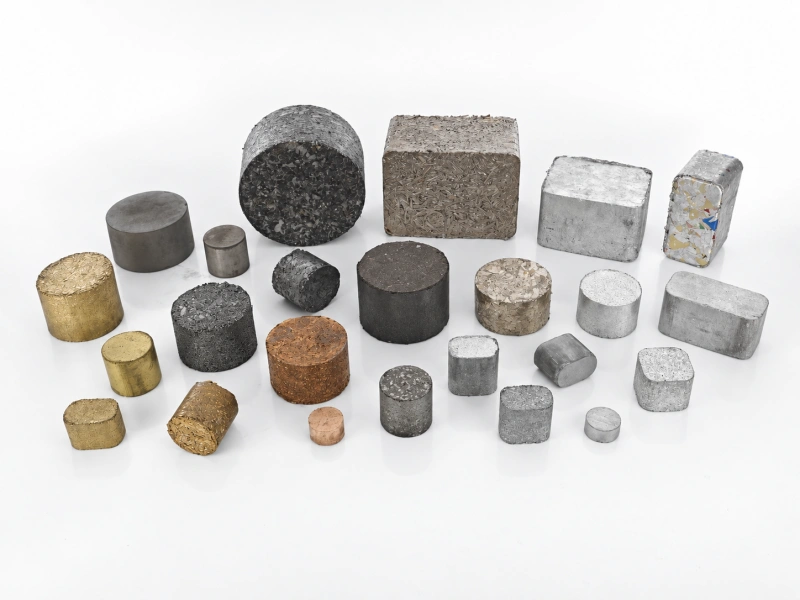
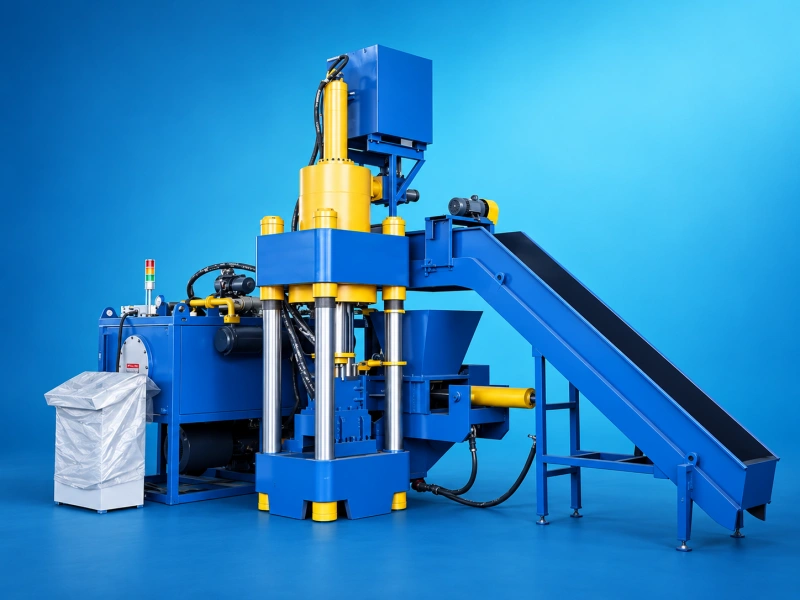
Пресс для брикетирования металлической стружки в основном использует гидравлическую систему для создания усилия прессования. Главный прессующий плунжер воздействует на металлическую стружку, поступившую в полость матрицы, постепенно уплотняя рыхлый материал и формируя под ограничивающим воздействием матрицы металлический брикет правильной формы.
Если рассматривать полный рабочий цикл оборудования, брикетирование — это не одно простое движение «вниз» или «вперёд». Это последовательность нескольких действий, выполняемых в установленном порядке.
Для оборудования с системой предварительного прессования типичный цикл брикетирования можно представить следующим образом:
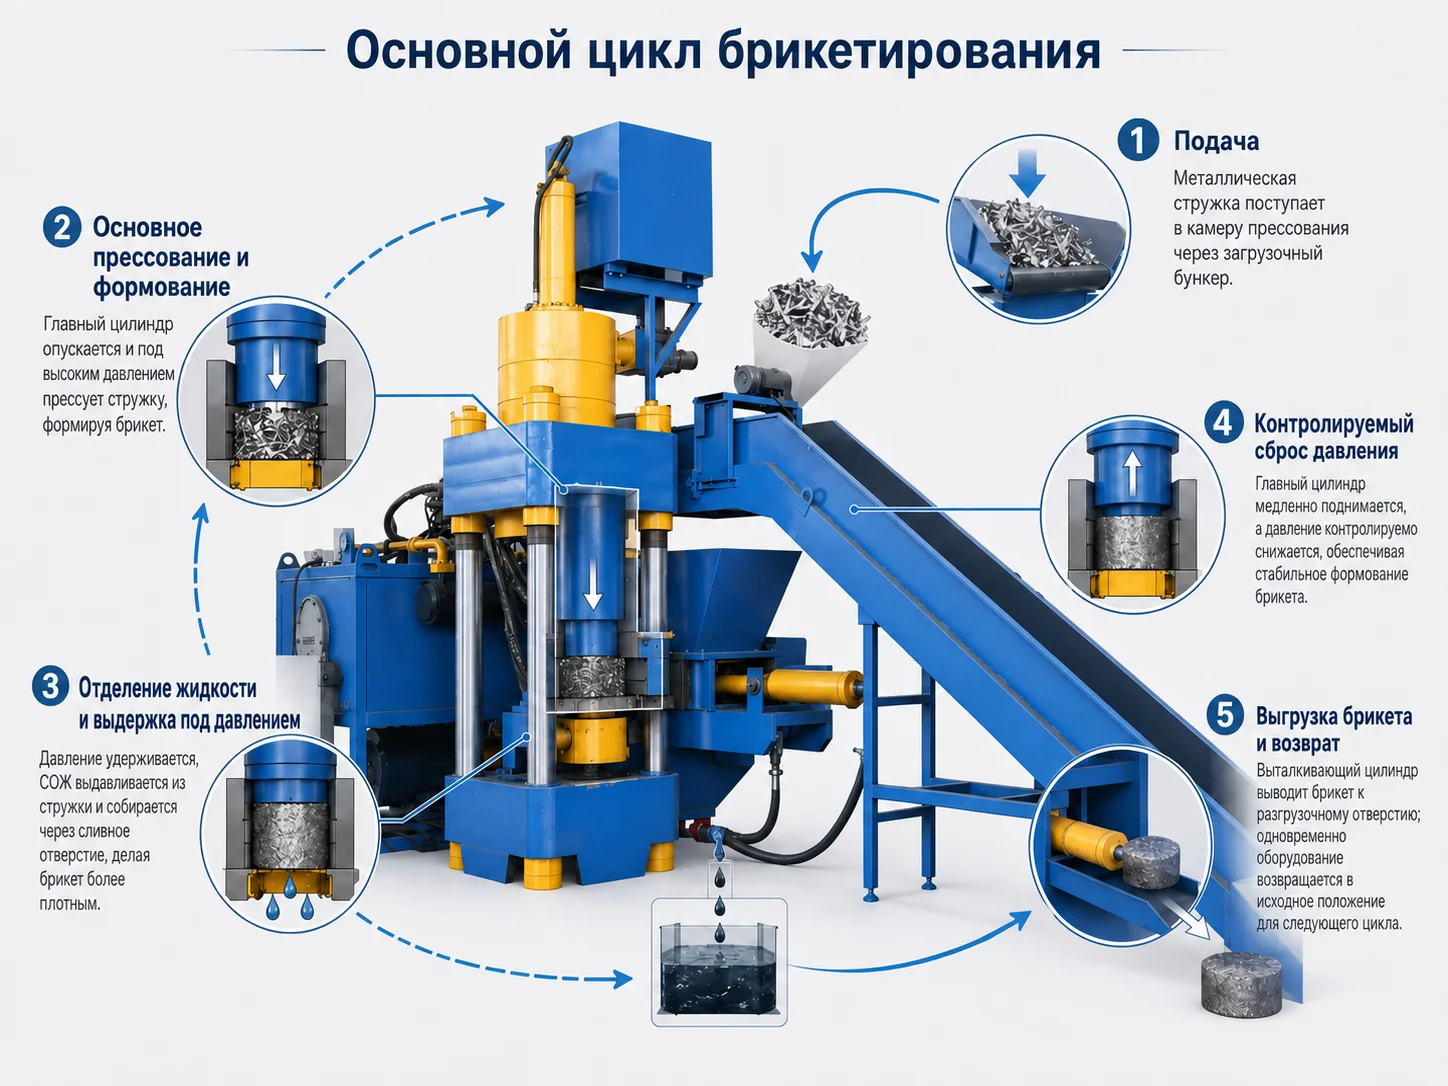
- 01Подача
- 02Предварительное прессование
- 03Основное прессование
- 04Выдержка под давлением
- 05Декомпрессия
- 06Выталкивание брикета
- 07Возврат в исходное положение
Действие предварительного прессования и конкретная конструкция соответствующего механизма зависят от исполнения оборудования.
Конкретная организация подачи, предварительного прессования, отвода жидкости и выталкивания брикета может отличаться в зависимости от конструкции оборудования. Здесь описана общая логика брикетирования металлической стружки, а не полностью одинаковая последовательность механических движений для всех машин.
Если металлическая стружка содержит некоторое количество СОЖ либо другой смазочной жидкости, часть жидкости может быть отжата в процессе прессования и собрана с помощью предусмотренной конструкции для сбора жидкости.
Поэтому для понимания принципа работы пресса важно не только создаваемое давление. Необходимо понимать, каким образом материал поступает в зону прессования и как различные гидравлические действия взаимодействуют между собой в течение полного цикла брикетирования.
Подача и предварительное прессование: подготовка стабильного состояния материала перед основным прессованием
Сначала металлическая стружка поступает в оборудование через загрузочный бункер, транспортирующее устройство или другую систему подачи.
Рыхлая металлическая стружка содержит большое количество пустот, а степень её рыхлости и форма могут различаться. Поэтому в оборудовании с системой предварительного прессования после поступления материала в заданное положение выполняются его первоначальное уплотнение и подготовка.
Задача предварительного прессования заключается не в окончательном формовании брикета. Оно дополнительно концентрирует рыхлый материал и подготавливает его к поступлению в зону основного прессования в более стабильном состоянии.
В прессах для брикетирования стружки различных конструкций могут применяться разные способы подачи и предварительного прессования. Поэтому предварительное прессование не означает, что во всех машинах обязательно используется одна и та же механическая конструкция.
Основное прессование: уменьшение объёма и формование в полости матрицы
На этапе основного прессования гидравлическая система приводит в действие основной прессующий механизм, а главный прессующий плунжер непрерывно воздействует на металлическую стружку, находящуюся в полости матрицы.
По мере уменьшения доступного пространства для прессования пустоты между рыхлыми частицами постепенно сокращаются, а материал переходит в более плотное состояние.
Одновременно полость матрицы ограничивает перемещение материала, благодаря чему уплотнённая металлическая стружка формируется в брикет заданного поперечного сечения и размеров.
Если материал содержит определённое количество СОЖ либо другой смазочной жидкости, часть жидкости в процессе прессования выдавливается из пространства между частицами стружки и отделяется от твёрдого материала через предусмотренные в зоне прессования элементы отвода и сбора жидкости.
Выдержка под давлением и декомпрессия: переход между состояниями прессования
После достижения установленного давления или заданного положения прессования оборудование, как правило, не переходит сразу к выталкиванию брикета. Сначала текущее состояние прессования сохраняется в течение заданного времени.
Этот этап называется выдержкой под давлением.
После завершения выдержки система выполняет декомпрессию, снимая давление прессования и переводя оборудование из состояния прессования под высоким давлением в состояние, необходимое для выталкивания брикета.
Продолжительность выдержки под давлением и процесс декомпрессии не являются постоянными величинами. Они могут корректироваться в зависимости от конструкции оборудования, состояния материала и настроек системы управления.
Таким образом, выдержка под давлением и декомпрессия — не дополнительные действия, существующие отдельно от процесса брикетирования, а составные этапы полного цикла прессования.
Почему необходима выдержка под давлением, почему снятие давления должно происходить контролируемым образом и как эти процессы влияют на формование и работу гидравлической системы, подробнее рассматривается в материале «Ключевые технологии брикетирования металлической стружки».
Выталкивание брикета и возврат в исходное положение: завершение одного цикла и подготовка к следующему
После завершения прессования и снятия давления сформированный металлический брикет выводится из полости матрицы.
В зависимости от конструкции оборудования брикет может выталкиваться в разных направлениях, после чего поступать в приёмное устройство, на транспортирующее оборудование или на следующий этап перемещения.
После завершения выталкивания брикета основной прессующий механизм и другие исполнительные механизмы возвращаются в исходное положение. Соответствующие разгрузочные элементы снова закрываются, и оборудование возвращается в состояние, необходимое для следующей подачи материала.
На этом один полный цикл брикетирования завершается.
В оборудовании с автоматическим управлением системы управления, в том числе на базе ПЛК, могут по заданной программе координировать последовательность работы механизмов, блокировки и циклическое управление. Благодаря этому подача, прессование, выталкивание брикета и возврат механизмов образуют повторяющийся производственный цикл.
Полный рабочий цикл пресса для брикетирования металлической стружки
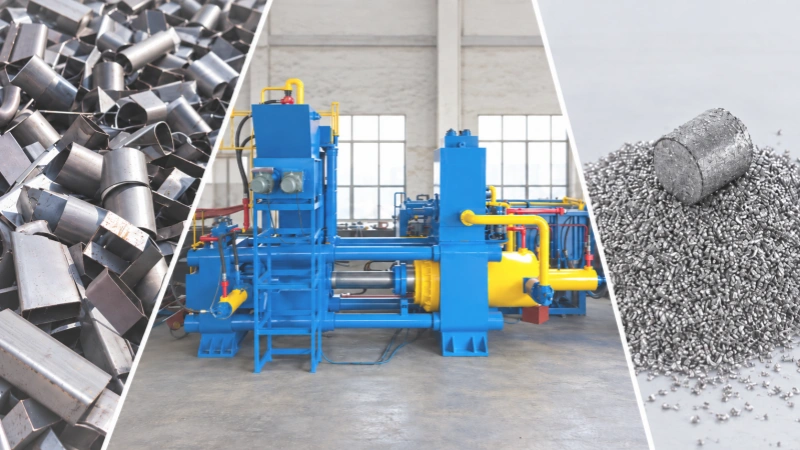
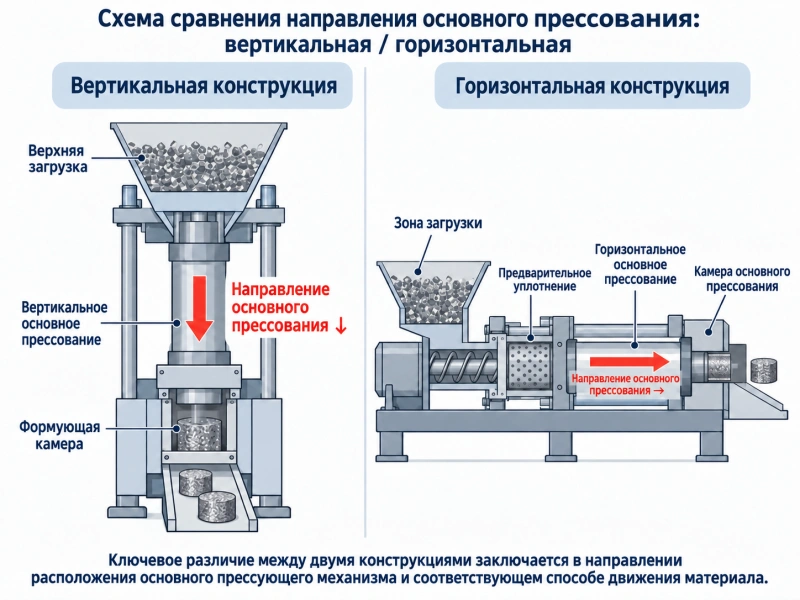
Направление движения вертикального и горизонтального оборудования различается, но основной принцип остаётся одинаковым
Прессы для брикетирования металлической стружки могут иметь различную конструктивную компоновку.
У вертикального оборудования основной прессующий механизм обычно движется в вертикальном направлении. У горизонтального оборудования основной прессующий механизм работает в горизонтальном направлении и может сочетаться с различными системами подачи и предварительного прессования.
Поэтому два типа оборудования отличаются направлением движения механизмов, организацией подачи и общей компоновкой машины.
Однако независимо от конструкции основная задача остаётся неизменной:
Подать металлическую стружку в ограниченное пространство прессования, выполнить уплотнение и формование под контролируемым давлением, затем вывести сформированный брикет и начать следующий цикл.
Различия между самими двумя конструктивными схемами в этой статье подробно не рассматриваются. Подробнее см. «В чём разница между вертикальным и горизонтальным прессами для брикетирования металлической стружки?»
После того как полный цикл брикетирования становится понятен, возникает более глубокий вопрос: почему все эти действия позволяют стабильно выполнять уплотнение, формование, выдержку под давлением и декомпрессию?
Для ответа на этот вопрос необходимо перейти к ключевым технологиям, на которых основано брикетирование металлической стружки.
Подробнее о брикетировании металлической стружки