Saltar al contenido principal

Tecnologías fundamentales del briquetado de virutas metálicas

Tecnologías fundamentales de una briquetadora de virutas metálicas: para un briquetado estable no basta con aumentar la presión

Revisión técnica:Peter Liu · Ingeniero mecánico | TITANÚltima actualización:13 de septiembre de 2026

La tarea final de una briquetadora de virutas metálicas puede parecer sencilla: convertir virutas metálicas sueltas en briquetas densas.
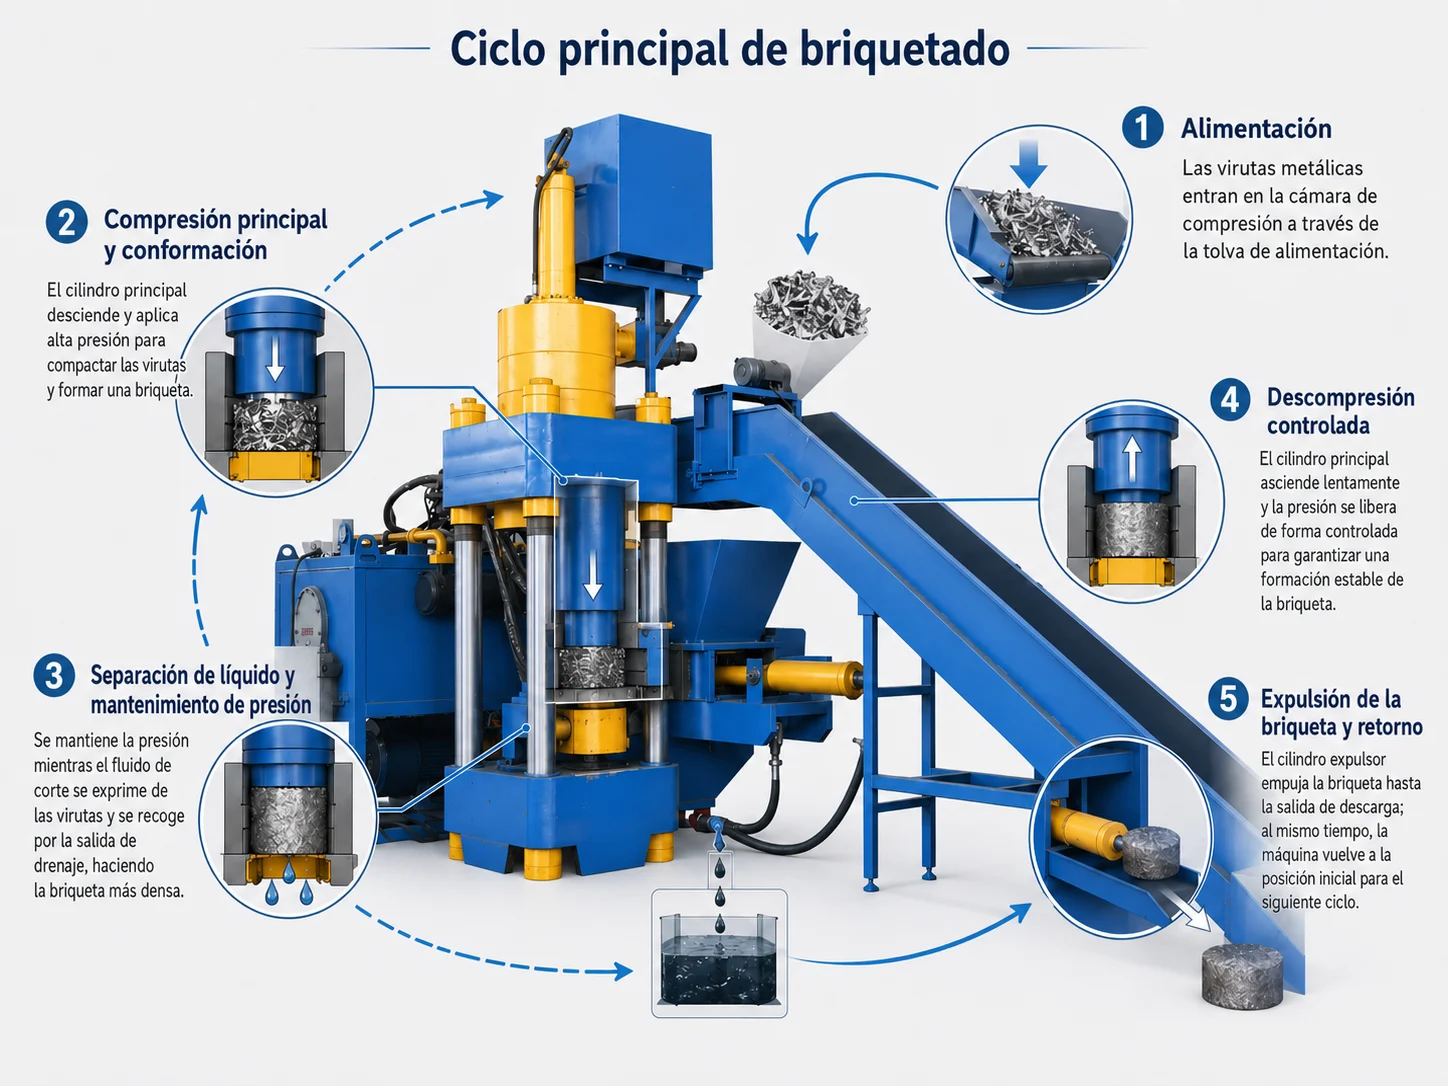
Sin embargo, lograr una alimentación estable, una compactación suficiente, un conformado regular de las briquetas y una expulsión fluida después de un ciclo de alta presión requiere mucho más que simplemente aplicar “más presión”. Lo que realmente determina el proceso de briquetado es la coordinación entre varias tecnologías. Según la estructura del equipo y las condiciones del material, normalmente intervienen el prensado en frío a alta presión, la alimentación estable y la precompresión, la restricción mediante la matriz, el mantenimiento de presión y la descompresión controlada, la separación sólido-líquido y el control hidráulico. Estas tecnologías no resuelven el mismo problema.
Tecnologías fundamentales de una briquetadora de virutas metálicas: para un briquetado estable no basta con aumentar la presión
Algunas permiten alcanzar un nivel suficiente de compactación, otras controlan el estado de conformado, otras ayudan a mantener estable el ciclo de alta presión y otras se encargan del líquido expulsado durante la compresión. Por ello, para comprender las tecnologías fundamentales de una briquetadora de virutas metálicas es necesario distinguir entre el tonelaje del equipo y las condiciones reales de prensado que actúan sobre el material.

Prensado en frío a alta presión: de la compactación al conformado

El briquetado de virutas metálicas se realiza mediante prensado en frío bajo presión mecánica. Cuando el material se encuentra en condiciones adecuadas para briquetado, no es necesario recurrir al calentamiento para fundir el metal ni cambiar la categoría del propio material para formar una briqueta. A medida que disminuye el espacio disponible para el prensado, los vacíos presentes entre las virutas metálicas sueltas se reducen progresivamente y el material pasa de un estado de acumulación suelta y baja densidad a una masa más compacta. Sin embargo, aquí existe una idea que debe evitarse: La fuerza total de prensado del equipo no equivale a las condiciones reales de compactación que recibe el material. Para evaluar el efecto del prensado también debe considerarse el área efectiva sometida a presión. El efecto de compactación aplicado por unidad de área efectiva puede expresarse mediante la presión específica, es decir, la presión específica de compactación que actúa sobre el material. Normalmente se obtiene a partir de la fuerza principal de prensado y del área efectiva de prensado. Por ello, una misma fuerza principal de prensado puede producir efectos de compactación diferentes cuando cambian las dimensiones de la matriz y el área efectiva sometida a presión. Esta es también la razón por la que el briquetado de virutas metálicas no puede entenderse simplemente como “a mayor tonelaje, mejor resultado”.

Tres magnitudes de ingeniería que no deben confundirse

Presión de trabajo del sistema hidráulico

Describe el estado de presión dentro del circuito hidráulico.

Fuerza principal de prensado

Fuerza aplicada al material por el mecanismo principal durante la etapa de prensado principal.

Presión específica

Indicador de compactación que expresa el efecto de prensado aplicado por unidad de área efectiva sometida a presión.

Alimentación estable y precompresión: primero hay que estabilizar el estado del material

Las virutas metálicas no se comportan como bloques metálicos de forma regular. Una misma masa de virutas puede ocupar volúmenes muy distintos según su longitud, grado de curvatura y estado de soltura. Si el estado del material que entra en la zona de compresión principal varía demasiado, resulta más difícil mantener estable el prensado posterior a alta presión. En los equipos que incorporan una función de precompresión, esta etapa está destinada principalmente a resolver ese problema. Antes de la compresión principal, el material suelto se somete a una compactación inicial, acondicionamiento o estabilización para que llegue a la zona de compresión principal en un estado más controlable. Por lo tanto, el valor técnico de la precompresión no consiste simplemente en “volver a prensar una vez más”, sino en establecer condiciones de alimentación más estables. También es importante distinguir la función del proceso de la estructura mecánica. La precompresión es una función del proceso y no equivale a un componente mecánico específico. Diferentes configuraciones de equipo pueden realizarla de maneras distintas.

Matriz de briquetado, mantenimiento de presión y descompresión controlada: controlar cómo se forma la briqueta y cómo sale del estado de alta presión

La alta presión se encarga de compactar el material, pero un conformado estable también requiere controlar tanto el espacio de prensado como la forma en que cambia la presión durante el proceso.
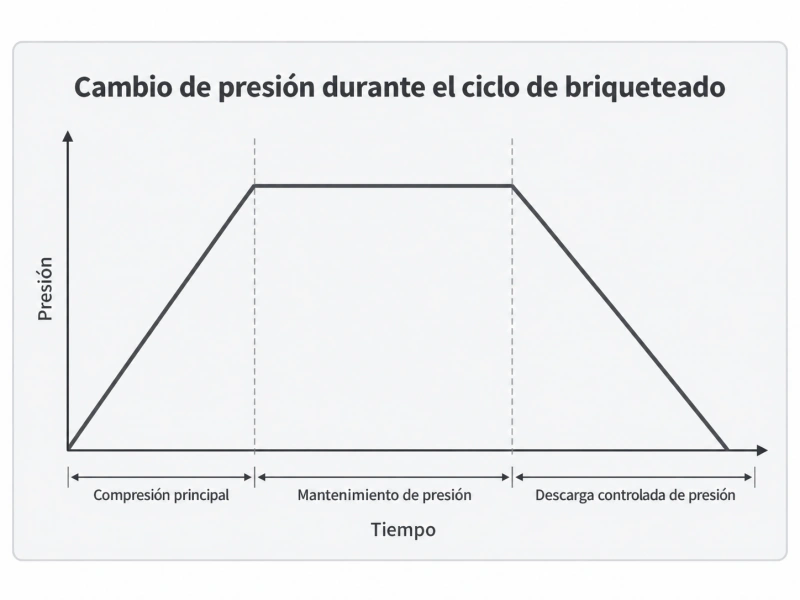
La matriz de briquetado establece, en primer lugar, los límites de conformado. Bajo alta presión, las virutas metálicas no pueden desplazarse libremente hacia los lados, sino que se compactan progresivamente dentro del espacio delimitado por la matriz. De esta forma, la matriz determina la sección básica, las dimensiones y la forma final de la briqueta. Una vez alcanzada la presión o la posición de prensado establecidas, el equipo entra en la etapa de mantenimiento de presión. Mantener la presión no significa aumentarla indefinidamente, sino conservar durante un tiempo determinado la presión o la posición de prensado alcanzadas, de modo que el estado compactado ya formado pueda estabilizarse aún más.
Matriz de briquetado, mantenimiento de presión y descompresión controlada: controlar cómo se forma la briqueta y cómo sale del estado de alta presión
Posteriormente, el equipo debe pasar del estado de alta presión al estado necesario para expulsar la briqueta. Durante esta transición, liberar la presión lo más rápido posible no significa necesariamente obtener un mejor resultado. Al reducir gradualmente la presión del circuito de alta presión de forma controlada, se puede disminuir el choque hidráulico asociado a una descompresión rápida y al cambio de dirección, creando un estado más estable para los movimientos posteriores. Este proceso se denomina Descompresión controlada. La descompresión controlada describe el proceso de liberación de presión. No equivale a una válvula, un dispositivo o un circuito hidráulico específico. La forma concreta de realizarla depende del diseño hidráulico del equipo. Por lo tanto, el briquetado no solo requiere generar presión, sino también controlar cómo se mantiene y cómo se libera. Etapas: Compresión principal → Mantenimiento de presión → Descompresión controlada

Separación sólido-líquido y recolección de líquido: tratar parte del líquido adherido durante el briquetado

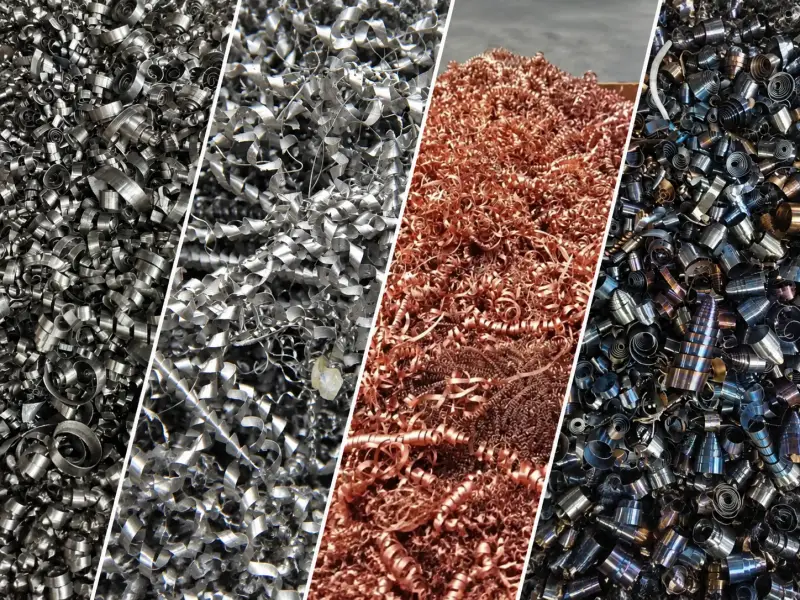
Muchas virutas metálicas proceden de procesos de corte y mecanizado y pueden llevar en su superficie fluidos de corte o de lubricación, así como otros líquidos de proceso.

Cuando estas virutas se someten a compresión a alta presión, parte del líquido presente entre ellas puede ser expulsado.

Por ello, en equipos destinados a briquetar virutas con contenido de líquido no basta con considerar la estructura de compactación. También es necesario proporcionar una vía de drenaje y una estructura de recolección para el líquido separado.

Aquí es importante establecer un límite claro:

El briquetado puede expulsar parte del líquido adherido a las virutas, pero esto no significa que una briquetadora pueda sustituir todos los equipos de eliminación de líquido instalados antes del proceso.

Cuando el contenido de líquido del material de entrada supera el rango adecuado para briquetado directo, todavía puede ser necesario realizar previamente una eliminación específica de líquido u otro tipo de pretratamiento.

Determinar qué condiciones de contenido de líquido son adecuadas para el briquetado directo forma parte de la evaluación de aptitud del material y se explica con mayor detalle en “¿Qué virutas metálicas son aptas para briquetado?”

Registro de operación real

Proyecto de procesamiento de virutas de aluminio en Uzbekistán

Un cliente de fundición de precisión utiliza una briquetadora vertical de virutas metálicas equipada con una estructura de recolección de líquido para procesar virutas de aluminio. Bajo las condiciones reales del material y de operación del cliente, los registros del proyecto muestran una recuperación aproximada de 4–5 toneladas de aceite de corte al mes.

Este registro también demuestra que el resultado de la recolección de líquido durante el briquetado debe interpretarse en función del estado real del material y de las condiciones de operación. Los datos de un solo proyecto no deben considerarse un resultado general aplicable a todos los equipos o materiales.
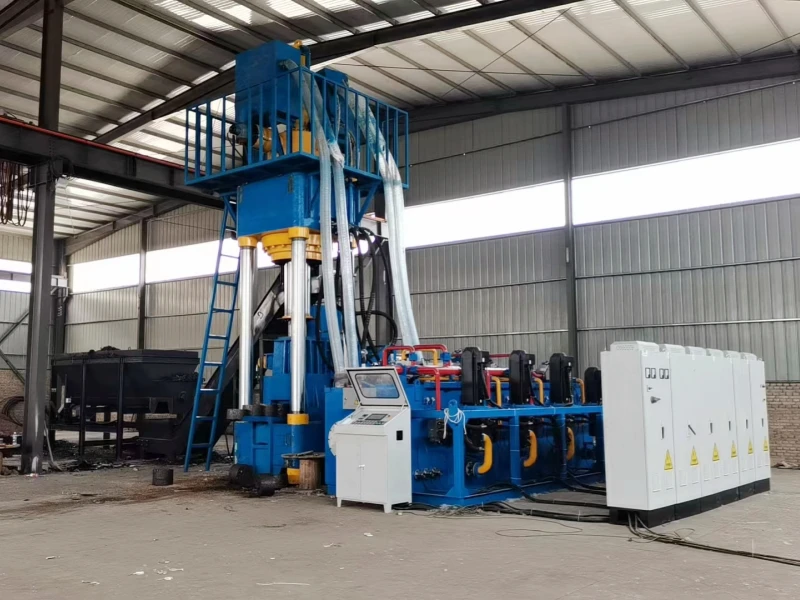
Proyecto de procesamiento de virutas de aluminio en Uzbekistán
Material
Virutas de aluminio
Volumen mensual procesado
Aprox. 80 toneladas
Aceite de corte recuperado
Aprox. 4–5 toneladas/mes

Control hidráulico: la clave no es solo una “gran presión”, sino coordinar presión, carrera y movimientos

El sistema hidráulico proporciona la fuerza principal de prensado de una briquetadora de virutas metálicas, pero su función no se limita a generar alta presión. El equipo también debe controlar la presión, la carrera y la secuencia de movimiento de los actuadores hidráulicos en las distintas etapas, de modo que la alimentación, la precompresión, la compresión principal, el mantenimiento de presión, la descompresión, la expulsión de la briqueta y el retorno funcionen según la lógica establecida. Un proceso hidráulico de briquetado estable implica, al mismo tiempo: Que la presión alcance el estado de prensado requerido; Que los actuadores lleguen a la posición correcta; Que el estado de alta presión pueda mantenerse de forma estable; Que la descompresión y el cambio de dirección se produzcan de manera fluida; Que los movimientos de los distintos actuadores estén correctamente coordinados. Esta es también la razón por la que la presión de trabajo del sistema hidráulico, la fuerza principal de prensado y la presión específica de compactación aplicada al material no deben tratarse como un mismo parámetro. Cada una describe una magnitud de ingeniería distinta. Para el resultado final del briquetado, lo importante no es maximizar de manera aislada uno de estos valores, sino lograr una relación adecuada entre el estado del material, las dimensiones de la matriz, las condiciones de prensado y el control del equipo. Por esa misma razón, incluso utilizando la misma briquetadora de virutas metálicas, las virutas de diferentes materiales, formas y condiciones de contenido de líquido pueden producir briquetas con distintas densidades y estados de conformado. Esto plantea otra cuestión independiente: ¿qué factores influyen en la densidad final y en la calidad de conformado de las briquetas?