Ключевые технологии пресса для брикетирования металлической стружки: для стабильного брикетирования недостаточно просто повышать давление
Конечная задача пресса для брикетирования металлической стружки может показаться простой: превратить рыхлую металлическую стружку в плотные брикеты.
Холодное прессование под высоким давлением: от уплотнения к формованию
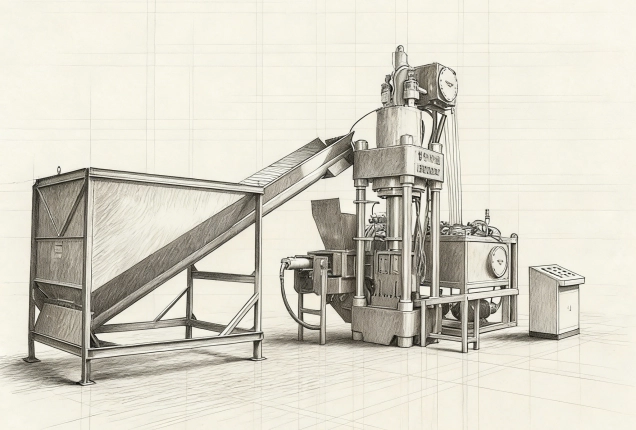
Брикетирование металлической стружки выполняется методом холодного прессования под действием механического усилия.
Если материал подходит для брикетирования, для формирования брикета не требуется нагревать металл до плавления или изменять сам тип металлического материала.
По мере уменьшения пространства прессования пустоты между рыхлыми частицами металлической стружки постепенно сокращаются, и материал из рыхлого состояния с низкой насыпной плотностью переходит в более плотную и цельную массу.
Однако здесь важно избежать одного распространённого заблуждения:
Общее усилие прессования оборудования не равно фактическим условиям уплотнения, воздействующим на материал.
При оценке прессующего воздействия необходимо также учитывать эффективную площадь прессования. Интенсивность уплотняющего воздействия на единицу эффективной площади можно выразить через удельное давление прессования. Обычно оно определяется на основе усилия основного прессования и эффективной площади прессования.
Поэтому одно и то же усилие основного прессования при разных размерах матрицы и различной эффективной площади прессования может создавать разные условия уплотнения материала.
Именно поэтому брикетирование металлической стружки нельзя сводить к принципу «чем больше усилие оборудования, тем лучше брикетирование».
Три инженерные величины, которые нельзя смешивать
Характеризует состояние давления в гидравлическом контуре.
Усилие, прикладываемое к материалу основным прессующим механизмом на этапе основного прессования.
Показатель уплотняющего воздействия, приходящегося на единицу эффективной площади прессования.
Стабильная подача и предварительное прессование: сначала необходимо стабилизировать состояние материала
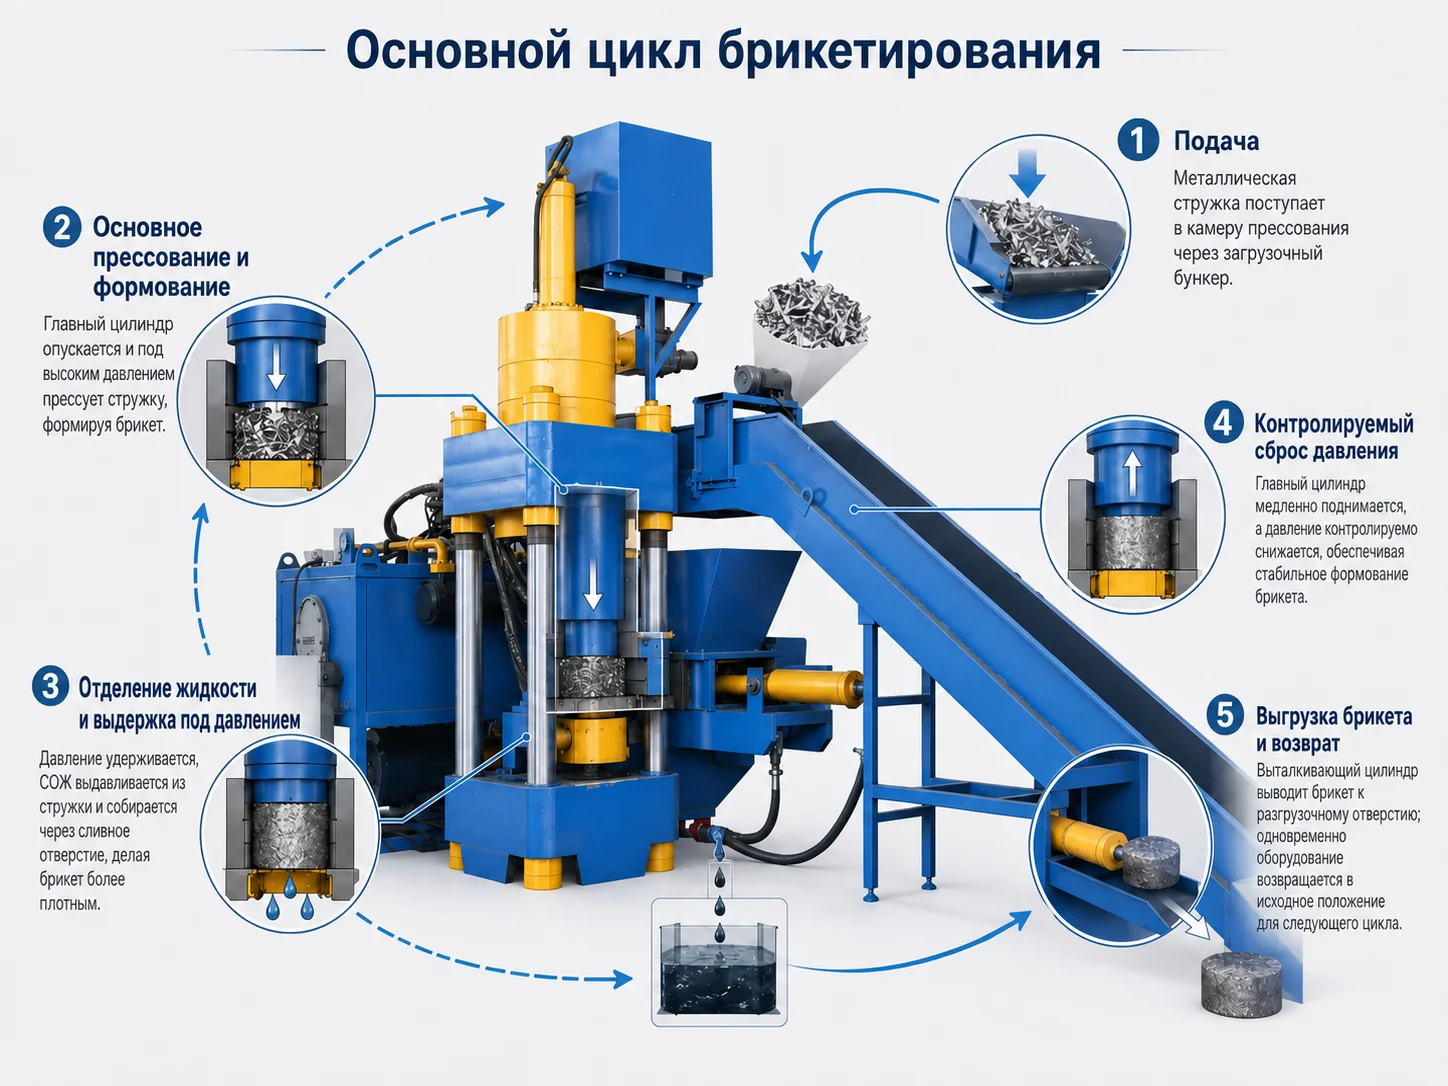
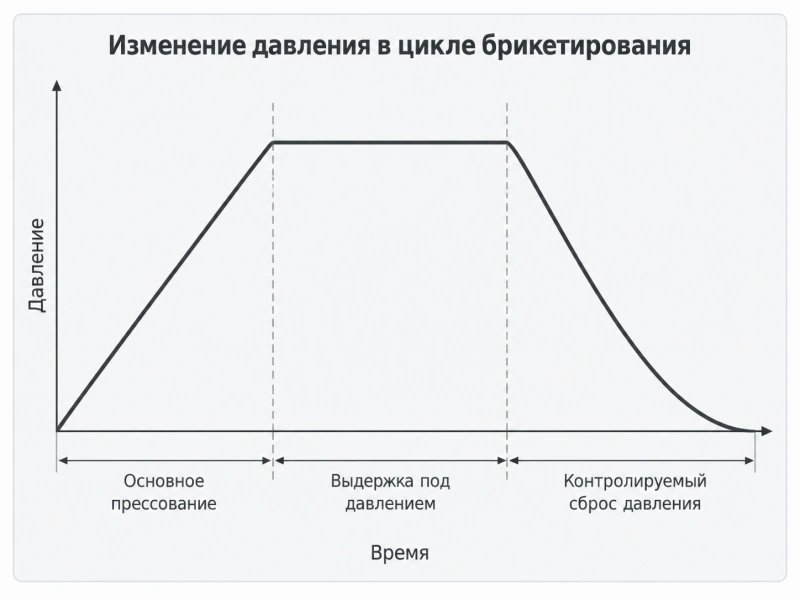
Матрица, выдержка под давлением и контролируемая декомпрессия: управление формированием брикета и выходом из состояния высокого давления
Высокое давление обеспечивает уплотнение материала, но для стабильного формования необходимо также контролировать пространство прессования и процесс изменения давления.
Разделение твёрдой и жидкой фаз и сбор жидкости: удаление части связанной жидкости в процессе брикетирования
Многие виды металлической стружки образуются при резании и механической обработке и могут содержать на поверхности СОЖ, другие смазочные жидкости или иные технологические жидкости.
При сжатии такой стружки под высоким давлением часть жидкости, находящейся в промежутках между частицами, может быть выдавлена.
Поэтому оборудование для брикетирования стружки с содержанием жидкости должно учитывать не только конструкцию уплотнения. Необходимо также предусмотреть путь для отвода жидкости и конструкцию для её сбора.
Здесь важно чётко обозначить границу применения:
В процессе брикетирования можно удалить часть жидкости, связанной со стружкой, однако это не означает, что пресс для брикетирования может заменить всё оборудование для предварительного удаления жидкости.
Если содержание жидкости в исходном материале превышает диапазон, подходящий для прямого брикетирования, может потребоваться предварительное применение специализированного оборудования для удаления жидкости или другой вид предварительной обработки.
Какие состояния материала с содержанием жидкости подходят для прямого брикетирования, относится к вопросу пригодности материала и подробнее рассматривается в статье «Какая металлическая стружка подходит для брикетирования?»
Проект по переработке алюминиевой стружки в Узбекистане
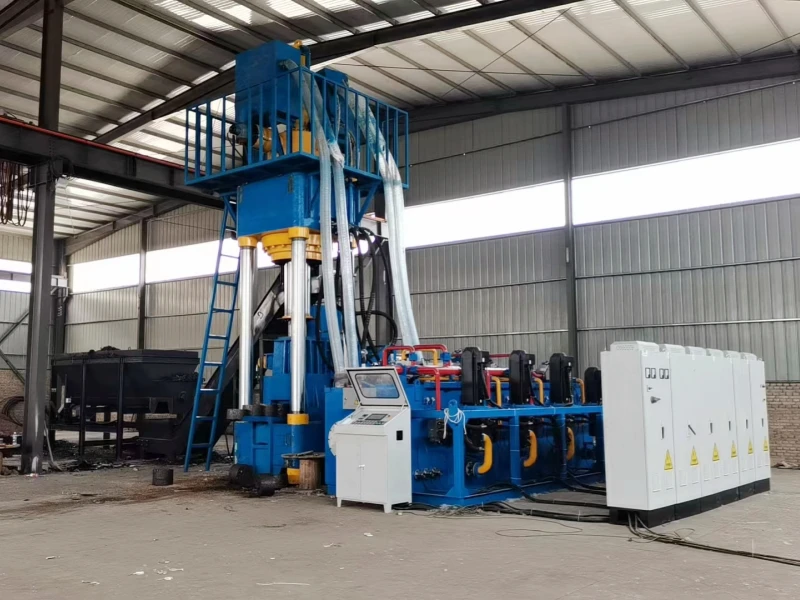
Заказчик, занимающийся точным литьём, использует вертикальный пресс для брикетирования металлической стружки с конструкцией для сбора жидкости для переработки алюминиевой стружки. При фактическом состоянии материала и реальных условиях эксплуатации на объекте проектные данные показывают возможность сбора примерно 4–5 тонн режущего масла в месяц.
Эти данные также показывают, что эффективность сбора жидкости при брикетировании необходимо оценивать с учётом конкретного состояния материала и фактических условий эксплуатации. Результаты одного проекта нельзя напрямую считать универсальными для всех типов оборудования или материалов.
- Материал
- Алюминиевая стружка
- Месячный объём переработки
- Около 80 тонн
- Сбор режущего масла
- Около 4–5 тонн/месяц
Гидравлическое управление: главное не только «высокое давление», а согласование давления, хода и последовательности действий
Гидравлическая система обеспечивает основное силовое воздействие пресса для брикетирования металлической стружки, но её задача не ограничивается созданием высокого давления.
Оборудование должно также управлять давлением, ходом и последовательностью работы гидравлических исполнительных механизмов на разных этапах, чтобы подача, предварительное прессование, основное прессование, выдержка под давлением, декомпрессия, выталкивание брикета и возврат выполнялись в соответствии с заданной логикой.
Стабильный гидравлический процесс брикетирования одновременно зависит от следующих условий:
Достигает ли давление требуемого состояния прессования;
Доходят ли исполнительные механизмы до правильных положений;
Может ли система стабильно удерживать состояние высокого давления;
Происходят ли декомпрессия и изменение направления движения плавно;
Правильно ли согласованы действия различных исполнительных механизмов.
Именно поэтому рабочее давление гидравлической системы, усилие основного прессования и удельное давление прессования, действующее на материал, нельзя рассматривать как один и тот же параметр. Это разные инженерные величины.
Для конечного результата брикетирования важно не стремиться изолированно к максимальному значению одного параметра, а обеспечить соответствие между состоянием материала, размерами матрицы, условиями прессования и управлением оборудованием.
По этой же причине даже на одном и том же прессе для брикетирования металлической стружки материалы разного состава, формы и содержания жидкости могут давать брикеты с различной плотностью и состоянием формования.
Отсюда возникает следующий самостоятельный вопрос: какие факторы влияют на конечную плотность брикета и качество его формования?
Подробнее о брикетировании металлической стружки