Перейти к основному содержанию

Пакистан | Предварительная обработка алюминиевого лома шредированием

Обзор проекта

Проект предварительной обработки алюминиевого лома шредированием в Пакистане

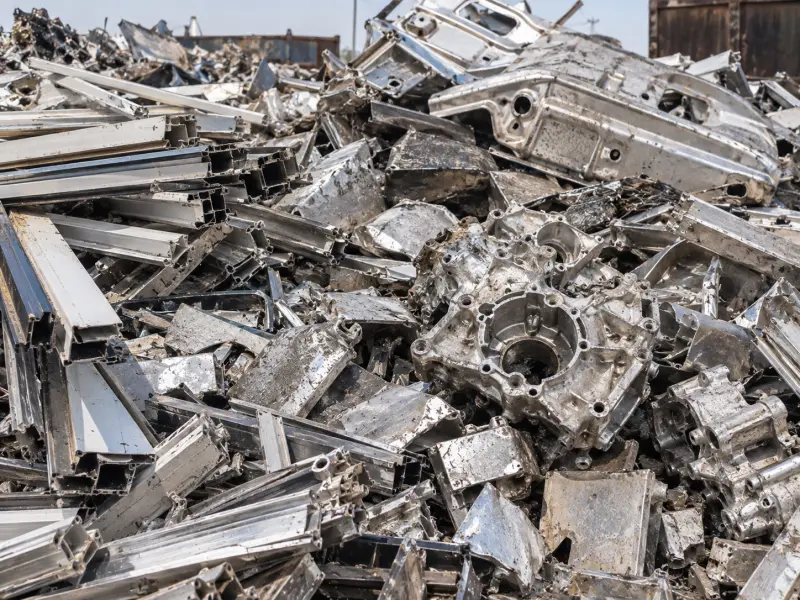
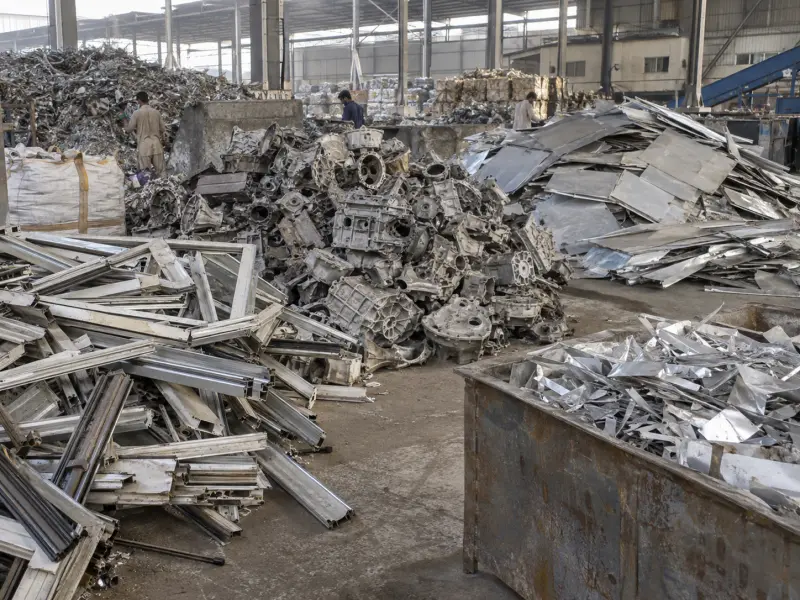
Заказчик — крупное предприятие по производству вторичного алюминия, которое непрерывно перерабатывает лом алюминиевых сплавов из разных источников, включая алюминиевые профили для окон и дверей, автомобильные алюминиевые отливки, листовой алюминиевый лом и легковесный алюминиевый лом.

Эти материалы поступают на предприятие в существенно различающихся формах. Часть лома имеет большие размеры или неправильную форму и в исходном состоянии не может стабильно подаваться на последующую плавку. Поэтому перед плавкой необходимо уменьшить размеры материала и привести его в более подходящее состояние.

Основная задача проекта заключалась в создании участка предварительной обработки алюминиевого лома со стабильной производительностью, который должен был преобразовывать крупный лом разных форм в материал среднего размера с более равномерными габаритами, лучше подходящий для непрерывной последующей плавки.

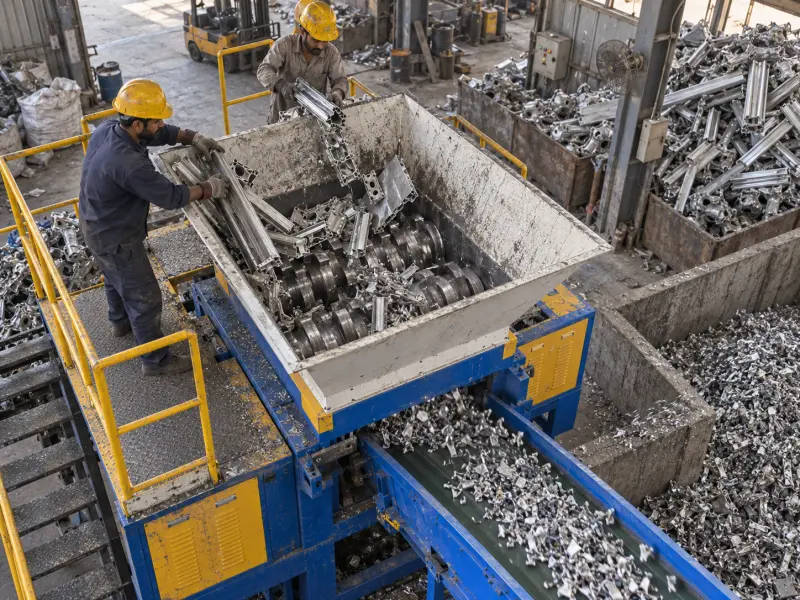
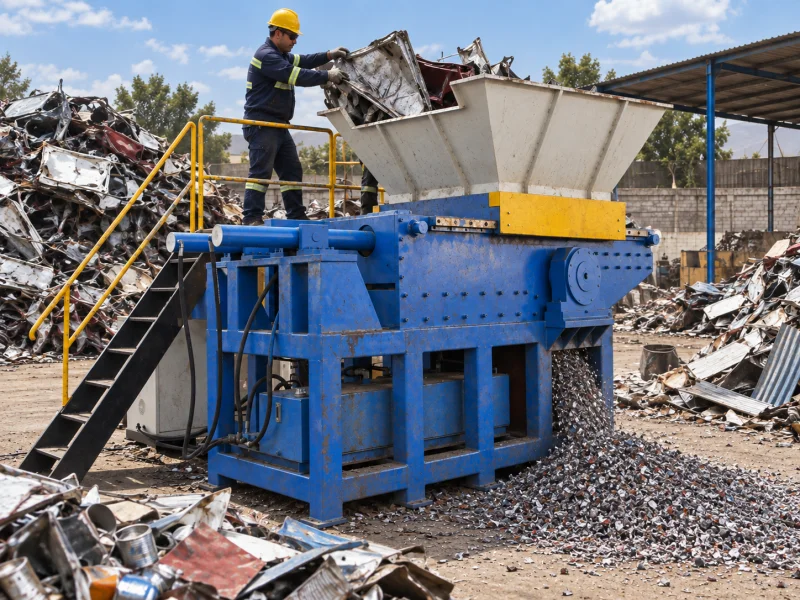
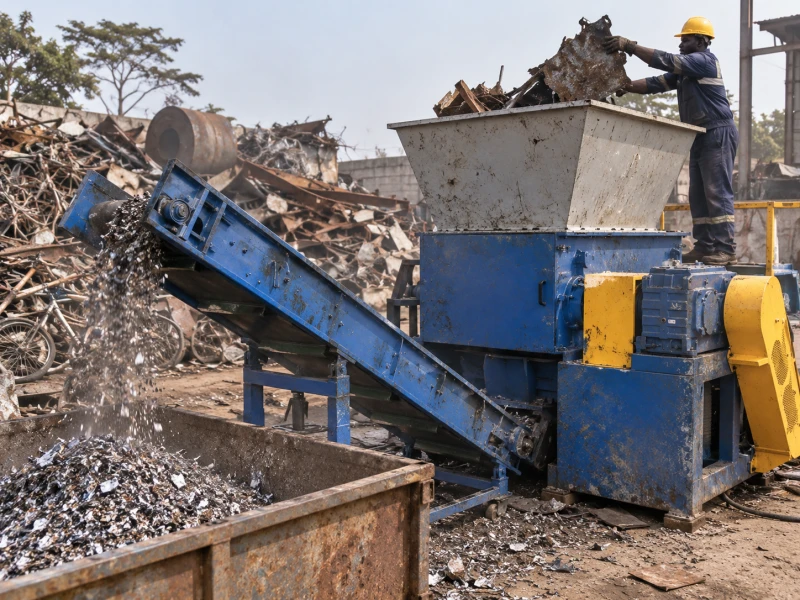
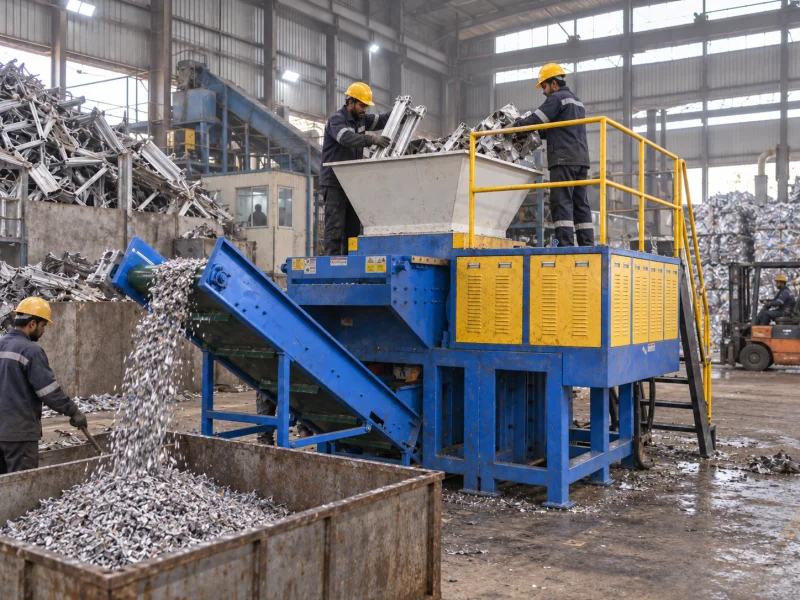
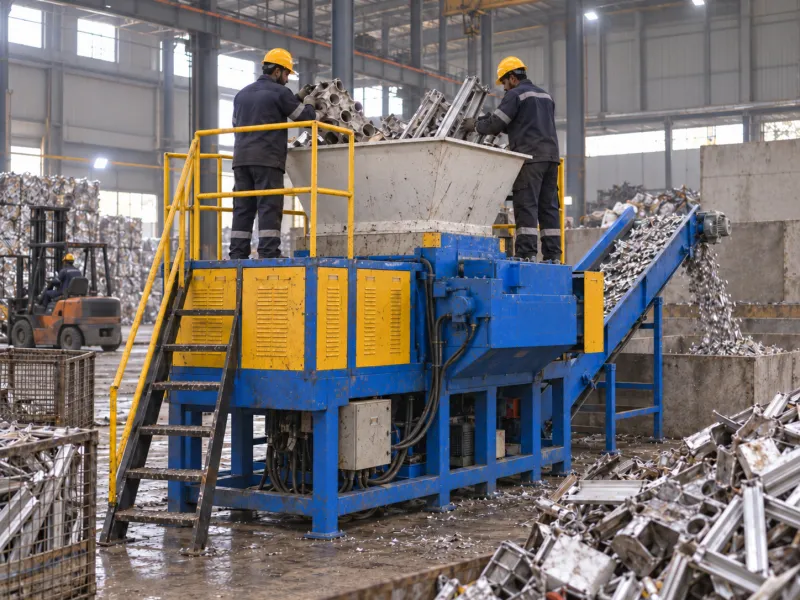
Для этого заказчик установил двухвальный шредер для металлолома TDS-1000 в качестве машины предварительной обработки в начале технологической линии. Он разрывает и режет крупный алюминиевый лом неправильной формы, обеспечивая первичное уменьшение размера и объёма.

Проект предварительной обработки алюминиевого лома шредированием в Пакистане
Страна / регион
Пакистан
Отрасль заказчика
Производство вторичного алюминия
Перерабатываемый материал
Лом алюминиевых сплавов
Типичные материалы
Алюминиевые профили для окон и дверей, автомобильные алюминиевые отливки, листовой алюминиевый лом, легковесный алюминиевый лом
Оборудование
Двухвальный шредер для металлолома TDS-1000
Цель проекта
Уменьшить размеры крупного алюминиевого лома, улучшить состояние материала перед загрузкой шихты в печь и обеспечить стабильную предварительную обработку для непрерывной плавки
Фактическая производительность
Около 1,3–1,5 т/ч
Основной результат
Производительность участка предварительной обработки обеспечивает непрерывную работу предприятия при полной производственной нагрузке
Алюминиевый лом разных форм нельзя было напрямую подавать на непрерывную плавку
Задача проекта

Алюминиевый лом разных форм нельзя было напрямую подавать на непрерывную плавку

Лом алюминия, поступавший к заказчику из разных источников, значительно различался по форме: от длинных оконных и дверных профилей и листового лома до более крупных автомобильных алюминиевых отливок и легковесного лома.

Без соответствующей предварительной обработки такие различия могли влиять на последующую подачу материала, загрузку шихты в печь и непрерывность производства.

01

Размеры и форма исходного лома значительно различались

Оконные и дверные профили, автомобильные отливки, листовой алюминий и легковесный лом существенно отличались по размерам, толщине и форме. Часть крупного материала или лома неправильной формы нельзя было стабильно подавать на плавку в исходном состоянии.
02

Ручная и базовая механическая обработка имела ограниченную производительность

При непрерывном поступлении алюминиевого лома разных форм использование преимущественно ручного труда или базовых механических способов уменьшения размеров не обеспечивало производительность, необходимую для непрерывной работы.

03

Перед загрузкой шихты требовался более однородный материал

Большие различия в исходных размерах лома затрудняли стабильную подачу материала и последующую плавку. Поэтому проекту требовалось получать алюминиевый лом с более равномерными размерами и в форме, лучше подходящей для дальнейшей переработки.

В первую очередь требовалось уменьшить размеры крупного алюминиевого лома неправильной формы перед загрузкой шихты в печь.

Схема обработки

Двухвальное шредирование для первичного уменьшения размера и объёма перед плавкой

Для алюминиевого лома крупных размеров и различных форм на предприятии заказчика двухвальное шредирование было установлено перед плавкой как начальная стадия предварительной обработки.

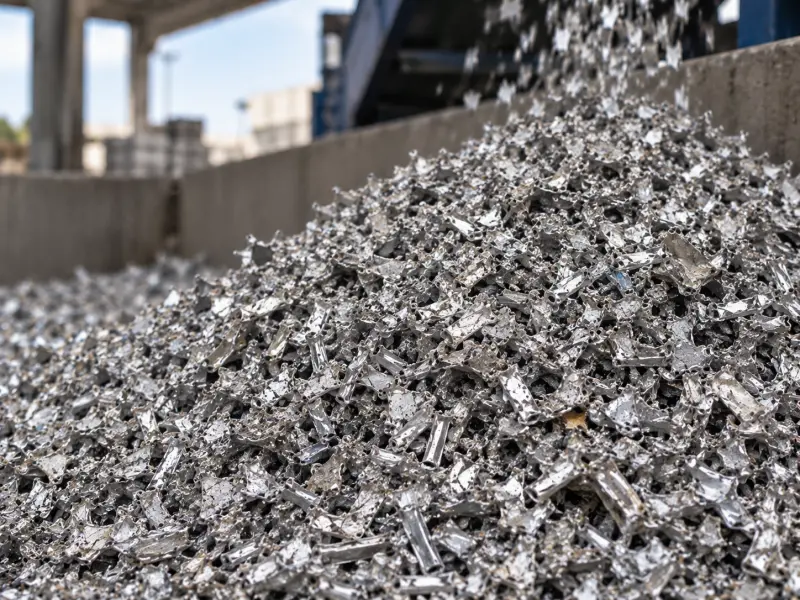
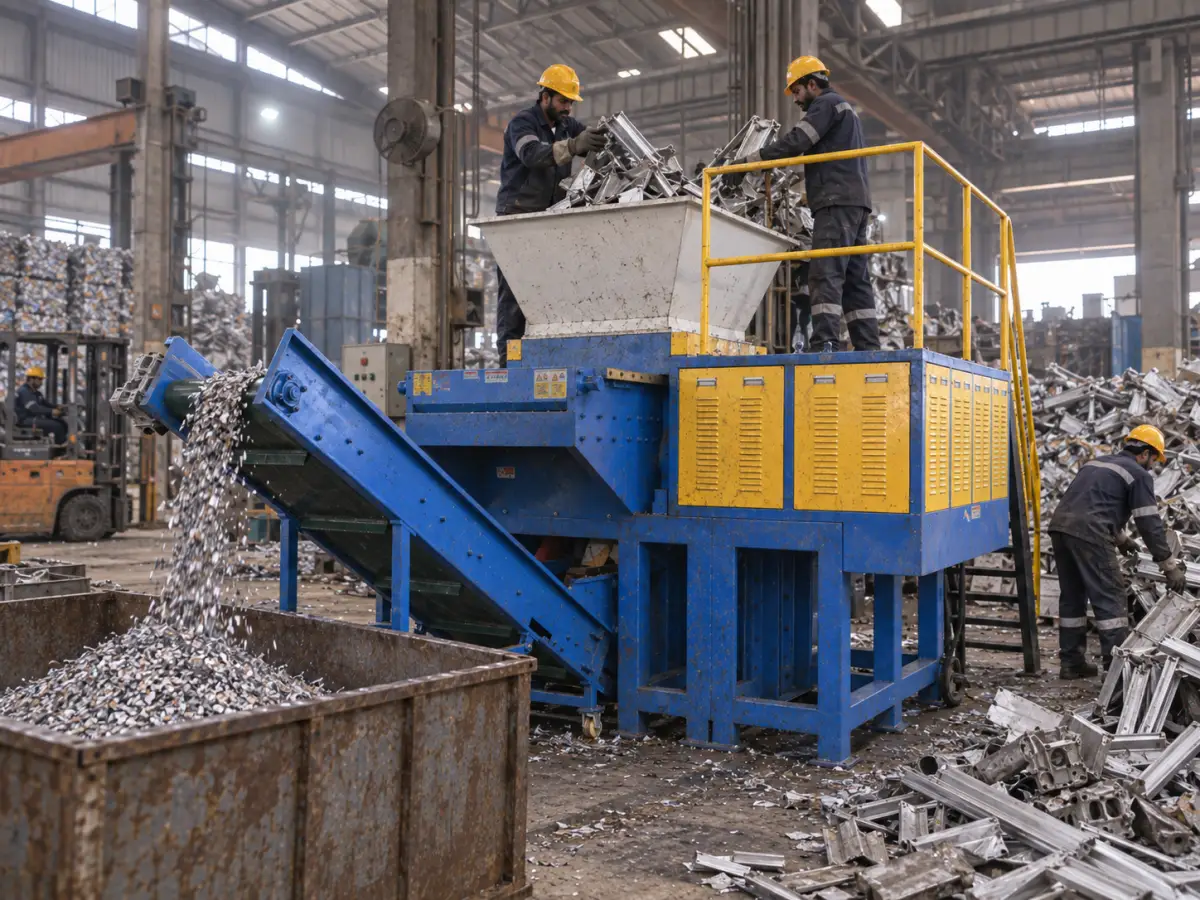
После загрузки в TDS-1000 лом разрывается и режется двухвальной ножевой системой. Более крупные оконные и дверные профили, алюминиевые отливки, листовой материал и другие фрагменты неправильной формы постепенно перерабатываются в материал среднего размера с более равномерными габаритами.

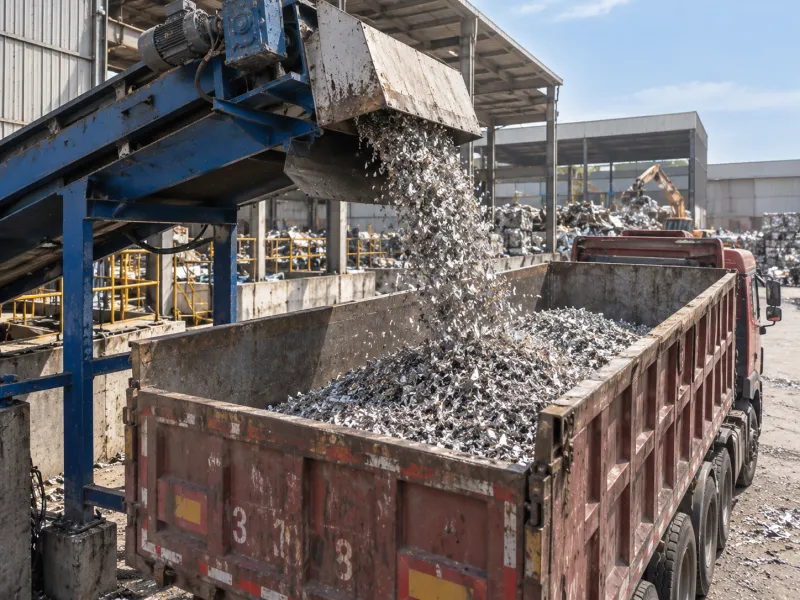
Задача этой стадии — не измельчить алюминиевый лом до очень мелких частиц. Шредирование обеспечивает первичное уменьшение размера и объёма, чтобы материал был лучше подготовлен к последующей транспортировке внутри линии и плавке.

01Алюминиевые профили для окон и дверей / Автомобильные алюминиевые отливки / Листовой алюминиевый лом / Легковесный алюминиевый лом
02Централизованная загрузка
03Двухвальное шредирование на TDS-1000
04Разрыв и резка
05Первичное уменьшение размера и объёма
06Алюминиевый лом среднего размера с более равномерными габаритами
07Последующая плавка
Оборудование и конфигурация проекта

Двухвальный шредер для металлолома TDS-1000

В проекте используется TDS-1000 для переработки лома алюминиевых сплавов разных форм, включая алюминиевые профили для окон и дверей, автомобильные алюминиевые отливки, листовой алюминиевый лом и легковесный алюминиевый лом.

Двухвальная ножевая система разрывает и режет материал в рабочей камере, обеспечивая первичное уменьшение размеров крупного лома и материала неправильной формы.

Основная роль TDS-1000 в этом проекте — обеспечить стабильную предварительную обработку и привести лом алюминия в более однородное и удобное для дальнейшего обращения состояние перед последующей плавкой.

Тип оборудования
Двухвальный шредер для металлолома
Модель
TDS-1000
Перерабатываемый материал
Лом алюминиевых сплавов
Типичные материалы
Алюминиевые профили для окон и дверей, автомобильные алюминиевые отливки, листовой алюминиевый лом, легковесный алюминиевый лом
Основные задачи
Уменьшение размеров перед загрузкой шихты в печь и первичное уменьшение объёма
Фактическая производительность
Около 1,3–1,5 т/ч
Материал на выходе
Алюминиевый лом среднего размера с более равномерными габаритами
Смотреть оборудование
Двухвальный шредер для металлолома TDS-1000
Результаты проекта

Фактическая производительность предварительной обработки достигла около 1,3–1,5 т/ч

После ввода оборудования в эксплуатацию TDS-1000 начал выполнять предварительную обработку крупного алюминиевого лома неправильной формы перед плавкой.

По данным эксплуатации проекта, участок предварительной обработки достиг фактической производительности около 1,3–1,5 т/ч, обеспечивая непрерывную работу предприятия при полной производственной нагрузке.

После шредирования лом, который ранее значительно различался по размерам и форме, превращается в материал среднего размера с более равномерным распределением габаритов.

По данным проекта, после обработки лом алюминия также имел более равномерные размеры и оставался относительно чистым, что обеспечивало более стабильное состояние материала перед последующей плавкой.

1,3–1,5 т/ч

Фактическая производительность

Участок предварительной обработки достиг фактической производительности около 1,3–1,5 тонны в час.

Непрерывная работа при полной нагрузке

Обеспечивает работу предприятия на полной мощности

Производительность предварительной обработки соответствует требованиям непрерывной работы предприятия при полной производственной нагрузке.

Более равномерные размеры материала

Материал после обработки

Крупный алюминиевый лом разных форм после шредирования превращается в материал среднего размера с более равномерными габаритами.

Более стабильное состояние шихты

Подготовка к последующей плавке

После предварительной обработки лом алюминия находится в состоянии, лучше подходящем для загрузки шихты в печь и последующей плавки.

Материалы с объекта

Площадка заказчика и фактические результаты

Связанные проекты

Другие проекты по переработке металлолома

Связанное оборудование и решения

Оборудование и технологические решения на основе реальных проектов